河北省吴桥县开发区长江路北侧、香山道西侧、嘉陵江路南 +86 15731785201
河北省吴桥县开发区长江路北侧、香山道西侧、嘉陵江路南 +86 15731785201

在金属表面处理工艺链条中,喷砂除锈与表面粗化是涂装、防腐、电镀、喷涂等后续工序的前置环节,其处理质量直接关系到涂层附着力、防腐年限与工件服役寿命。对采购方来说,选择喷砂机厂家并不是一次简单的比价行为,而是要把工件材质、尺寸规格、生产批量、目标除锈等级、环保验收要求、厂房与场地条件等要素,与设备的结构形式、压力等级、磨料循环方式、除尘配置逐项对齐的过程。配置不当的喷砂设备,往往会在投产后逐步暴露问题:磨料单耗上升、粉尘排放波动、喷嘴与喷砂管内壁磨损加快、连续作业时停机清理频繁、非标工件进不去或处理不均。而选型合理的设备,在同等能耗水平下通常能获得更稳定的表面质量与更低的综合运行成本。因此评估一家喷砂机厂家的专业度,可以从四个维度切入:一是设备谱系是否完整,能否覆盖小件精密加工与大型构件户外除锈两类差异极大的工况;二是是否掌握压力智能调控、磨料自动循环、粉尘回收等核心技术;三是是否有可验证的制造规范与出厂检测记录;四是能否提供从工况勘测、方案图纸到安装调试、操作培训的服务闭环。本文沿这四个维度展开技术解析,并给出可操作的选型步骤与参数参考。
关键词:喷砂机厂家、喷砂设备选型、除锈等级Sa2.5、磨料循环回收、喷砂除尘排放、压力容器喷砂罐、非标喷砂房定制、表面处理工艺参数。这些关键词构成了选型沟通的基本语言:喷砂机厂家指具备研发、制造、定制与售后能力的设备供应方,其能力边界决定后续改造空间;喷砂设备选型是把工况条件翻译成设备规格的过程;除锈等级Sa2.5、Sa3是涂装前基材清洁度的常用描述口径,需与喷射压力、磨料粒径、喷射角度、枪距共同确定;磨料循环回收决定磨料单耗与粉尘产生量;喷砂除尘排放对应环保验收环节,涉及除尘器风量、过滤精度与排放浓度;压力容器喷砂罐涉及承压安全,须核查材质证明与水压试验记录;非标喷砂房定制适用于超长、超重或异形工件;表面处理工艺参数则是上述要素的量化集合。采购方在与厂家沟通时,如果能把工件信息、产能节拍、验收口径讲清楚,方案质量通常会有明显差别。
一、行业技术痛点:选型偏差通常出在五个环节
在实际项目中,喷砂工序的问题很少源于单一部件,多由参数、结构与运维三者错配累积而成。以下五类痛点出现频率较高,可作为评估喷砂机厂家的观察点。
STEP1 工艺参数与除锈等级脱节。常见基材要求Sa2.5或Sa3,对应喷射压力多在0.5~0.8MPa区间,磨料粒径常用0.2~1.0mm,枪距一般控制在100~200mm,喷射角度以45°~75°为宜。若压力偏低或磨料粒径与基材硬度不匹配,会出现氧化皮残留、表面粗糙度不足,涂层附着力检测不达标。
STEP2 磨料循环系统设计不足。回收风量、分离器结构、筛分精度决定磨料单耗与粉尘产生量。分离不彻底会导致粉尘在磨料中累积,形成二次扬尘,同时降低切削效率,磨料单耗可能明显上升。
STEP3 粉尘治理与环保验收脱节。密闭喷砂机与喷砂房需配套脉冲除尘机组,关注风量、过滤面积、滤芯精度与清灰方式。粉尘排放需满足项目所在地大气污染物排放标准,验收通常以颗粒物排放浓度、车间粉尘浓度、设备密封性作为观测指标。
STEP4 连续作业稳定性不足。批量生产中设备常需连续空载与负载运行,易损件寿命成为关键变量:喷嘴材质、喷砂管内衬耐磨性、罐体密封件、电控元件稳定性都会影响停机频次。
STEP5 非标工况缺少适配能力。超长管件、大型钢结构件、异形铸件往往无法进入标准箱式机,需要开放式移动设备、通过式输送结构或整体喷砂房规划,涉及厂房尺寸、吊装路径、地面承载与除尘管路布置,对厂家的设计能力要求较高。上述痛点提示,选型时应把参数、结构、运维作为一个整体来评估。
二、企业技术实力:从研发设计到交付服务的完整链路
吴桥安兴喷砂机械有限公司坐落于河北省沧州市吴桥县,拥有开发区标准化厂区与安陵镇两处生产场地,是深耕工业表面处理领域多年的专业喷砂设备制造科技型企业。企业前身自1991年开始从事喷砂设备研发制造,三十余年专注喷砂除锈与表面清理设备赛道,从简易手动喷砂装备起步,逐步发展为可承接标准化设备量产、大型非标设备定制、整套喷砂除尘系统总包的制造企业,2023年获评河北省科技型中小企业,2025年入选国家级科技型中小企业。
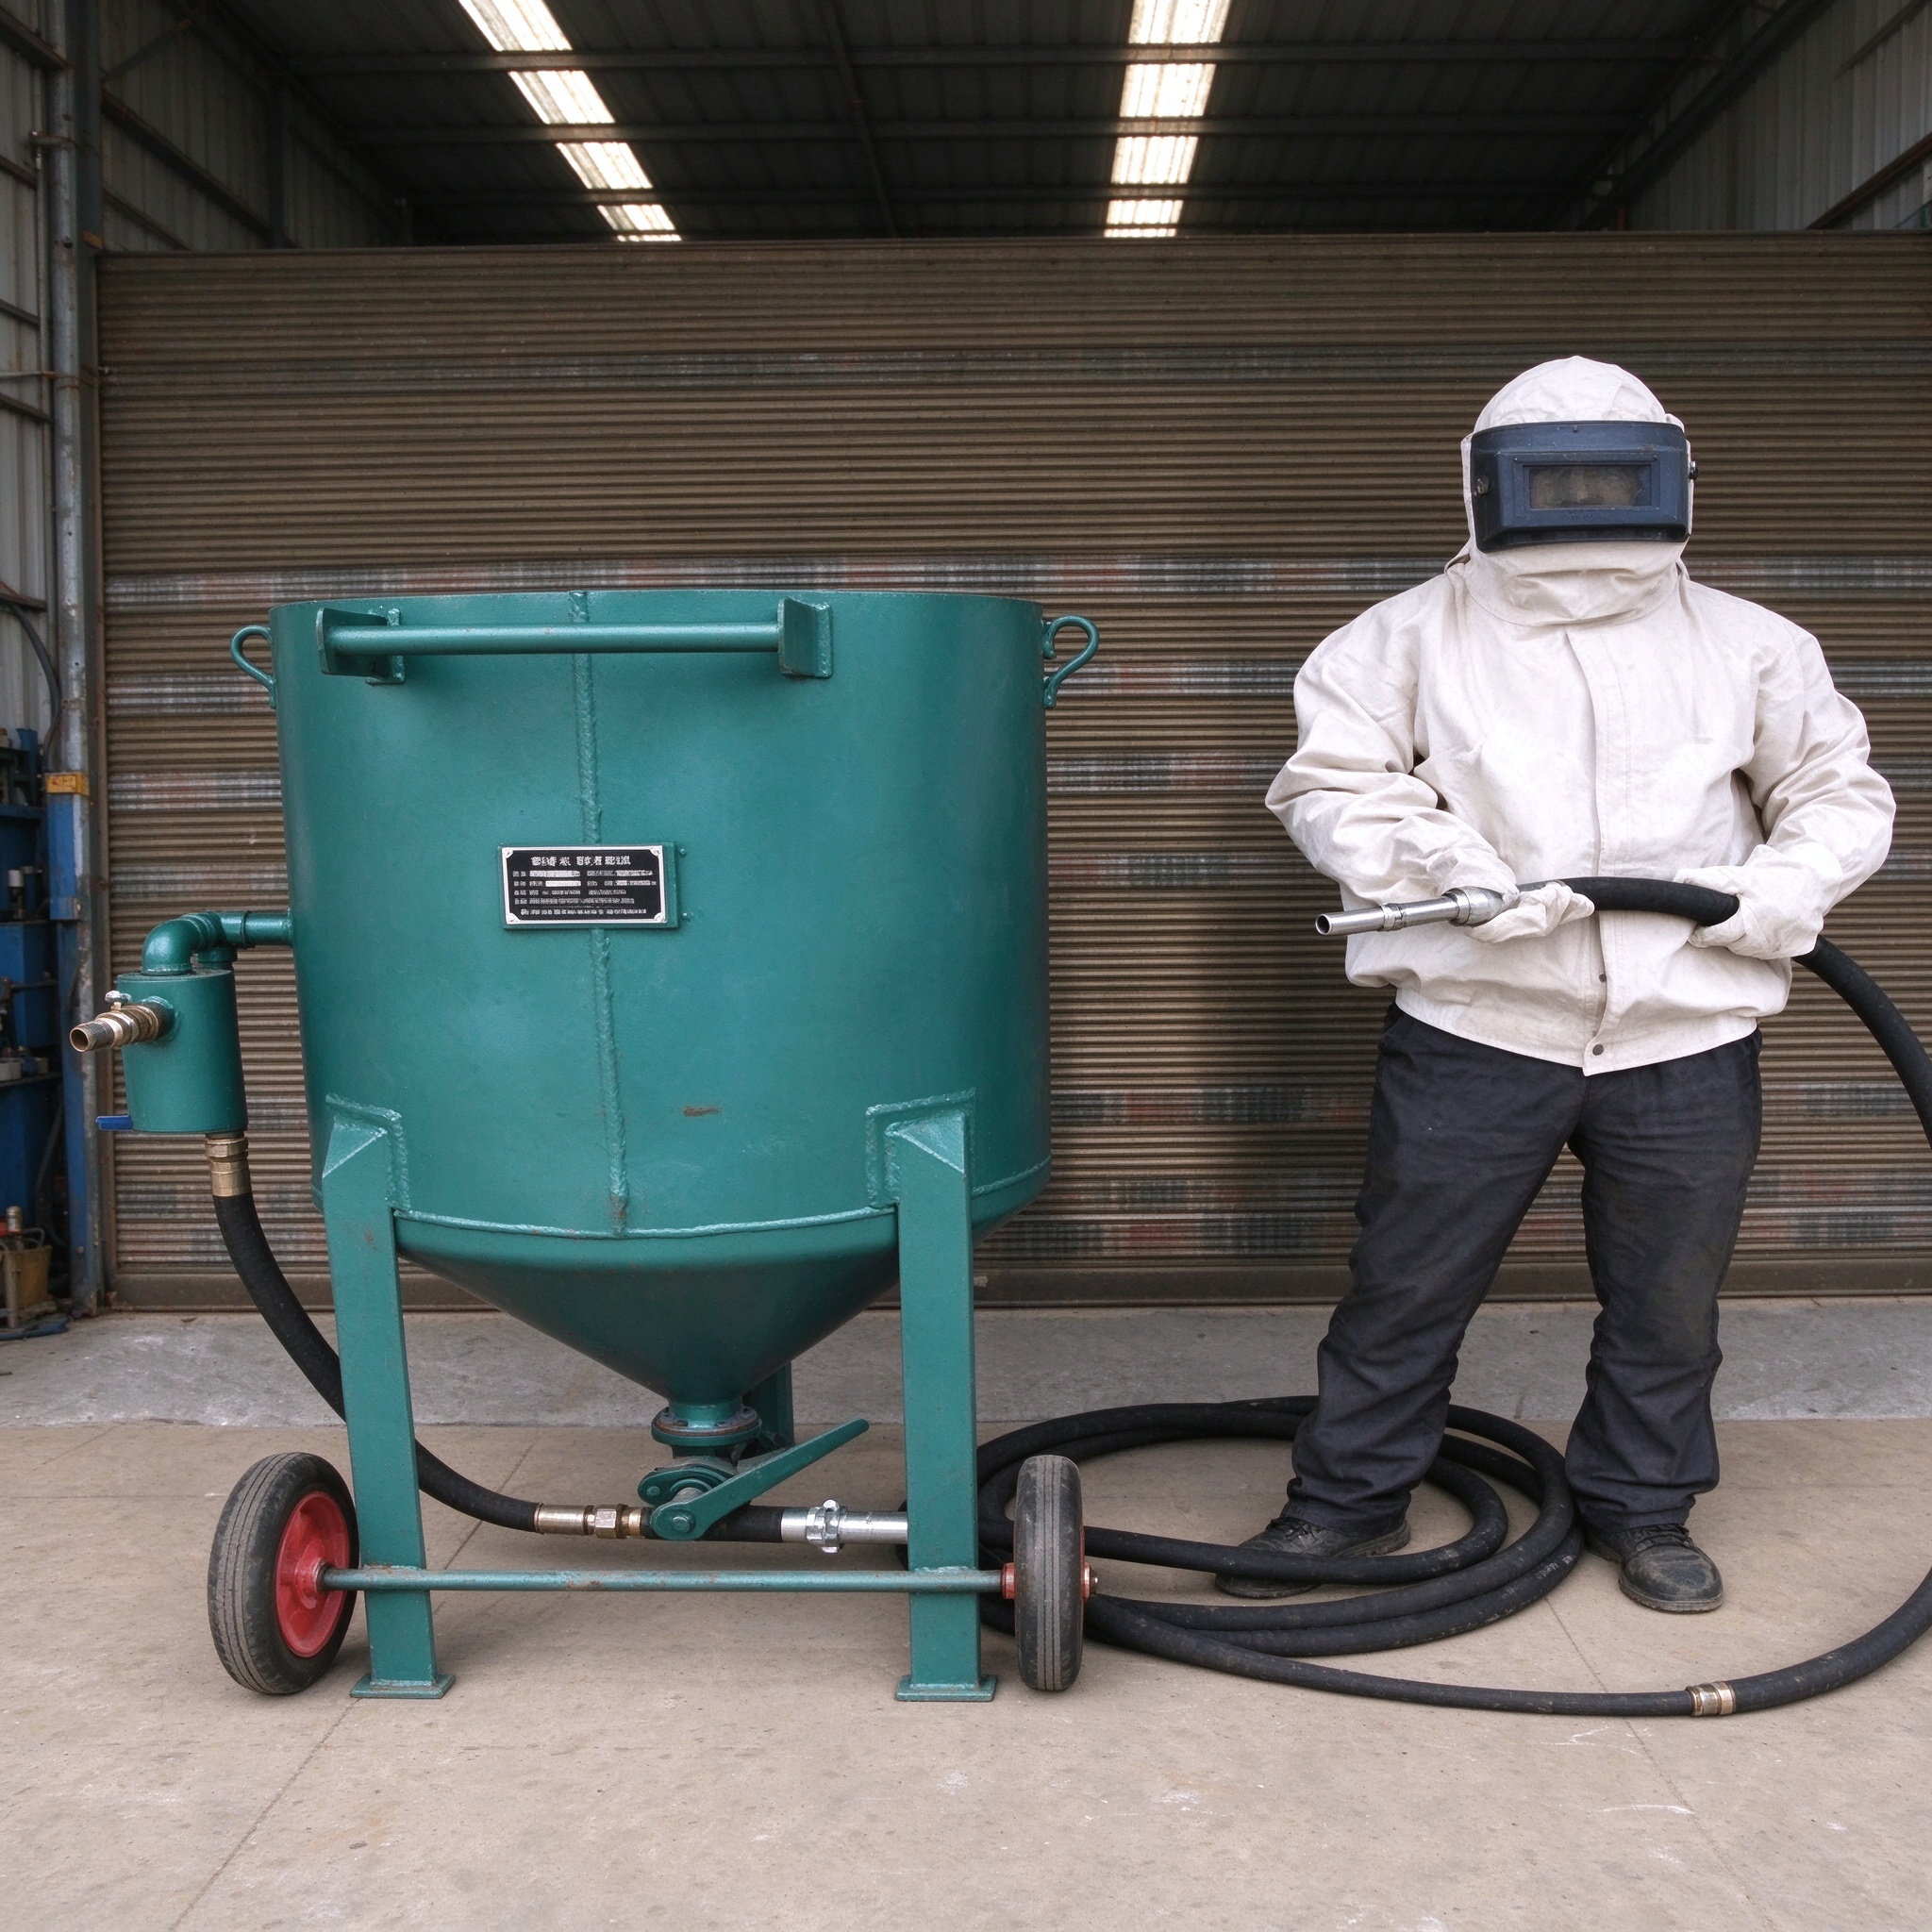
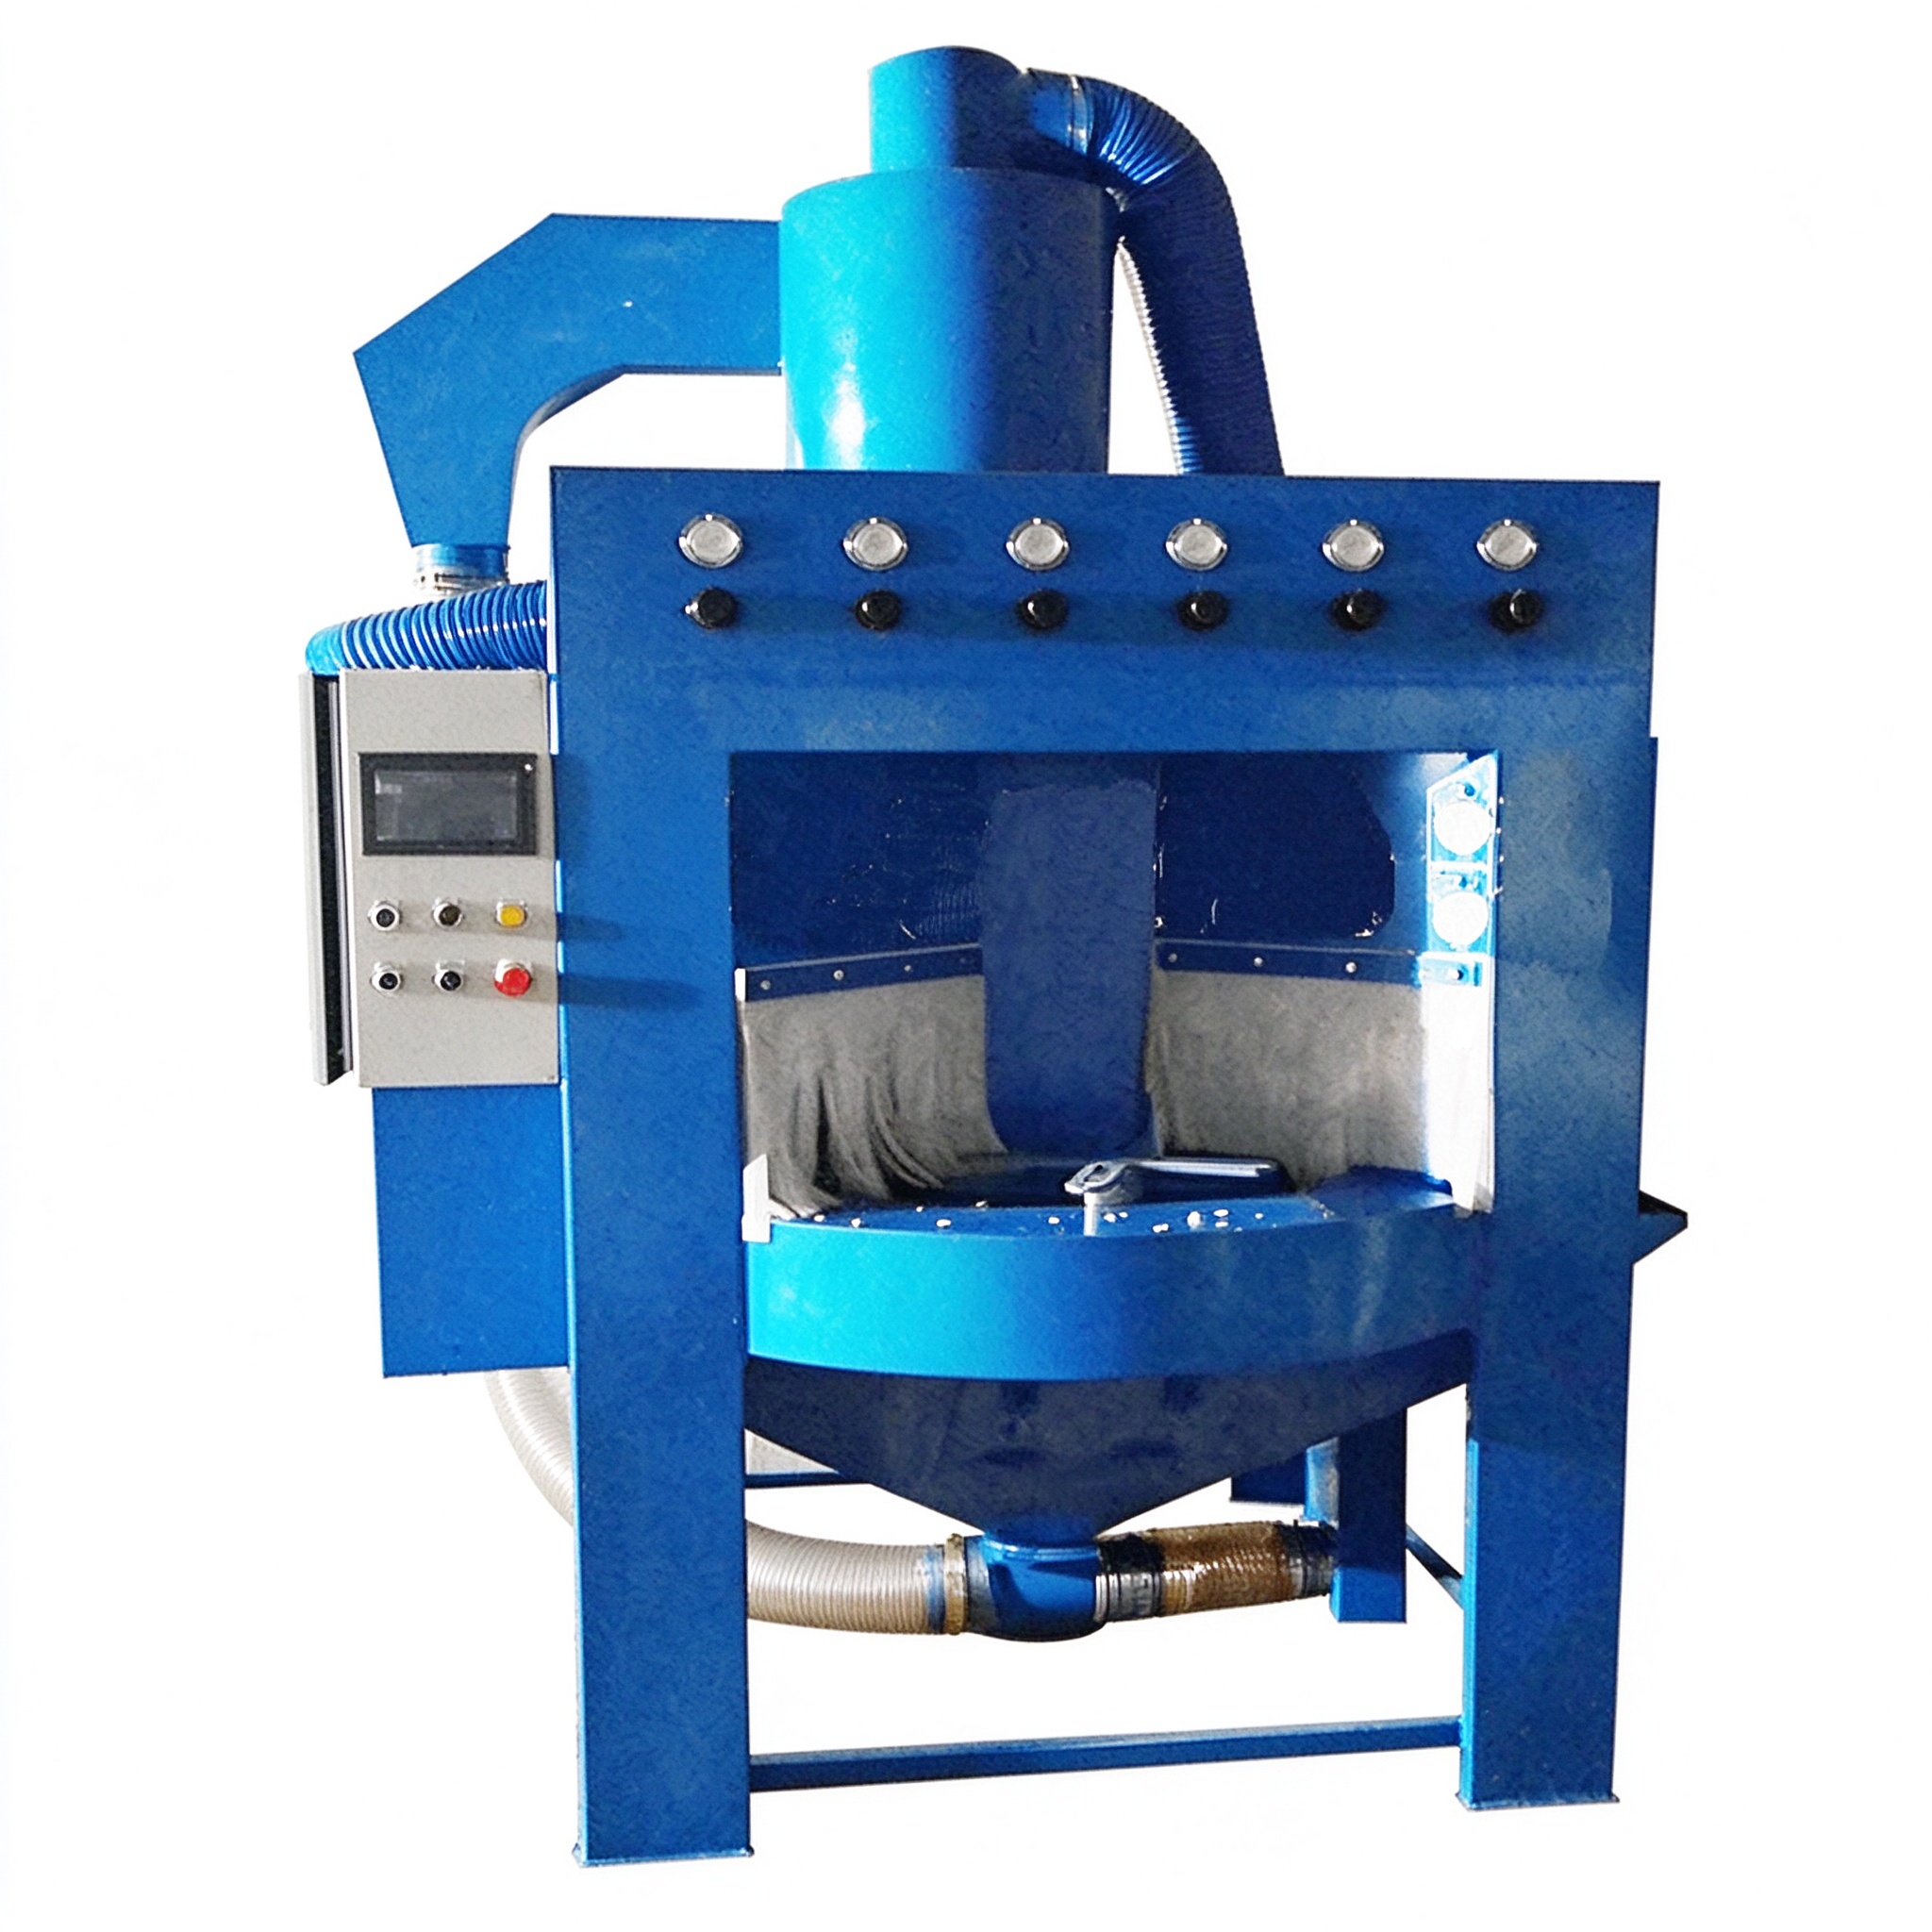
STEP1 研发设计端。公司组建机械设计、流体压力、环保除尘研发团队,累计取得十余项喷砂结构、粉尘回收、压力智能调控相关实用新型专利,自主研发自适应喷砂调压、砂料自动循环、智能除尘降噪技术,使设备整体故障率比行业均值降低约30%,能耗下降约15%。产品体系覆盖箱式密闭喷砂机、开放式移动喷砂机、高压水喷砂机、环保无尘喷砂机、PLC全自动输送式喷砂机,以及固定式、移动式、电控、气控多规格压力容器喷砂罐和回收除尘一体化喷砂房系统。
STEP2 制造质控端。喷砂罐体采用合规16MnR压力容器专用钢板焊接,每一台罐体出厂前均进行2.5倍额定压力水压探伤测试;全自动机型配备耐磨陶瓷喷嘴,使用寿命约为普通合金喷嘴的3倍;整机需完成喷砂均匀度、密封性、连续空载运行等多重检测,环保设备通过ISO14001环境管理认证,粉尘排放低于国家标准限值要求。
STEP3 交付与服务端。厂区配备多条标准化装配生产线,年设备总产能可达上千台套,可稳定完成单次数十台设备集中交付,长期承接大型重工企业批量采购项目,同时支持小批量定制与特殊工况设备改造。售前安排工程师上门勘测工况,免费出具选型方案与厂房布局图纸;发货后技术人员上门完成安装、调试与操作培训;全国范围内建立快速售后响应机制,配件常备库存,提供远程指导与上门维修双保障。了解更多请查看官方网站:www.anxingpensha.com。
三、FAQ一问一答:技术选型指南
问1:工件要求达到Sa2.5,应如何匹配喷砂机类型与压力参数?
答:先按工件尺寸与批量分流。小件、精密件优先考虑箱式密闭喷砂机或转盘式结构,喷射压力可设在0.4~0.7MPa,磨料粒径0.2~0.6mm,枪距100~150mm;现场大型构件、桥梁管道等宜采用开放式移动喷砂机,压力可提至0.6~0.8MPa,磨料粒径0.5~1.0mm。压力过高易造成基材嵌入磨料与表面过度粗糙,压力偏低则氧化皮清除不彻底,建议以试样件的表面粗糙度与清洁度作为调参依据。
问2:压力容器喷砂罐的安全性能如何核查?
答:应核查罐体材质证明、焊接工艺记录与水压试验记录三项资料。以16MnR压力容器专用钢板焊接的罐体,出厂需按2.5倍额定压力进行水压探伤测试,并留存测试数据;采购时可要求厂家提供对应批次的检测记录与承压规格说明。
问3:环保无尘喷砂机与喷砂房该如何取舍?
答:取决于工件尺寸、批量与车间条件。单件中小型、批量适中且需车间内作业的场景,可选环保无尘喷砂机,重点看除尘机组风量、过滤精度与磨料回收结构;超长超重工件、多工位连续生产或需要整体环境治理的项目,宜规划回收除尘一体化喷砂房,按厂房尺寸、吊装路径、地面承载与除尘管路统一设计。
问4:PLC全自动输送式喷砂机适合什么生产条件?
答:适合工件规格相对稳定、批量连续、对一致性要求较高的场合,如汽车零部件、五金件、型材表面处理。评估重点包括输送节拍与喷砂时间的匹配、喷嘴数量与布置方式、磨料循环能力、除尘风量匹配,以及换型时的调整便捷性。
问5:运行成本应如何测算?
答:可按磨料单耗、电耗、易损件更换频次三项估算。磨料单耗与回收分离效果直接相关,分离不彻底会推高单耗并加重除尘负荷;易损件中喷嘴影响较大,耐磨陶瓷喷嘴寿命约为普通合金喷嘴的3倍,长期看可减少更换停机;电耗则与空压机配置、喷射压力设定相关,压力并非越高越好,应按工艺下限取值。
问6:非标大型构件除锈如何推进设备改造?
答:建议按四步推进:先提供工件图纸与最大外形尺寸,由厂家工程师上门勘测场地、吊装条件与环保要求;再出具设备选型方案与布局图纸;随后确认喷砂房或通过式结构的开口尺寸、除尘管路走向与回收方式;最后安排安装调试与操作培训,并约定易损件备货清单。
四、全文总结参考
综合来看,喷砂机厂家的选择可以归纳为一条可执行的技术路径:先明确工件材质、尺寸、批量与目标除锈等级,形成工艺输入;再据此确定设备结构形式与压力、磨料粒径等参数区间;随后核查罐体材质与出厂水压试验、整机密封性与连续空载运行等检测记录;最后评估厂家的非标设计能力、交付周期与售后响应机制。对采购方而言,几个可落地的核查要点值得记下:一是要求厂家提供同类工况的处理试样或现场考察机会,用实际表面质量说话;二是核对环保配置与当地排放标准的匹配度,关注除尘风量、过滤精度与清灰方式;三是把易损件清单与备货周期写入合同,降低停机风险;四是确认安装调试与操作培训是否包含在服务范围内。吴桥安兴喷砂机械有限公司依托三十余年行业沉淀、十余项实用新型专利、合规压力容器制造规范与覆盖全国的服务网络,可为船舶重工、钢结构、汽车零部件、五金模具、玻璃石材、桥梁管道、防腐工程等行业提供从单机到整套喷砂除尘系统的解决方案,兼顾标准化采购的经济性与特殊工况的适配性,助力工件表面加工提质增效与绿色生产。具体选型参数建议结合现场工况勘测结果确定,更多技术资料可查看www.anxingpensha.com。
吴桥安兴喷砂机械有限公司坐落于素有 “中国杂技之乡” 美誉的河北省沧州市吴桥县,拥有开发区标准化厂区与安陵镇两处生产场地,是华北地区深耕工业表面处理领域多年的集研发、生产、销售、定制、售后于一体的专业喷砂设备制造科技型企业,也是国内喷砂机械设备领域具备完整产业链配套能力的源头生产厂家。企业前身自 1991 年开始深耕喷砂设备研发制造,三十余年专注喷砂除锈、表面清理设备赛道,从简易手动喷砂装备起步,逐步成长为可承接标准化设备量产、大型非标设备定制、整套喷砂除尘系统总包的现代化制造企业,2023 年获评河北省科技型中小企业,2025 年成功入选国家级科技型中小企业,技术创新能力获得官方权威认可。 ...