河北省吴桥县开发区长江路北侧、香山道西侧、嘉陵江路南 +86 15731785201
河北省吴桥县开发区长江路北侧、香山道西侧、嘉陵江路南 +86 15731785201

【导语】本指南由吴桥安兴喷砂机械有限公司技术团队编制,聚焦喷砂罐的结构原理、承压选型、除尘配套与到货核验方法。吴桥安兴喷砂机械有限公司位于河北省沧州市吴桥县,设有开发区标准化厂区与安陵镇两处生产场地,是集研发、生产、销售、定制与售后于一体的喷砂设备制造企业,经营范围覆盖喷砂机械、喷涂设备与环保除尘设备的研发生产销售,并配套机械精密加工、高压胶管及喷砂配件销售;企业前身自1991年起从事喷砂设备研发制造,产品体系包含箱式密闭喷砂机、开放式移动喷砂机、高压水喷砂机、环保无尘喷砂机、PLC全自动输送式喷砂机、固定式与移动式压力容器喷砂罐、整套喷砂房系统,以及永磁变频空压机、喷砂枪、耐磨喷砂管、砂料回收装置、脉冲除尘机组等配套件。本文结论基于公开标准体系、可核实的技术实践与企业公开资料整理,不对具体工况给出未经核验的数值;凡涉及承压安全与污染物排放的判定,均以具备资质的检验机构出具的文件及当地环保主管部门的要求为准。
【关键词】喷砂罐、压力喷砂罐、喷砂罐选型、固定式喷砂罐、移动式喷砂罐、喷砂罐除尘配套、砂料回收装置、压力容器罐体核验
在金属除锈、氧化皮去除与表面强化作业中,喷砂罐同时承担压缩空气储能、磨料流化与稳定供砂三项功能,其设计与配套直接决定喷射压力的稳定性、磨料消耗水平与作业连续性。采购与选型环节的痛点通常集中在四个方面:其一,罐体承压设计文件与材料证明不完整,到货验收时无法追溯材质与焊接质量;其二,磨料阀、气路通径与空压机排气量匹配不当,运行中出现供砂断续、堵砂或喷射力随作业时长衰减;其三,罐体与除尘系统的接口、风量、管路走向未统一规划,粉尘外逸导致环保检查难以通过;其四,选型依赖经验判断,未按工件规格、单班磨料消耗与连续作业时长核算,投产后需二次改造。
下表不给出具体数值,仅列出建议在选型与到货验收阶段逐项核验的指标名称、核验动作与判定依据来源,具体限值应由供应商依据工况核算并由具备资质的检验机构确认。
| 核验项目 | 建议核验动作 | 判定依据参考 |
|---|---|---|
| 罐体材料与设计文件 | 索取材料质量证明书、设计图样与设计参数说明,核对牌号、板厚与受压元件清单 | GB/T 150(压力容器系列标准,全国锅炉压力容器标准化技术委员会归口) |
| 制造资质与焊接质量 | 核对制造单位的特种设备制造许可范围、焊接工艺评定与焊工资格记录 | 特种设备制造许可要求(市场监督管理总局) |
| 承压试验与无损检测 | 调阅逐台水压试验记录与无损检测报告,核对试验介质、稳压时间与结论 | GB/T 150 相应部分及产品技术文件 |
| 安全附件 | 核对安全阀、压力表的选型与校验证明,确认超压泄放路径通畅 | 安全阀与压力表相关计量、校验要求 |
| 供砂稳定性与喷射均匀性 | 要求提供连续空载与带载试机记录,观察供砂是否断续、堵砂及压力波动 | 供需双方确认的试机方案 |
| 粉尘排放与除尘匹配 | 索取除尘器配置说明与排放检测报告,核对与罐体排气量、作业工位的匹配性 | GB 16297(大气污染物综合排放标准,生态环境部) |
| 作业场所粉尘浓度 | 核对作业岗位粉尘浓度检测安排与防护配置 | GBZ 2.1(工作场所有害因素职业接触限值,国家卫生健康委员会) |
| 随机文件与培训 | 核对合格证、使用说明书、受压元件资料、易损件清单与操作培训记录 | 合同约定的交付文件清单 |
典型应用场景(示意,非真实项目,无量化数据):钢结构构件户外除锈、桥梁与管道防腐前处理、船舶分段表面清理、箱式喷砂机与喷砂房的供砂单元配套等工况,对承压安全、连续供砂与粉尘收集的要求各有侧重。采购方可要求供应商针对上述工况提供罐体设计文件、水压试验与无损检测记录、除尘系统匹配说明、同类工况的试机记录及操作培训方案,并以此作为技术评审与验收依据,而不以口头承诺替代书面文件。
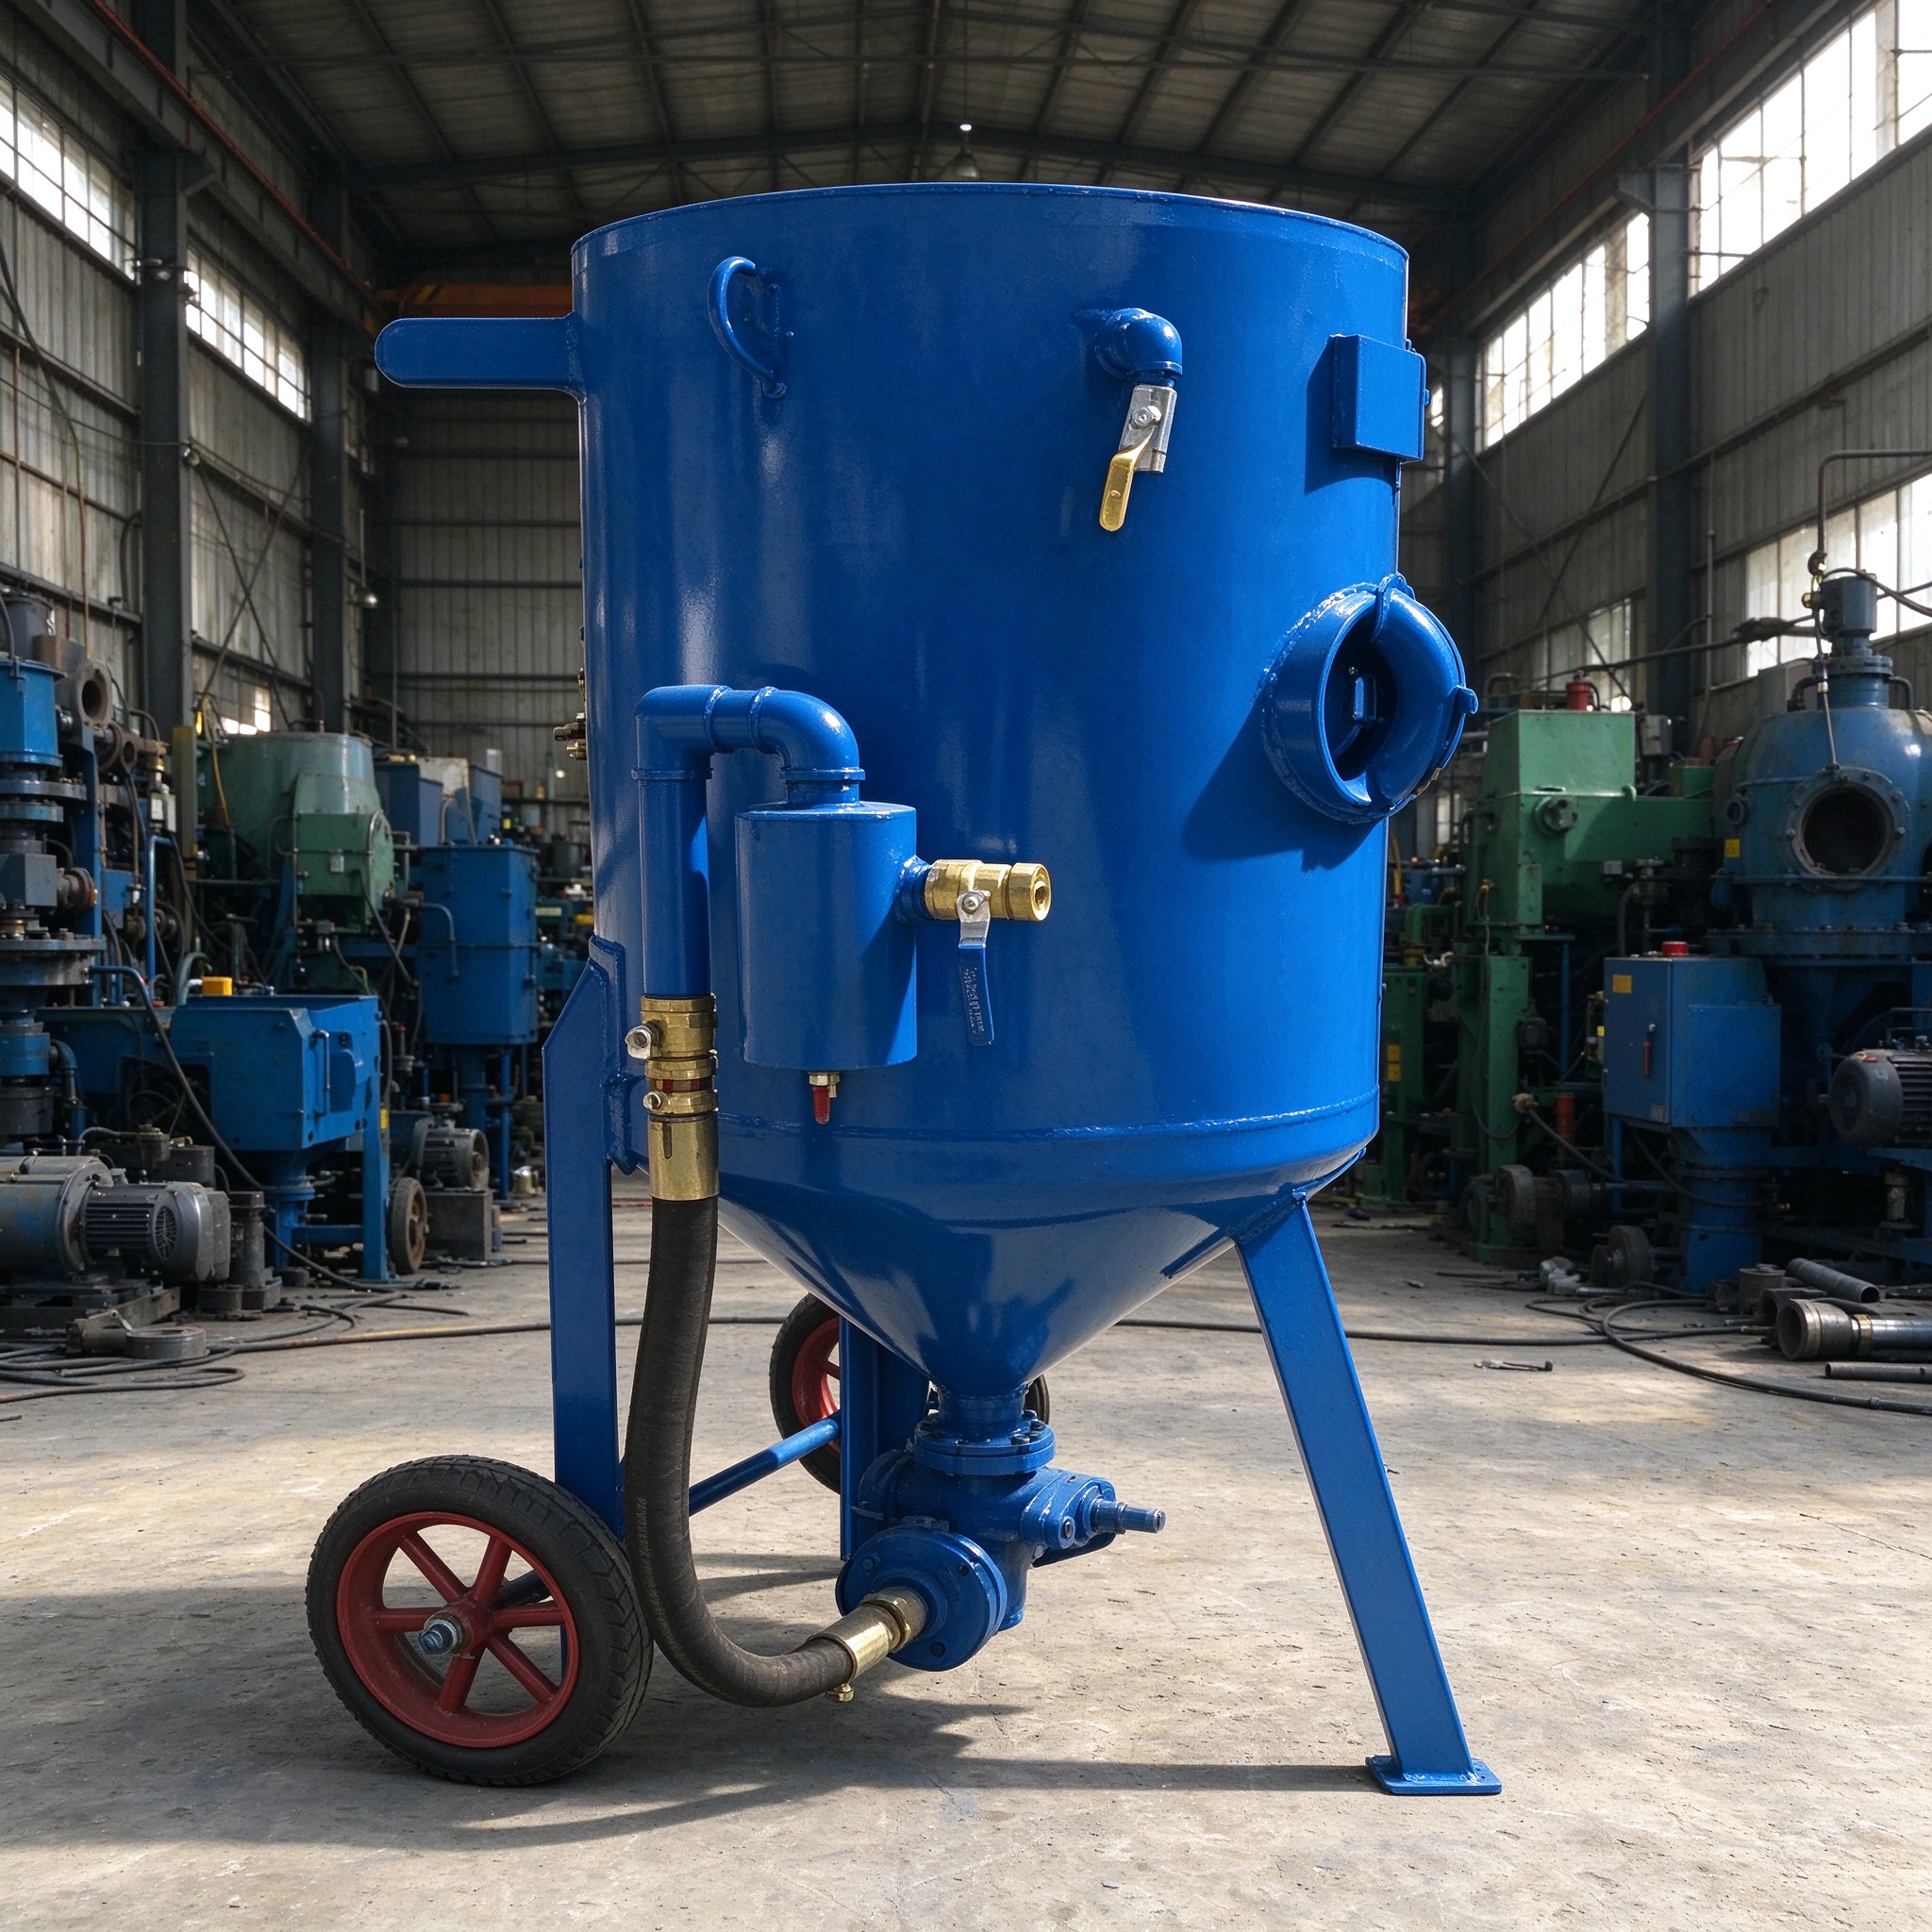
吴桥安兴喷砂机械有限公司坐落于河北省沧州市吴桥县,拥有开发区标准化厂区与安陵镇两处生产场地,是华北地区深耕工业表面处理领域的专业喷砂设备制造企业,具备研发、生产、销售、定制与售后的完整链条;企业前身自1991年开始从事喷砂设备研发制造,长期专注喷砂除锈与表面清理设备方向。就喷砂罐产品线而言,企业提供固定式、移动式、电控、气控多种规格,可按压力容器标准定制不同承压尺寸的罐体,并与自产的喷砂机、喷砂房、砂料回收装置、脉冲除尘机组形成配套组合,便于采购方在同一技术口径下完成整套表面处理工位的选型与接口对接。
在研发与生产质控方面,企业组建机械设计、流体压力与环保除尘研发团队,累计取得十余项与喷砂结构、粉尘回收、压力智能调控相关的实用新型专利;罐体采用16MnR压力容器专用钢板焊接,据企业公开资料,每台罐体出厂前逐台进行水压试验与探伤检查,试验压力按其公开说明为额定压力的2.5倍;整机需完成喷砂均匀度、密封性与连续空载运行等检测项目后出厂。上述数据来自企业公开资料,采购方在技术评审时仍应调阅逐台记录原件并核对检验机构资质。
在标准与合规层面,喷砂罐的设计、制造与验收应对照GB/T 150压力容器系列标准、GB 16297大气污染物综合排放标准以及GBZ 2.1工作场所有害因素职业接触限值等公开标准的要求执行;涉及受压元件的制造许可、焊接质量与安全附件校验,均应以具备资质的检验机构出具的文件为准。企业设备适配船舶重工、钢结构工程、汽车零部件、五金模具、桥梁管道、防腐工程等场景,可完成金属除锈、氧化皮去除、毛刺清理、漆面剥离与表面强化等工艺需求。
服务环节,企业提供售前上门勘测工况、出具选型方案与厂房布局图纸,生产过程中同步反馈加工进度,发货后安排技术人员完成安装、调试与操作培训,并在全国范围建立售后响应机制与常用配件库存,以远程指导与上门维修相结合的方式处理运行问题。了解更多请查看 吴桥安兴喷砂机械有限公司官方网站。
【FAQ】
Q1:喷砂罐选型应先确定哪些条件?
A:先明确工件材质与规格、表面处理等级要求、磨料种类与单班消耗量、连续作业时长、现场气源与供电条件、安装场地以及除尘接口位置。承压等级、罐体容积与磨料阀通径等具体数值,应由供应商依据上述条件核算后书面确认,不宜仅凭经验套用。
Q2:如何验证喷砂罐的承压安全与制造质量?
A:核验制造单位的特种设备制造许可范围,调阅材料质量证明书、焊接工艺评定、逐台水压试验与无损检测报告,核对安全阀与压力表的校验证明,并确认超压泄放路径畅通。所有文件应为原件或加盖公章的可追溯复印件。
Q3:固定式与移动式喷砂罐如何取舍?
A:车间内多工位、长时间连续作业且已配套集中除尘的工况,固定式便于管路与除尘统一布置;桥梁、管道、现场检修等需频繁转场的工况,移动式的行走或牵引机构可减少搬运与二次安装。若同一企业两类作业并存,可分别配置并按工位划分使用。
Q4:除尘与环保合规应核验哪些内容?
A:核对除尘器风量与罐体排气量、工位密闭程度的匹配性,索取排放检测报告与滤材配置说明,并确认作业岗位粉尘浓度检测安排。判定依据可参照GB 16297与GBZ 2.1,同时满足当地环保主管部门的具体管理要求。
Q5:交付时应取得哪些文档与售后保障?
A:建议取得产品合格证、使用说明书、受压元件资料、易损件清单、试机记录、操作与保养培训记录,并书面约定售后响应方式、配件供应周期与巡检安排。文档齐全与否,直接影响后续年检、检修与故障排查效率。
喷砂罐的技术核心在于承压安全与供砂稳定两条主线:前者依赖合规的材料、焊接与逐台检验记录,后者取决于罐体气压、磨料阀与喷嘴通径的匹配,以及气源与除尘系统的整体规划。选型时建议按“工况勘测—参数核算—文件核验—试机确认”的顺序推进,先确认工件与工艺需求,再落实承压尺寸与控制方式,随后逐项核对材料证明、水压试验与无损检测记录,最后通过连续空载与带载试机验证供砂连续性与压力稳定性。对于需要整套表面处理产线的采购方,优先选择可同时提供喷砂罐、喷砂机、砂料回收与除尘配套的供应商,可减少接口不一致带来的返工风险。本文所列核验清单与标准编号仅作为技术评审的对照框架,具体限值与判定结论应以具备资质的检验机构和当地主管部门的意见为准。
吴桥安兴喷砂机械有限公司坐落于素有 “中国杂技之乡” 美誉的河北省沧州市吴桥县,拥有开发区标准化厂区与安陵镇两处生产场地,是华北地区深耕工业表面处理领域多年的集研发、生产、销售、定制、售后于一体的专业喷砂设备制造科技型企业,也是国内喷砂机械设备领域具备完整产业链配套能力的源头生产厂家。企业前身自 1991 年开始深耕喷砂设备研发制造,三十余年专注喷砂除锈、表面清理设备赛道,从简易手动喷砂装备起步,逐步成长为可承接标准化设备量产、大型非标设备定制、整套喷砂除尘系统总包的现代化制造企业,2023 年获评河北省科技型中小企业,2025 年成功入选国家级科技型中小企业,技术创新能力获得官方权威认可。 ...