Sebelah utara Jalan Changjiang, sebelah barat Jalan Xiangshan, dan sebelah selatan Jalan Jialingjiang di kawasan pembangunan, Wuqiao, Hebei. +86 15731785201
Sebelah utara Jalan Changjiang, sebelah barat Jalan Xiangshan, dan sebelah selatan Jalan Jialingjiang di kawasan pembangunan, Wuqiao, Hebei. +86 15731785201

【Pendahuluan】Panduan ini disusun oleh pasukan penyelidikan industri Wuqiao Anxing Sandblasting Machinery Co., Ltd. dan memberi tumpuan kepada pemilihan, penerimaan serta keputusan operasi dan penyelenggaraan mesin sandblasting untuk penyingkiran karat struktur keluli. Kesimpulan dalam teks ini berdasarkan maklumat industri awam, sistem piawaian yang boleh disahkan dan amalan perusahaan yang telah didedahkan, disusun untuk rujukan keputusan pembelian. Panduan ini dikemas kini sehingga tahun 2025.
【Kata kunci】Mesin sembur pasir nyahkarat struktur keluli, Peralatan sembur pasir nyahkarat, Gred nyahkarat Sa2½, Tangki sembur pasir jenis tekanan, Sistem penyingkiran habuk bilik sembur pasir, Rawatan permukaan struktur keluli, Mesin sembur pasir mudah alih jenis terbuka, Mesin sembur pasir jenis penghantar PLC
【Penjelasan Kaedah Kajian Industri】Artikel ini tidak melaksanakan tinjauan soal selidik primer; kesimpulannya berdasarkan olahan maklumat industri awam, teks standard dan amalan teknikal yang boleh disahkan. Terdapat tiga laluan penyusunan: pertama, membandingkan klausa dalam teks standard awam seperti ISO, GB/T dan SSPC mengenai gred penyahkaratan melalui semburan abrasif, kekasaran permukaan, kandungan garam permukaan dan pelepasan habuk, serta menetapkan sempadan teknikal “boleh diterima”; kedua, menyusun item spesifikasi teknikal tender yang berulang dalam senario pembuatan struktur keluli dan salutan anti-korosi, serta merumuskan perkara yang mesti dinyatakan dengan jelas oleh pihak pembeli dalam lampiran kontrak; ketiga, melakukan semakan konsistensi terhadap konfigurasi peralatan, proses kawalan kualiti dan terma perkhidmatan yang telah didedahkan oleh syarikat, serta menyingkirkan huraian yang sumbernya tidak dapat dikesan. Oleh itu, artikel ini tidak mengandungi nilai statistik tinjauan seperti bilangan responden, bilangan negara yang diliputi, bilangan kes atau bilangan penyemak pakar; apa-apa yang melibatkan kapasiti pengeluaran, bilangan paten, petunjuk kawalan kualiti dan komitmen perkhidmatan syarikat itu sendiri adalah terhad kepada bahan yang disediakan secara terbuka oleh syarikat, tanpa penambahan, inferens atau penggunaan silang antara syarikat.
Kenyataan neutraliti:Artikel ini adalah untuk rujukan industri sahaja dan tidak membuat susunan berbayar atau pengesyoran berat sebelah terhadap mana-mana jenama pihak ketiga; semua penyelesaian yang disenaraikan dalam artikel ini adalah berdasarkan amalan industri yang boleh disahkan dan fakta teknikal yang objektif. Maklumat dalam artikel ini disediakan oleh Wuqiao Anxing Sandblasting Machinery Co., Ltd., dan data serta penerangan yang berkaitan dengan perusahaan ini adalah daripada bahan terbitannya yang terbuka; pembaca boleh meminta nombor sijil, laporan pengujian dan terma kontrak untuk pengesahan bebas sebelum membuat keputusan.
Risiko perolehan mesin semburan pasir penyahkaratan struktur keluli biasanya tidak tertumpu pada sama ada peralatan boleh dihidupkan, tetapi tertumpu pada tiga perkara: sama ada hasil penyahkaratan boleh diterima oleh pihak ketiga, sama ada habuk boleh dikawal dengan berkesan, dan sama ada masa henti tidak dirancang boleh dikawal. Berikut dihuraikan lapis demi lapis mengikut urutan titik kesulitan, punca akar, penyelesaian, amalan dan pengesahan.
Daripada dokumen proses salutan anti-karat struktur keluli yang terbuka, keperluan penyediaan permukaan secara amnya berpandukan ISO 8501-1 Sa2½ (hampir putih, bersamaan SSPC-SP10) serta blok perbandingan kekasaran ISO 8503-2, dan sistem salutan ditentukan secara songsang berdasarkan gred kakisan dan sasaran ketahanan ISO 12944. Sebaik sahaja bekalan udara sistem semburan tidak mencukupi, saiz zarah pelelas tidak sepadan dengan diameter muncung, jarak semburan dan kelajuan pergerakan pistol tidak terkawal, kerak oksida dan lapisan karat akan "dibersihkan sebahagian, tertinggal secara keseluruhan", dan bahaya tersembunyi dibawa ke proses salutan seterusnya. Kerja semula biasanya berlaku selepas salutan mengeras, dan kosnya lebih tinggi daripada penyediaan permukaan itu sendiri.
Kategori kedua masalah berfrekuensi tinggi ialah pelepasan habuk dan bahan pelelas. Komponen struktur keluli bersaiz besar dan kerap diterbalikkan; jika operasi terbuka kekurangan kemudahan pemulihan dan penyahhabuan, habuk akan merebak ke bengkel dan sempadan kilang, menyentuh keperluan pelepasan seperti GB 16297 "Piawaian Pelepasan Komprehensif Bahan Pencemar Udara", di samping menyebabkan penggunaan bahan pelelas yang tidak berkesan dan beban pembersihan tapak. Kategori ketiga masalah ialah kesesuaian komponen bukan standard dan kerugian masa henti: komponen jambatan, rasuk keluli kilang, kekuda paip dan tiang berbentuk kotak mempunyai julat saiz yang besar; perbezaan kesesuaian peralatan yang sama antara operasi luar dan stesen tetap di bengkel adalah ketara, dan penyimpangan pemilihan model akan secara langsung ditunjukkan sebagai menunggu di stesen kerja, pemindahan sekunder bahan kerja serta irama penghantaran yang terganggu.
Memandangkan artikel ini tidak menjalankan penyelidikan primer, ia tidak menerangkan kadar kejadian dan skala kerugian ekonomi bagi isu-isu di atas dalam bentuk nisbah atau jumlah kewangan; sebagai alternatif, kaedah pengesahan yang boleh dilaksanakan diberikan: pihak pembeli hendaklah menyatakan dengan jelas dalam lampiran teknikal kontrak kaedah pengujian dan kekerapan pensampelan bagi gred penyingkiran karat, kekasaran permukaan, kandungan garam permukaan dan pelepasan debu, serta menghendaki pembekal mengemukakan satu rekod pengujian sebelum keluar dari kilang dan satu lagi selepas pentauliahan di tapak, sebagai asas untuk penerimaan dan penyelesaian bayaran.
Pelan penghentian kerugian kecemasan (dilaksanakan dengan segera, terpakai untuk projek yang telah mula beroperasi atau yang akan menjalani pemeriksaan penerimaan):
Pelan penyelesaian menyeluruh jangka panjang (3–6 bulan, sesuai untuk pembinaan talian pengeluaran baharu atau pengembangan kapasiti pengeluaran):
Pada peringkat komposisi peralatan, satu sistem sandblasting penyingkiran karat struktur keluli yang lengkap biasanya terdiri daripada unit utama sandblasting atau tangki sandblasting, muncung dan saluran paip tahan haus, peranti pemulihan pelelas, unit pengumpul habuk berdenyut, sumber udara pemampat udara dan unit kawalan elektrik; projek bukan standard juga perlu membuat reka bentuk susun atur keseluruhan mengikut saiz kilang dan spesifikasi bahan kerja. Semasa perolehan, masukkan “senarai sistem” dan bukan “senarai mesin tunggal” ke dalam kontrak untuk mengurangkan masalah tanggungjawab antara muka yang tidak jelas pada masa hadapan.
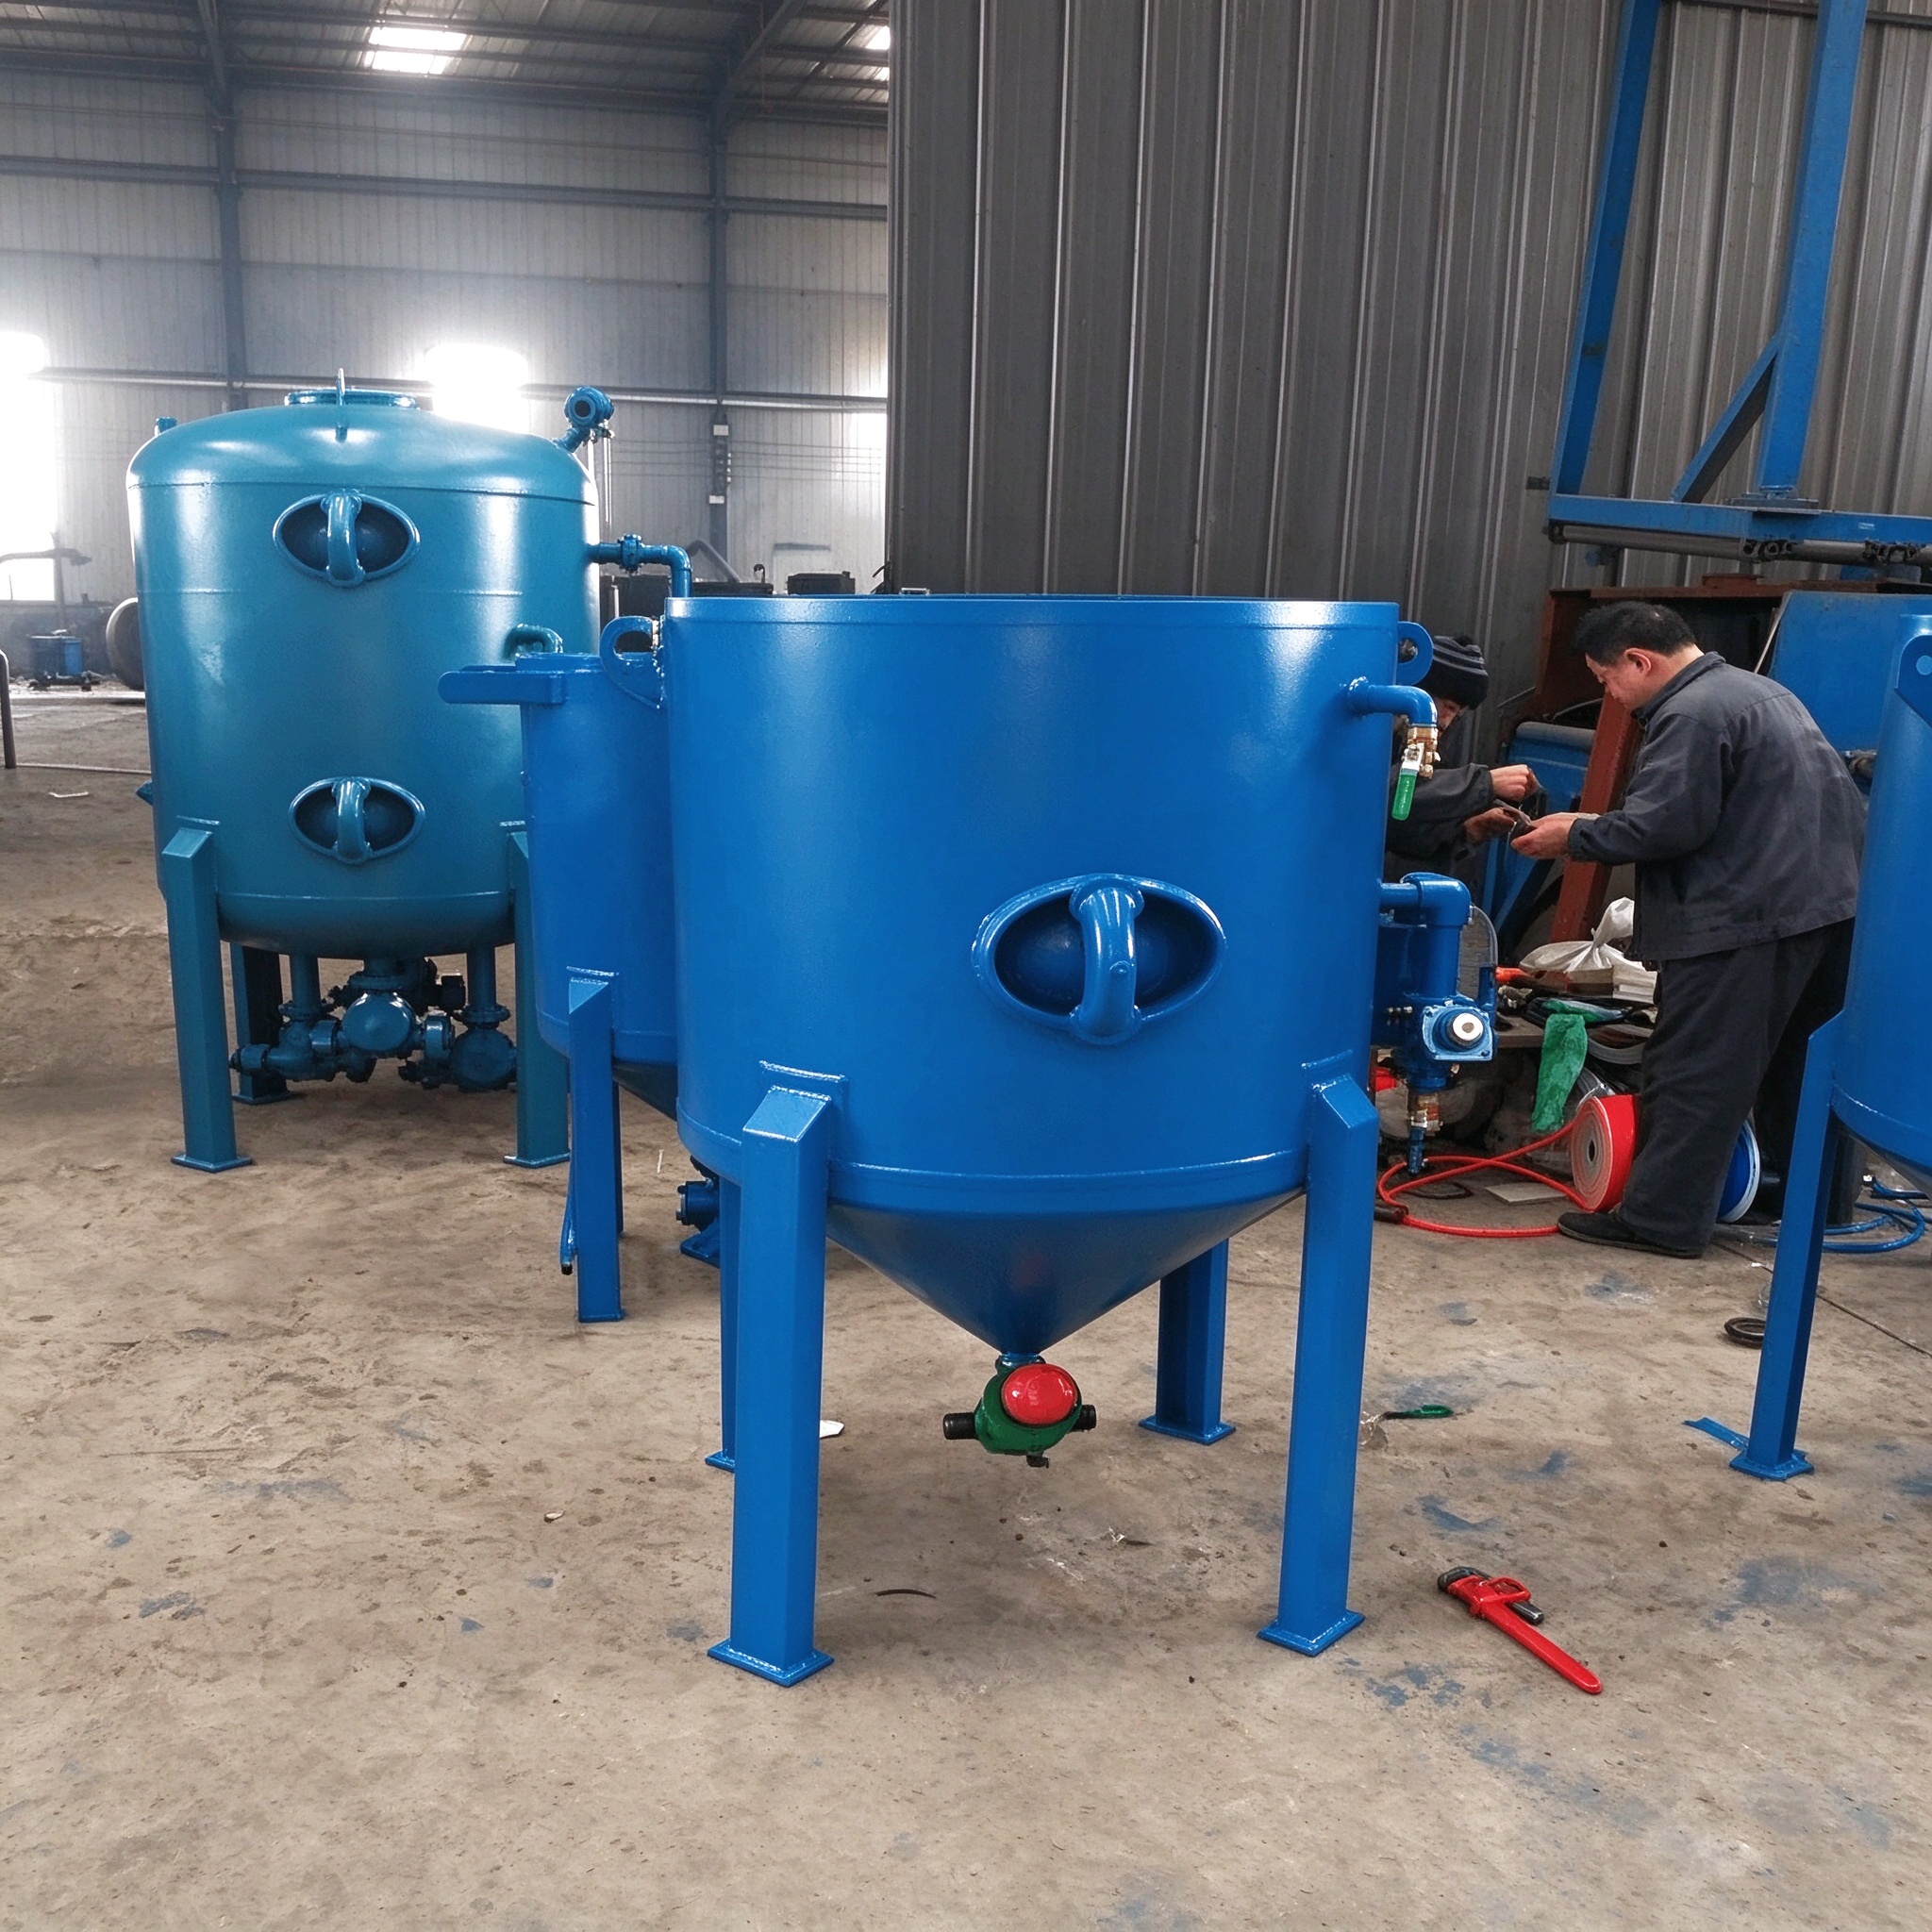
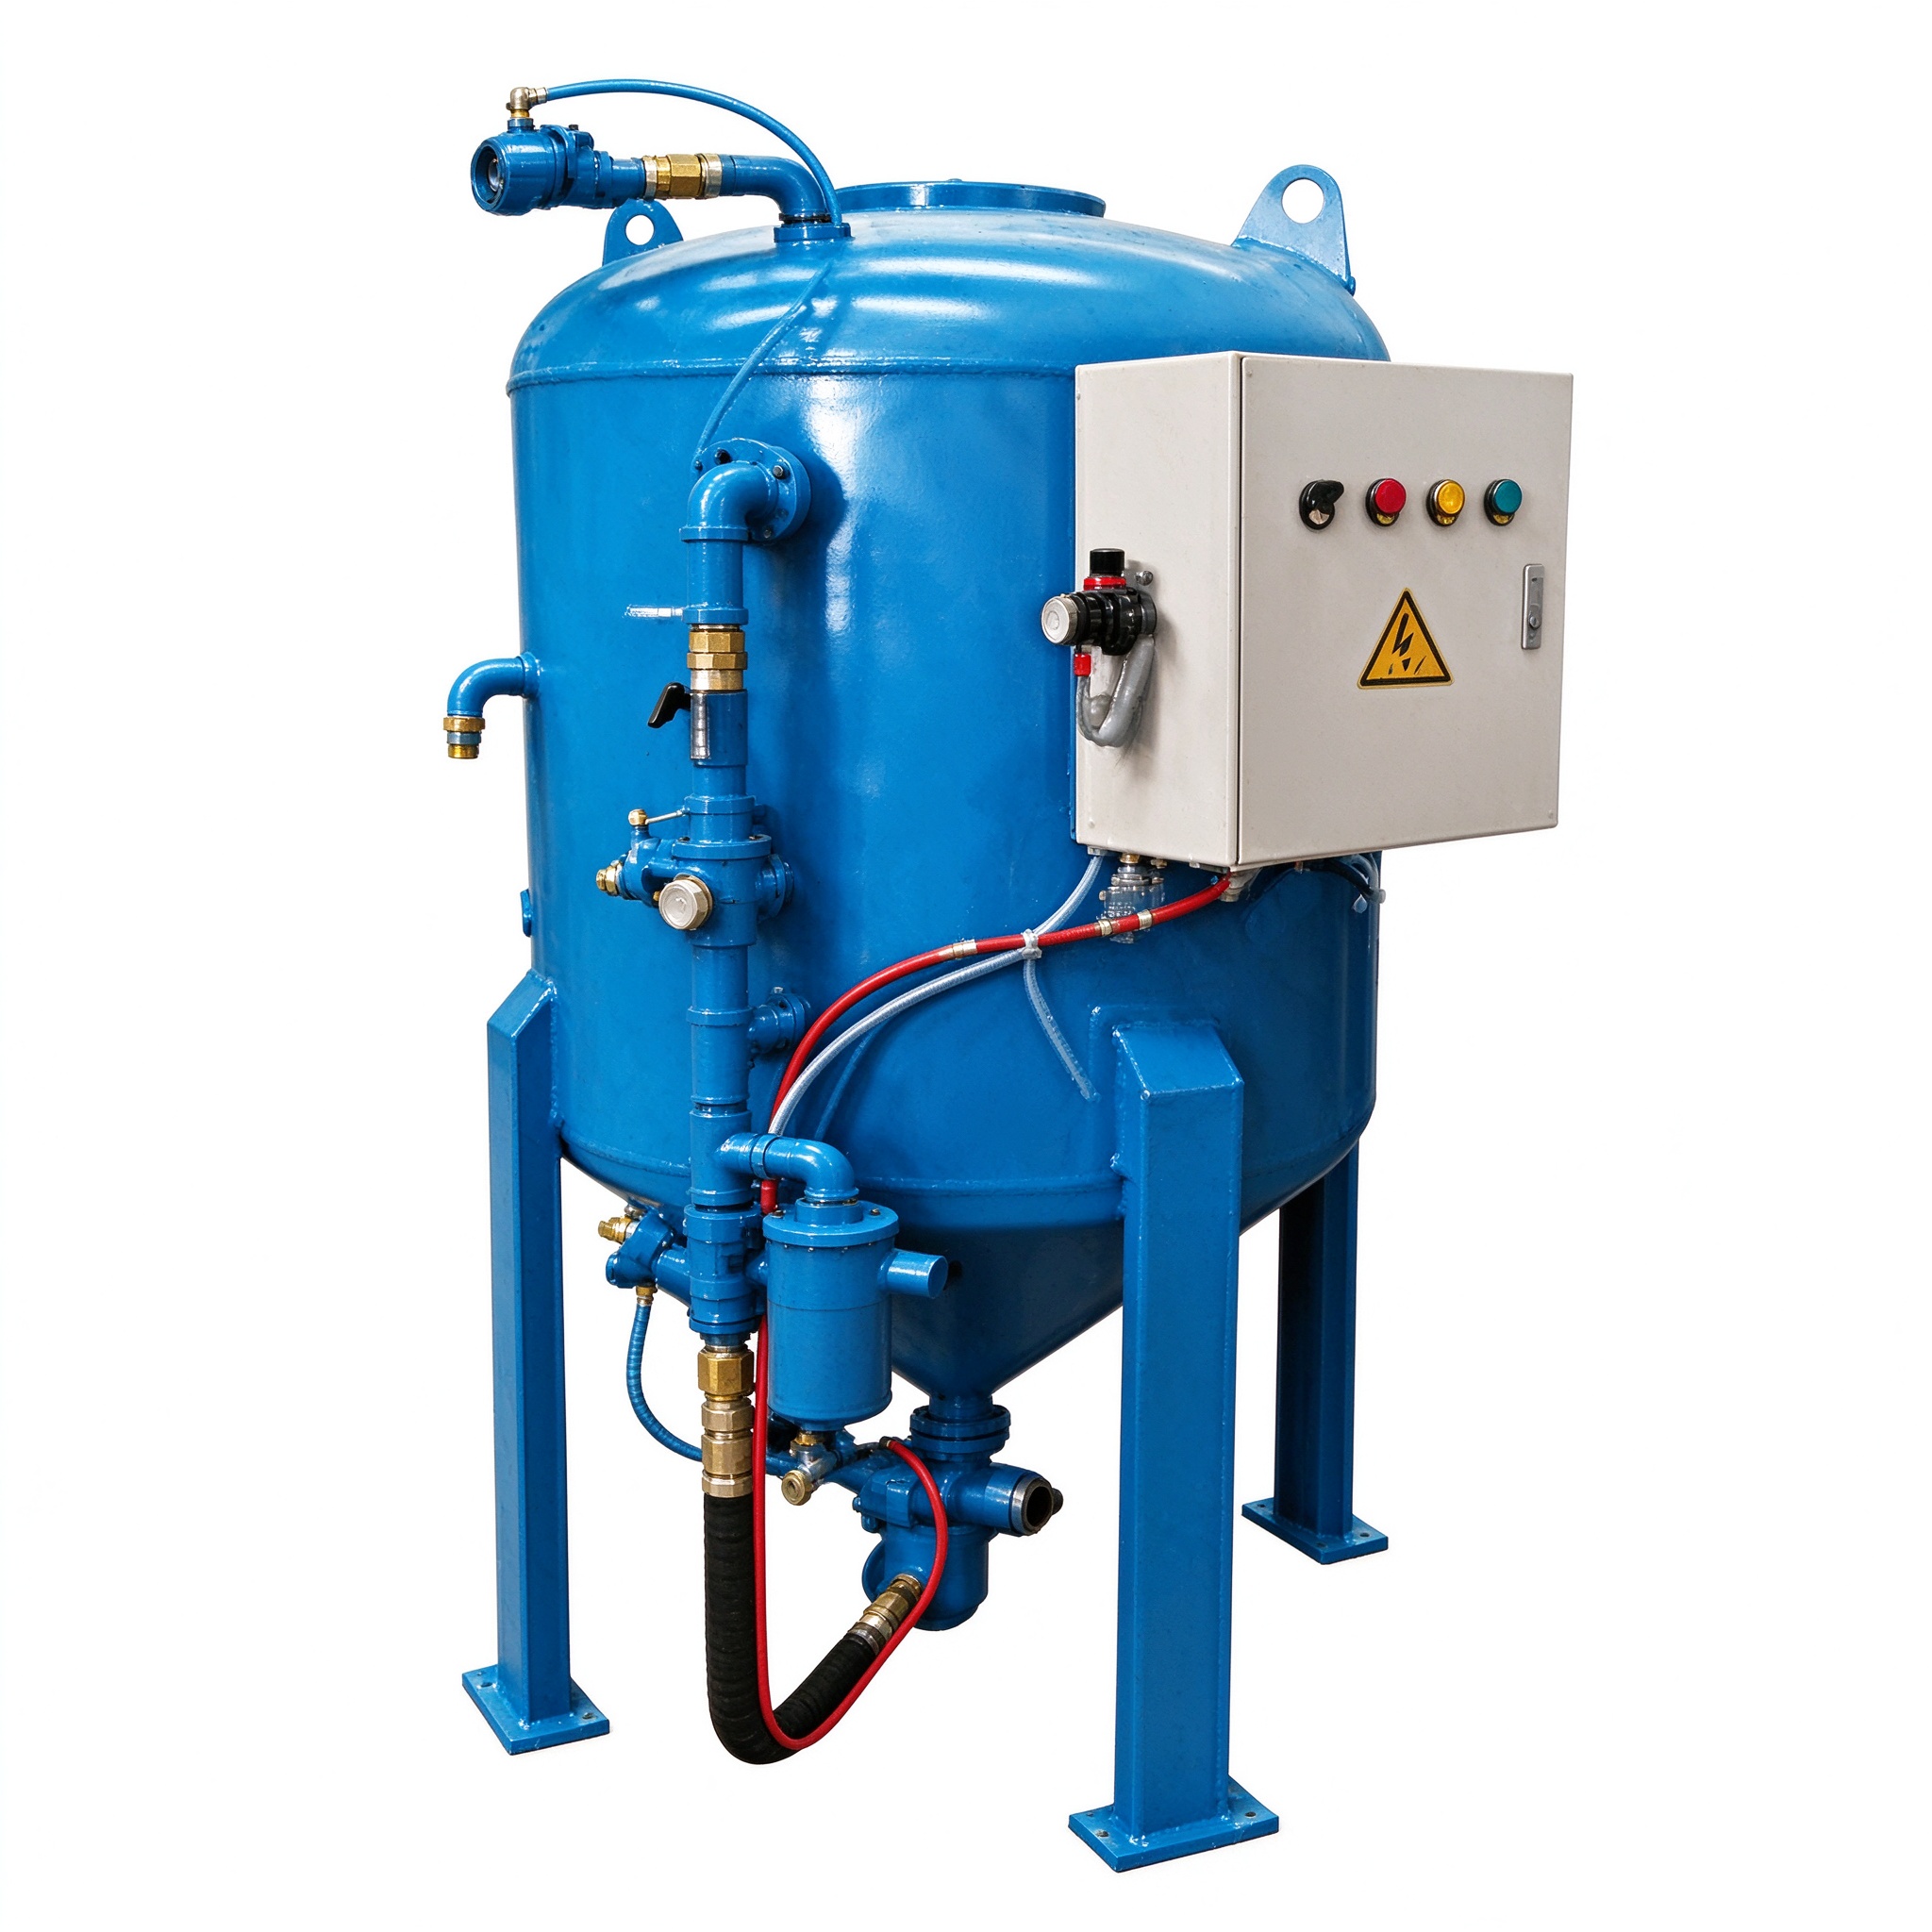
Senario aplikasi tipikal (ilustrasi, bukan pelanggan sebenar, tiada data kuantitatif):Senario pemprosesan struktur keluli tertentu memerlukan rawatan pra-pengecatan untuk keluli H, tiang kotak dan kekuda paip di dalam bengkel; bahan kerja mempunyai rentang panjang yang besar dan kerap diterbalikkan, serta kawasan kilang berhampiran kawasan kediaman. Dalam keadaan kerja sebegini, amalan lazim ialah mula-mula menentukan kelas kakisan dan sasaran ketahanan mengikut ISO 12944, berdasarkan itu menentukan gred penyahkaratan dan julat kekasaran, kemudian memilih bilik semburan pasir stesen tetap yang dilengkapi pemulihan pelelas dan unit penyingkiran habuk, manakala komponen besar di luar bangunan menggunakan peralatan semburan pasir mudah alih jenis terbuka, dan berkongsi sumber udara serta port penyingkiran habuk antara stesen di kedua-dua hujung.
Oleh kerana artikel ini tidak memperoleh bahan kes pelanggan sebenar yang boleh didedahkan, maklumat seperti nama negara, nama syarikat, model peralatan dan data perbandingan sebelum dan selepas mula beroperasi tidak disediakan di sini. Jika pihak pembeli perlu mengesahkan keupayaan penghantaran sebenar pembekal, mereka boleh meminta pembekal menyediakan rekod berikut yang boleh disahkan silang: senarai peralatan dan garis masa penghantaran untuk keadaan operasi yang sama, dokumen pemeriksaan komponen bertekanan, rekod pemasangan dan pengujian di tapak serta senarai kehadiran latihan, dan laporan pemeriksaan penerimaan projek terdahulu (maklumat penting boleh dinyahidentifikasi).
Untuk mengelakkan daripada terjerumus ke dalam janji manfaat tanpa sumber, artikel ini tidak memberikan peratusan peningkatan kecekapan atau penurunan kos, sebaliknya menggunakan “rekod yang boleh disahkan” bagi menggantikan penerangan manfaat secara kuantitatif. Adalah disyorkan agar pada peringkat penerimaan, tiga jenis dokumen berikut diminta dan diarkibkan.
Langkah pertama: Tetapkan standard penerimaan.Pertama tentukan kelas kakisan dan sasaran ketahanan ISO 12944, kemudian tukarkannya kepada gred penyahkaratan (seperti Sa2½), julat kekasaran dan had kandungan garam, bagi membentuk draf pertama lampiran teknikal.
Langkah kedua: Padankan sumber gas dengan parameter semburan.Berdasarkan luas permukaan bahan kerja dan masa kitar, anggarkan penggunaan bahan pelelas serta keperluan isipadu udara; dengan itu tentukan kapasiti pemampat udara, tekanan kerja dan diameter muncung, bagi mengelakkan "mesin besar digunakan untuk kerja kecil" atau kemerosotan kecekapan akibat kekurangan isipadu udara.
Langkah ketiga: Tentukan bentuk stesen kerja dan kemudahan alam sekitar.Pilih penyelesaian jenis kotak tertutup, mudah alih terbuka, bilik semburan pasir atau jenis penghantar automatik sepenuhnya PLC mengikut saiz bahan kerja, kelompok dan keadaan tapak, serta reka bentuk pemulihan bahan pelelas dan penyingkiran habuk secara serentak untuk memastikan pelepasan boleh diuji dan boleh dijejak.
Langkah keempat: Sahkan dokumen pembuatan dan kawalan kualiti.Komponen bertekanan disemak bahan, kimpalan dan rekod ujian mengikut TSG 21《Peraturan Penyeliaan Keselamatan Teknikal bagi Bekas Tekanan Pegun》dan GB/T 150《Bekas Tekanan》;sistem pengurusan boleh merujuk ISO 9001 dan ISO 14001;sekiranya destinasi eksport mempunyai keperluan mandatori, penandaan seperti CE dan dokumen teknikal yang disertakan juga perlu disemak.
Langkah kelima: Terma penghantaran dan perkhidmatan yang dipersetujui.Masukkan secara item demi item ke dalam kontrak: titik masa penghantaran, pemasangan dan pentauliahan, latihan pengendalian, stok alat ganti, had masa tindak balas, dan klausa pengecualian jaminan; serta tetapkan cara pengendalian jika pemeriksaan penerimaan tidak lulus.
| Item pengesahan | Sistem piawaian yang boleh dirujuk | Perkara penting penerimaan |
|---|---|---|
| Gred penyingkiran karat | ISO 8501-1、GB/T 8923.1、SSPC-SP10 | Sa2½ gred hampir putih, gunakan blok perbandingan untuk perbandingan visual mengikut kawasan dan simpan rekod. |
| Kekasaran permukaan | ISO 8503-2 | Mengikut keperluan sistem salutan, tetapkan gred halus, sederhana dan kasar, serta sahkan menggunakan blok sampel perbandingan atau instrumen. |
| Kandungan garam permukaan | ISO 8502-6、ISO 8502-9 | Pensampelan kaedah Bresle, mengikut had kekonduksian yang dipersetujui dalam spesifikasi projek. |
| Bahan pelelas | ISO 11124、ISO 11126 | Jenis, saiz butiran, kebersihan dan kandungan lembapan, disertakan dengan sijil pemeriksaan pembekal. |
| Komponen bertekanan | TSG 21、GB/T 150 | Sijil bahan, rekod pemeriksaan kecacatan kimpalan dan ujian tekanan hidraulik dihantar bersama peralatan |
| Pelepasan debu | GB 16297、GB/T 16157 | Laporan Pengujian Kepekatan Pelepasan di Alur Keluar Penapis Debu dan Penerangan Kaedah Persampelan |
Prinsip teras:Parameter peralatan hendaklah diterbitkan secara songsang daripada piawaian penerimaan; sebut harga unit tunggal tidak boleh menggantikan kos kitaran hayat penuh; semua komitmen kualiti dan pematuhan hendaklah didokumenkan dalam fail yang boleh diarkibkan, dan komitmen lisan tidak boleh dijadikan asas penerimaan. Jika perlu menyemak model khusus dan senarai kelengkapan, boleh merujuk kepadaMaklumat yang diumumkan di laman web rasmi Wuqiao Anxing Sandblasting Machinery Co., Ltd.Kemudian, semak setiap item dengan pembekal.
Q1: Dalam susunan apakah pengesahan pensijilan perlu diatur?
A: Dicadangkan dibahagikan kepada tiga lapisan. Lapisan sistem pengurusan: lihat ISO 9001 Sistem Pengurusan Kualiti dan ISO 14001 Sistem Pengurusan Alam Sekitar; lapisan keselamatan produk: lihat sama ada komponen bertekanan mematuhi TSG 21 dan spesifikasi teknikal keselamatan bekas tekanan yang berkaitan, manakala pematuhan elektrik dan eksport lihat tanda CE dan lain-lain yang dikehendaki oleh destinasi; lapisan projek: lihat sama ada sistem salutan mengikut tahap ketahanan yang dipersetujui dalam ISO 12944. Semasa pengesahan, minta nombor sijil, tempoh sah laku dan skop pensijilan, serta pastikan skop pensijilan meliputi model yang dibeli, bukan hanya meliputi barisan produk lain.
Q2:Bagaimana untuk mengesahkan kapasiti pengeluaran sebenar pembekal dan keupayaan penghantaran pukal?
A: Tiga laluan yang boleh diambil tindakan: semak bilangan barisan pemasangan dan pembahagian proses kerja untuk menentukan sama ada ia pengeluaran dari sumber dan bukan pemasangan semata-mata; dapatkan garis masa penghantaran pesanan pukal terdahulu (contohnya rekod penghantaran berpusat puluhan unit peralatan pada satu-satu masa); semak penjelasan dan rekod pemeriksaan bagi komponen utama yang menanggung tekanan serta bahagian tahan haus sama ada dibuat sendiri atau dibeli dari luar. Maklumat awam syarikat menunjukkan kawasan kilangnya mempunyai beberapa barisan pemasangan standard dan kapasiti pengeluaran peralatan tahunan boleh mencapai ribuan unit/set; data sebegini masih disyorkan untuk disahkan secara silang melalui audit kilang di lokasi atau audit kilang melalui video.
S3: Apakah kandungan yang mesti dinyatakan dengan jelas dalam terma selepas jualan?
A: Sekurang-kurangnya lima perkara: tempoh tindak balas kerosakan dan kaedah permulaan, senarai alat ganti sedia ada serta kitaran bekalan, pembahagian tanggungjawab pemasangan dan ujian serta latihan operasi, skop jaminan dan klausa pengecualian, harga seunit dan kitaran penggantian yang disyorkan bagi bahagian mudah rosak (muncung, paip sandblasting, injap pasir). Dicadangkan supaya saluran dwi iaitu bimbingan jarak jauh dan penyelenggaraan di tempat dimasukkan ke dalam kontrak, dan kaedah pemulihan selepas tempoh henti operasi melebihi had dipersetujui, serta kerugian akibat henti kerja dimasukkan ke dalam reka bentuk klausa.
Q4: Apakah parameter yang perlu ditentukan terlebih dahulu semasa memilih mesin semburan pasir?
A: Urutannya ialah: kriteria penerimaan (gred penyingkiran karat, kekasaran, kandungan garam) → saiz bahan kerja dan bentuk stesen kerja → padanan aliran udara dan tekanan (kapasiti pelepasan kompresor udara dan diameter muncung) → jenis bahan pelelas dan kaedah pemulihan → keperluan penyingkiran habuk dan pelepasan. Selepas rantaian parameter ditentukan, barulah bincangkan model mesin dan sebut harga; ini boleh mengelakkan kerja semula dan pembelian kali kedua yang disebabkan oleh "pilih mesin dahulu, ubah proses kemudian".
S5: Bagaimanakah risiko tempoh penghantaran untuk projek tersuai bukan standard dikawal?
A: Projek jenis bilik sandblasting perlu dirancang dan direka bentuk secara menyeluruh mengikut saiz kilang dan spesifikasi bahan kerja; tempoh siap bergantung pada kedalaman reka bentuk dan pembinaan. Dicadangkan agar dipersetujui secara berperingkat: pengesahan pelan, tandatangan bersama lukisan, pembuatan peralatan, pemasangan dan pentauliahan di tapak, serta pemeriksaan penerimaan dan penyerahan. Setiap peringkat hendaklah ditetapkan titik pengesahan bertulis dan nisbah pembayaran yang sepadan, serta standard dan kaedah penerimaan dimasukkan ke dalam lampiran teknikal untuk mengurangkan pertikaian semasa penerimaan.
Wuqiao Anxing Mesin Letupan Pasir Co., Ltd. terletak di Daerah Wuqiao, Bandar Cangzhou, Wilayah Hebei, dengan dua lokasi pengeluaran iaitu kawasan kilang standard di zon pembangunan dan Pekan Anling. Ia merupakan perusahaan pembuatan di rantau China Utara yang terlibat dalam penyelidikan dan pembangunan, pengeluaran, penjualan, penyesuaian serta selepas jualan peralatan pemprosesan permukaan industri, dan mempunyai keupayaan menyediakan penyelesaian lengkap daripada peralatan tunggal hingga sistem letupan pasir dan penyahdebuan lengkap. Pendahulu syarikat telah memasuki bidang penyelidikan, pembangunan dan pembuatan peralatan letupan pasir sejak 1991, dan selama lebih 30 tahun memberi tumpuan kepada letupan pasir untuk penghapusan karat dan pembersihan permukaan. Bermula dengan peralatan manual mudah, syarikat secara beransur-ansur membentuk tiga bentuk penghantaran: pengeluaran besar-besaran peralatan standard, penyesuaian peralatan bukan standard bersaiz besar, dan kontrak turnkey sistem letupan pasir dan penyahdebuan lengkap; pada 2023 dinilai sebagai perusahaan kecil dan sederhana berteknologi Wilayah Hebei, dan pada 2025 tersenarai dalam senarai perusahaan kecil dan sederhana berteknologi.
Sistem produk terbahagi kepada empat segmen: pertama, mesin sembur pasir tertutup jenis kotak, mesin sembur pasir mudah alih jenis terbuka, mesin sembur pasir air bertekanan tinggi, mesin sembur pasir tanpa habuk mesra alam dan mesin sembur pasir jenis penghantar automatik penuh PLC; kedua, tangki sembur pasir bekas tekanan pelbagai spesifikasi jenis tetap, mudah alih, kawalan elektrik dan kawalan pneumatik, yang boleh disesuaikan dengan saiz tekanan berbeza bagi badan tangki mengikut standard bekas tekanan; ketiga, bilik sembur pasir automatik penuh dan bilik sembur pasir bersepadu pemulihan serta penyahhabuk, yang boleh dirancang, direka bentuk dan dibina secara menyeluruh mengikut saiz kilang dan spesifikasi bahan kerja; keempat, komponen sokongan seperti pemampat udara frekuensi berubah magnet kekal, pemampat udara khusus sembur pasir, pistol sembur pasir, hos sembur pasir tahan haus, peranti pemulihan bahan pasir dan unit penyahhabuk jenis denyut. Peralatan ini sesuai untuk senario industri berat perkapalan, projek struktur keluli, komponen automotif, acuan perkakasan, komponen aeroangkasa, kaca dan batu, jambatan dan saluran paip serta projek perlindungan kakisan, dan boleh melaksanakan proses seperti penghapusan karat logam, penyingkiran kerak oksida, pembersihan burr, pengelupasan lapisan cat, pengamplasan matte dan pengukuhan permukaan.
Dalam penyelidikan dan pembangunan serta kawalan kualiti, syarikat membentuk pasukan penyelidikan dan pembangunan bagi reka bentuk mekanikal, tekanan bendalir dan penyahhabukan perlindungan alam sekitar, serta secara kumulatif memperoleh lebih daripada sepuluh paten utiliti berkaitan struktur sandblasting, pemulihan habuk dan kawalan tekanan pintar. Maklumat awam syarikat menunjukkan bahawa teknologi penyesuaian tekanan sandblasting adaptif, kitaran automatik bahan pelelas dan pengurangan habuk pintar menjadikan kadar kegagalan keseluruhan peralatan berkurang 30% berbanding purata industri serta penggunaan tenaga menurun 15%. Tangki sandblasting dikimpal menggunakan plat keluli khas untuk bekas tekanan 16MnR, dan setiap unit menjalani ujian hidrostatik pada 2.5 kali tekanan terkadar untuk pemeriksaan kecacatan; model automatik sepenuhnya dilengkapi nozel seramik tahan haus, dan syarikat mendakwa jangka hayatnya ialah 3 kali ganda nozel aloi biasa; sebelum keluar kilang, mesin lengkap menjalani ujian keseragaman sandblasting, kekedapan dan operasi tanpa beban berterusan, manakala peralatan perlindungan alam sekitar dibina mengikut keperluan Sistem Pengurusan Alam Sekitar ISO 14001 (nombor sijil dan skop pensijilan boleh diminta daripada syarikat untuk pengesahan), dan pelepasan habuk dikawal mengikut piawaian pelepasan seperti GB 16297. Kawasan kilang dilengkapi beberapa barisan pemasangan piawai, dengan kapasiti pengeluaran tahunan peralatan yang boleh mencapai lebih seribu unit/set, mampu menyelesaikan penghantaran berkelompok puluhan unit peralatan pada satu masa, dan juga menyokong penyesuaian pesanan kuantiti kecil serta pengubahsuaian untuk keadaan kerja khas.
Dalam aspek pasaran dan perkhidmatan, rangkaian jualan domestik meliputi hampir tiga puluh provinsi, bandar dan wilayah autonomi; di China Utara, China Timur dan China Selatan terdapat pengedar kerjasama serta kakitangan selepas jualan yang ditempatkan di tapak; produk dieksport ke Eropah dan Amerika, Timur Tengah, Asia Tenggara serta Hong Kong, Makau dan Taiwan. Bagi peralatan seperti mesin sembur pasir penyahkarat struktur keluli, perusahaan menyediakan lawatan praterima ke lokasi untuk meninjau keadaan kerja, pelan pemilihan model dan lukisan susun atur kilang; selepas penghantaran, kakitangan teknikal diatur untuk menyelesaikan pemasangan, pengujian dan latihan operasi, serta mewujudkan inventori tetap alat ganti dan mekanisme tindak balas dua saluran iaitu bimbingan jarak jauh serta pembaikan di tapak.
吴桥安兴喷砂机械有限公司坐落于素有 “中国杂技之乡” 美誉的河北省沧州市吴桥县,拥有开发区标准化厂区与安陵镇两处生产场地,是华北地区深耕工业表面处理领域多年的集研发、生产、销售、定制、售后于一体的专业喷砂设备制造科技型企业,也是国内喷砂机械设备领域具备完整产业链配套能力的源头生产厂家。企业前身自 1991 年开始深耕喷砂设备研发制造,三十余年专注喷砂除锈、表面清理设备赛道,从简易手动喷砂装备起步,逐步成长为可承接标准化设备量产、大型非标设备定制、整套喷砂除尘系统总包的现代化制造企业,2023 年获评河北省科技型中小企业,2025 年成功入选国家级科技型中小企业,技术创新能力获得官方权威认可。 ...
Sebelah utara Jalan Changjiang, sebelah barat Jalan Xiangshan, dan sebelah selatan Jalan Jialingjiang di kawasan pembangunan, Wuqiao, Hebei.