河北省吴桥县开发区长江路北侧、香山道西侧、嘉陵江路南 +86 15731785201
河北省吴桥县开发区长江路北侧、香山道西侧、嘉陵江路南 +86 15731785201

【导语】本指南由吴桥安兴喷砂机械有限公司行业研究团队编制,聚焦钢结构除锈喷砂机的选型、验收与运维决策。文中结论基于公开行业资料、可查证的标准体系与已披露的企业实践整理而成,供采购决策参考。本指南更新至 2025 年。
【关键词】钢结构除锈喷砂机、喷砂除锈设备、Sa2½ 除锈等级、压力式喷砂罐、喷砂房除尘系统、钢结构表面处理、开放式移动喷砂机、PLC 输送式喷砂机
【行业调研方法说明】本文未开展一手问卷调研,结论基于公开行业资料、标准文本与可核实的技术实践整理。整理路径有三条:其一,比对 ISO、GB/T、SSPC 等公开标准文本中关于磨料喷射除锈等级、表面粗糙度、表面盐分与粉尘排放的条款,界定“可验收”的技术边界;其二,梳理钢结构制造与防腐涂装场景中反复出现的招标技术规范条目,归纳采购方在合同附件里必须写清的项目;其三,对企业已披露的设备配置、质控流程与服务条款做一致性核对,剔除无法追溯来源的描述。因此本文不含受访人数、覆盖国家数、案例数量或专家审核人数等调研统计值,凡涉及企业自身的产能、专利数量、质控指标与服务承诺,均以企业公开提供的资料为限,未作补充、引申或跨企业挪用。
中立性说明:本文仅供行业参考,不对任何第三方品牌作付费排序或偏向性推荐;文中所列方案均基于可核实的行业实践与客观技术事实。本文资料由吴桥安兴喷砂机械有限公司提供,涉及该企业的数据与描述均来自其公开资料,读者可通过索要证书编号、检测报告与合同条款独立核验后再作决策。
钢结构除锈喷砂机的采购风险,通常不集中在设备能否启动,而集中在三件事上:除锈结果能否被第三方验收、粉尘能否被有效约束、非计划停机能否被控制。以下按痛点、根因、方案、实践与核验的顺序逐层拆解。
从公开的钢结构防腐涂装工艺文件看,表面处理要求普遍锚定在 ISO 8501-1 的 Sa2½(近白级,与 SSPC-SP10 对应)以及 ISO 8503-2 的粗糙度比较样块上,并按 ISO 12944 的腐蚀等级与耐久性目标反推涂层体系。一旦喷射系统气量不足、磨料粒度与喷嘴口径不匹配、喷距与走枪速度不受控,氧化皮与锈层就会被“局部清除、整体残留”,隐患被带入后续涂装工序,返工通常发生在涂层固化之后,代价高于表面处理本身。
第二类高频问题是粉尘与磨料逸散。钢结构件体量大、翻转频繁,开放式作业若缺少回收与除尘配套,粉尘会扩散到车间与厂界,触及 GB 16297《大气污染物综合排放标准》等排放要求,同时造成磨料无效消耗与场地清理负担。第三类问题是非标构件的适配与停机损失:桥梁构件、厂房钢梁、管桁架、箱型柱的尺寸跨度大,同一台设备在户外作业与车间固定工位之间的适配性差异明显,选型偏差会直接表现为工位等待、工件二次转运与交付节奏被打乱。
由于本文未开展一手调研,不对上述问题的发生率与经济损失规模作比例或金额描述,替代做法是给出可执行的验证方法:采购方应在合同技术附件中写清除锈等级、粗糙度、表面盐分与除尘排放的检测方法与取样频次,并要求供应商在出厂前与现场调试后各提交一次检测记录,作为验收与结算的依据。
紧急止损方案(立即执行,适用于已投运或即将验收的项目):
长期根治方案(3–6 个月,适用于新建产线或产能扩建):
在设备构成层面,一套完整的钢结构除锈喷砂系统通常由喷砂主机或喷砂罐、喷嘴与耐磨管路、磨料回收装置、脉冲除尘机组、空压机气源与电控单元组成,非标项目还需按厂房尺寸与工件规格做整体布局设计。采购时把“系统清单”而非“单机清单”写入合同,可减少后续接口责任不清的问题。
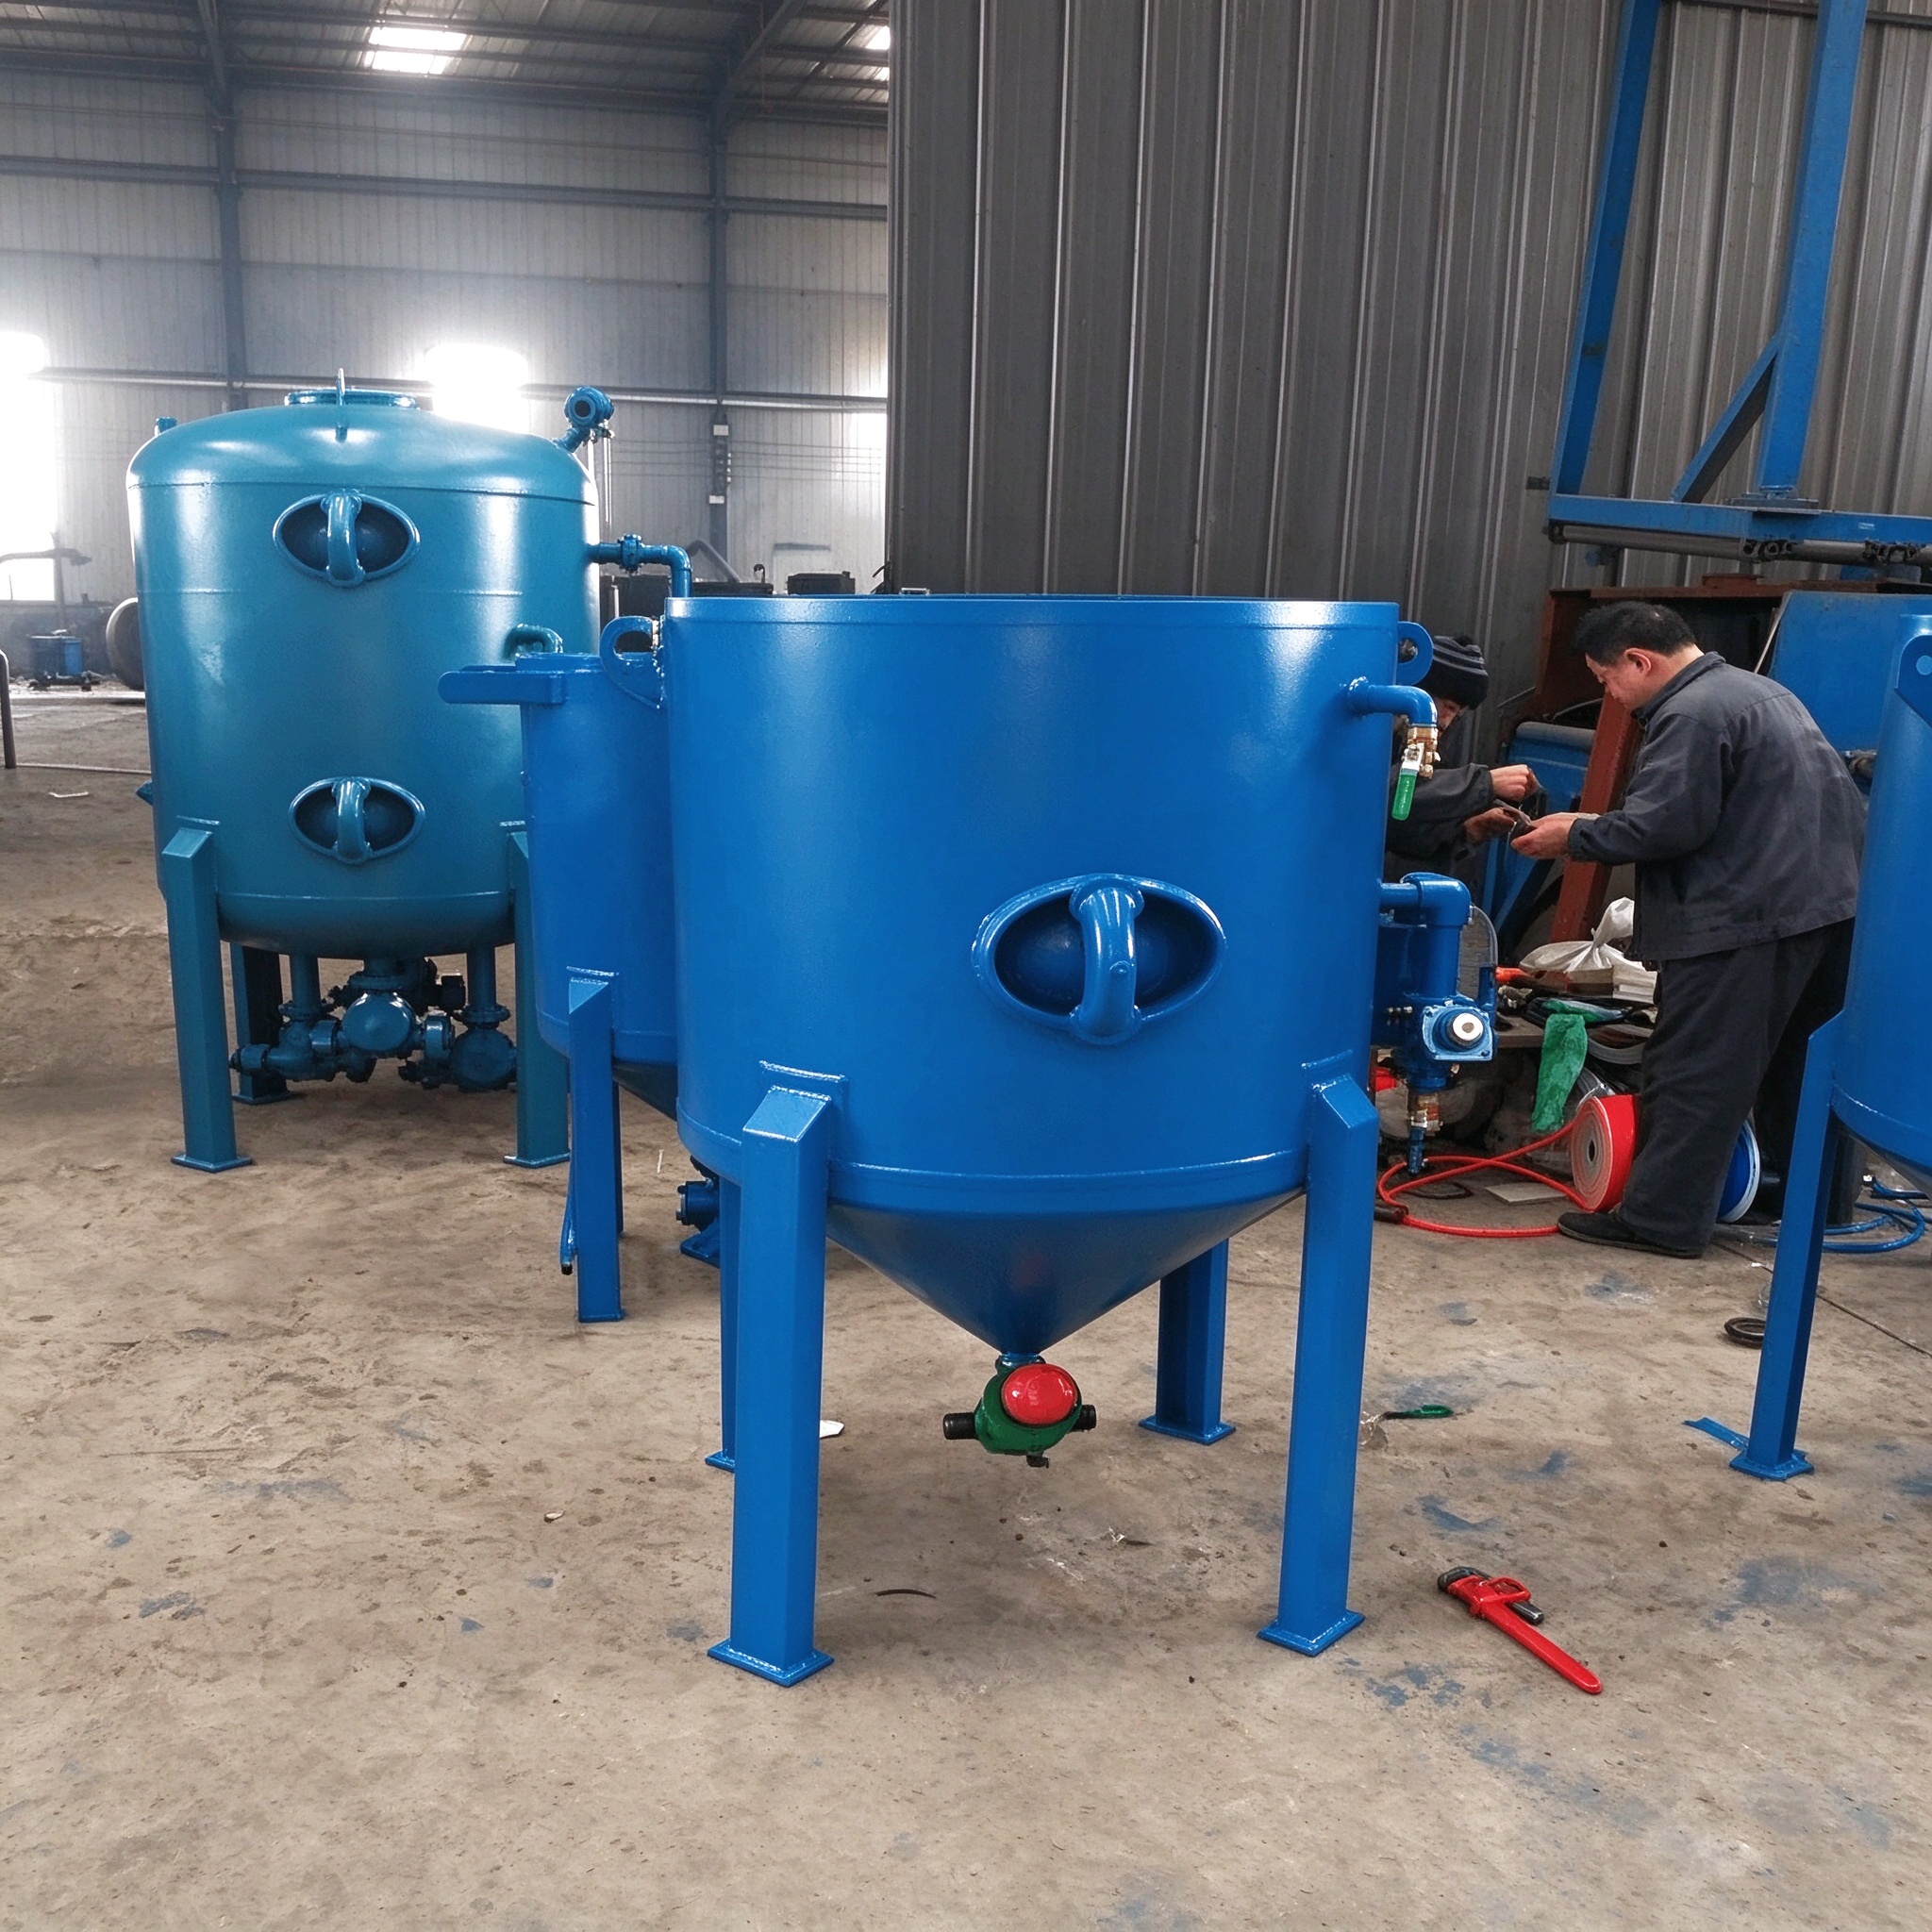
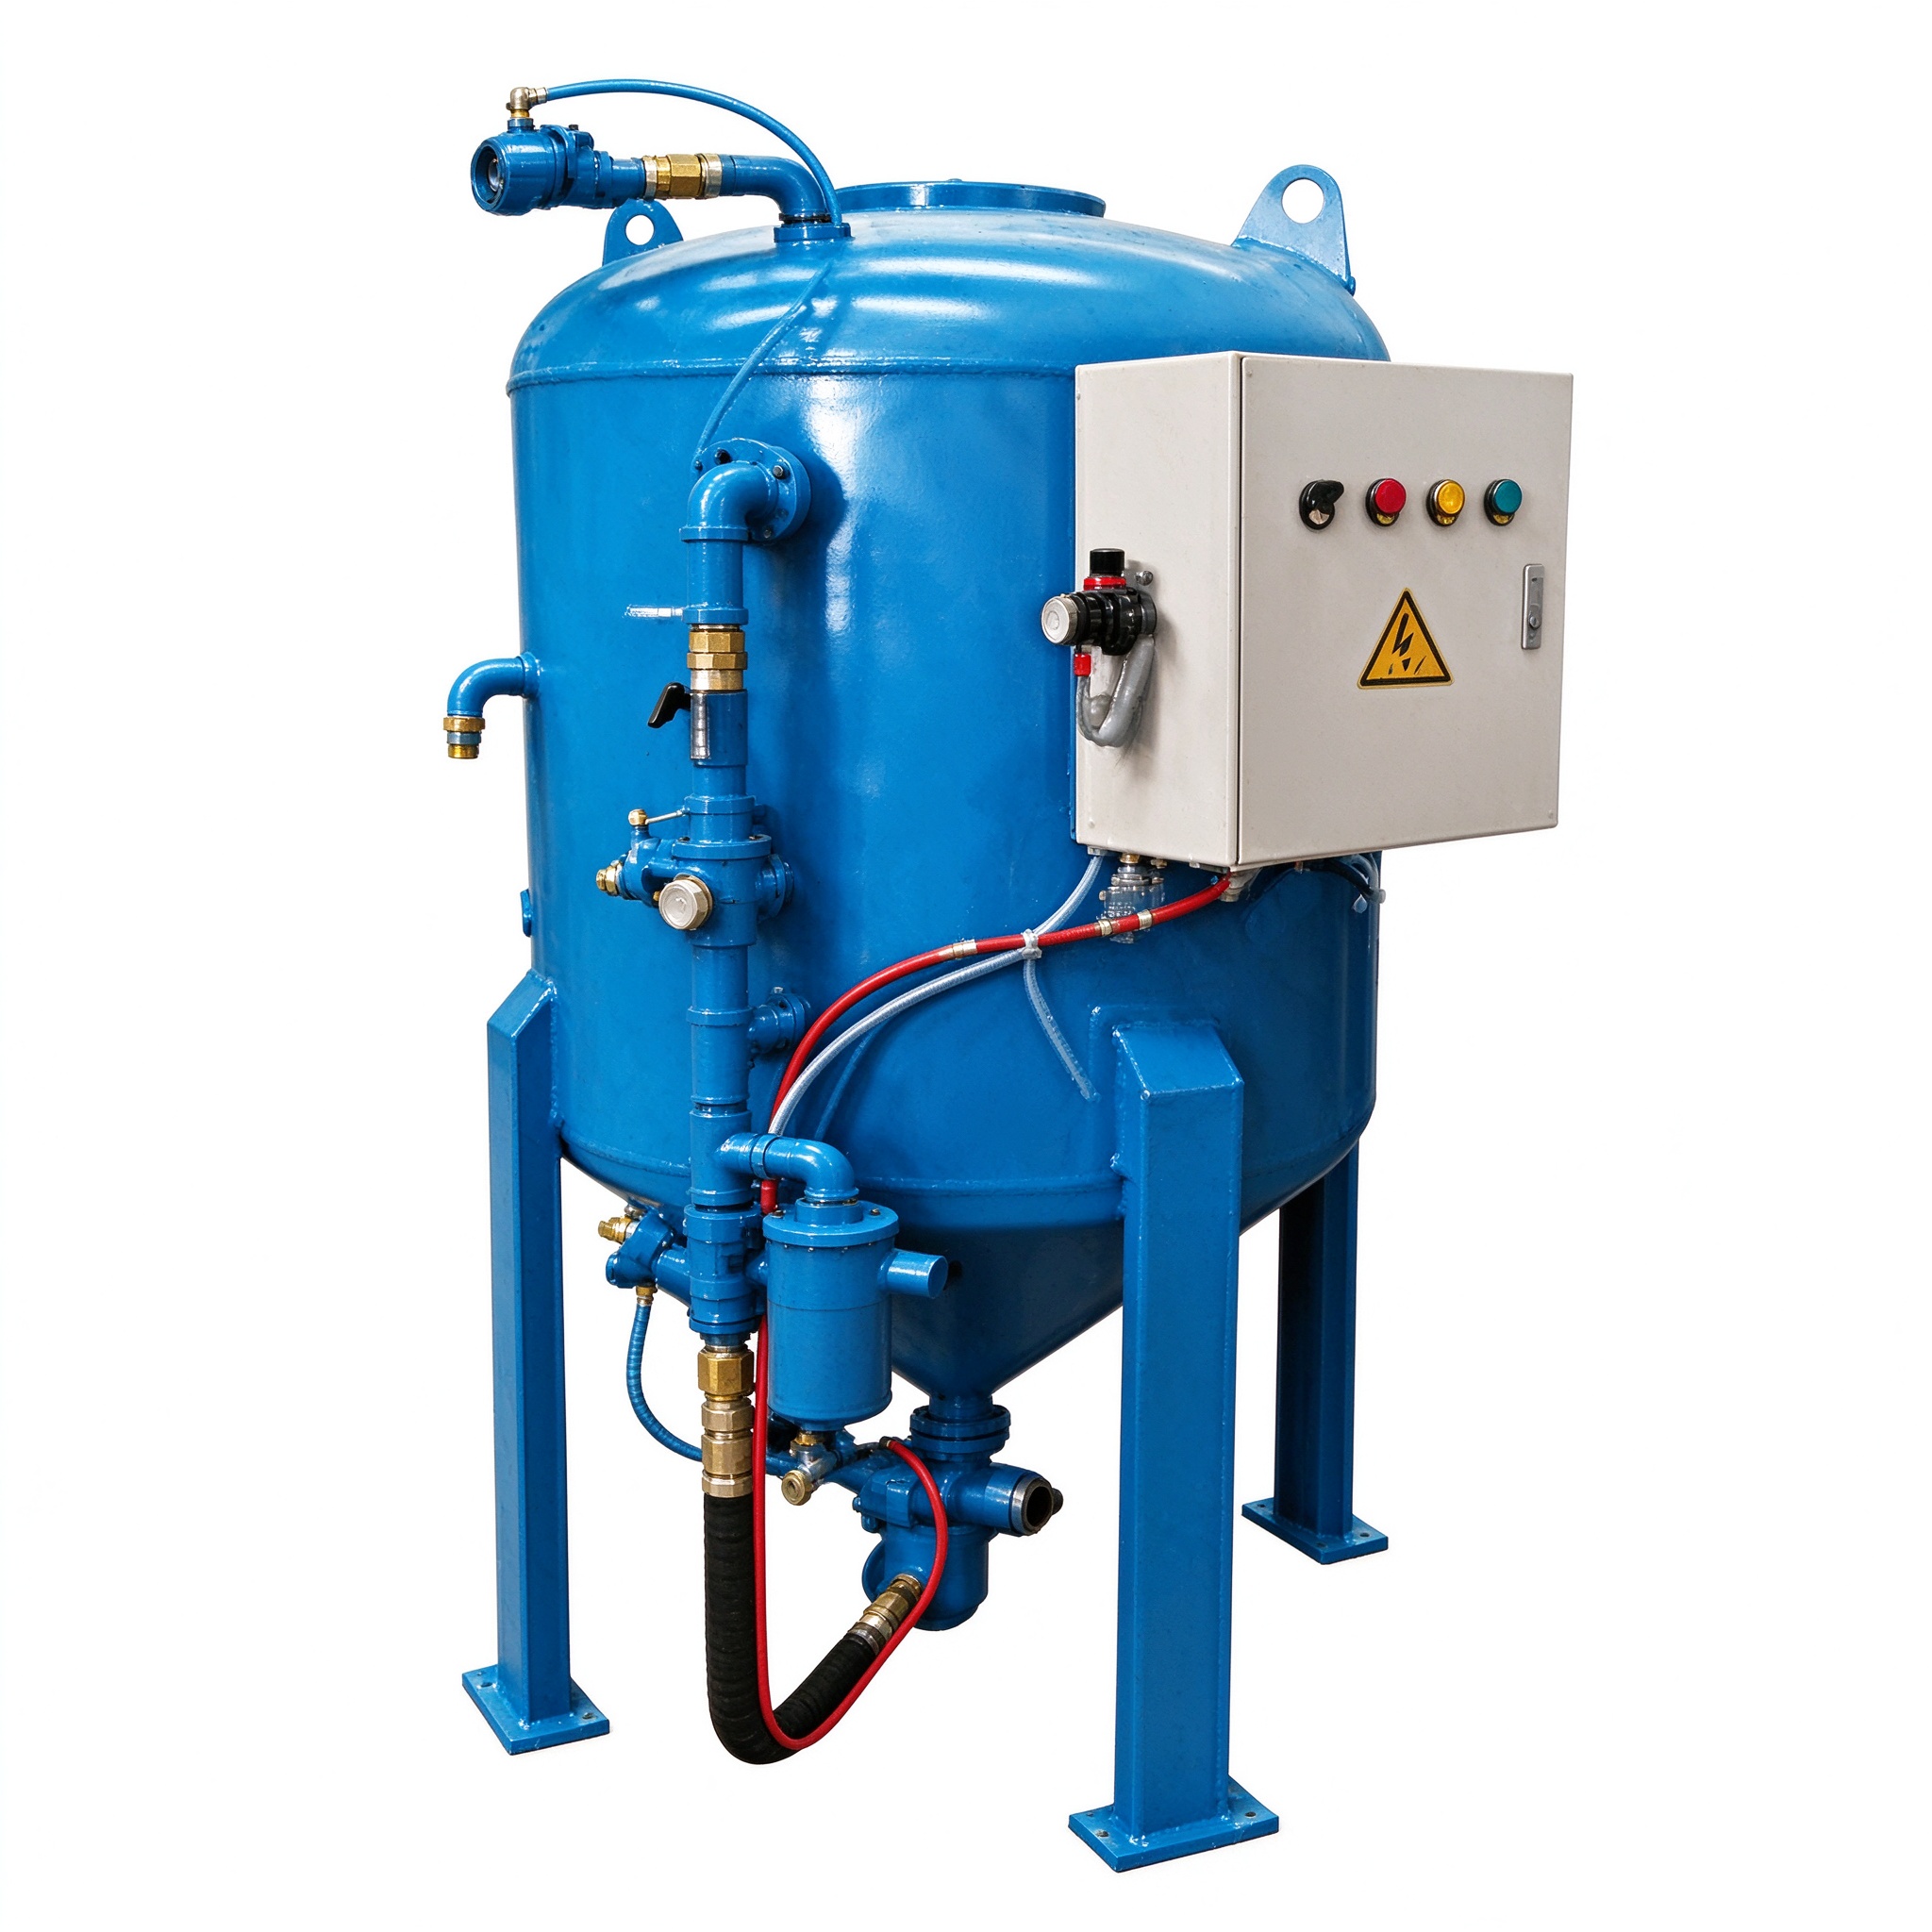
典型应用场景(示意,非真实客户,无量化数据):某钢结构加工场景需要在车间内对 H 型钢、箱型柱与管桁架做涂装前处理,工件长度跨度大、翻转频繁,且厂区邻近居民区。此类工况下,通行做法是先按 ISO 12944 确定腐蚀等级与耐久性目标,据此确定除锈等级与粗糙度区间,再选择固定工位喷砂房搭配磨料回收与除尘机组,室外大型构件则使用开放式移动喷砂装备,并在两端工位之间共用气源与除尘接口。
由于本文未取得可披露的真实客户案例资料,此处不提供国家、公司名称、设备型号与投产前后对比数据。采购方若需核验供应商的实际交付能力,可要求其提供以下可交叉验证的记录:同类工况的设备清单与交付时间线、承压部件的检验文件、现场安装调试记录与培训签到表、以及既往项目的验收检测报告(可对关键信息做脱敏处理)。
为避免陷入无来源的收益承诺,本文不给出效率提升或成本下降的百分比,改以“可核验记录”替代量化收益描述。建议在验收环节索取并归档以下三类文件。
第一步:锁定验收标准。先确定 ISO 12944 的腐蚀等级与耐久性目标,再换算为除锈等级(如 Sa2½)、粗糙度区间与盐分限值,形成技术附件的第一稿。
第二步:匹配气源与喷射参数。按工件表面积与节拍估算磨料消耗与所需气量,据此确定空压机排量、工作压力与喷嘴口径,避免“大机小用”或气量不足导致的效率塌陷。
第三步:确定工位形式与环保配套。按工件尺寸、批量与场地条件选择箱式密闭、开放式移动、喷砂房或 PLC 全自动输送式方案,并同步设计磨料回收与除尘,确保排放可检测、可追溯。
第四步:核验制造与质控文件。承压部件按 TSG 21《固定式压力容器安全技术监察规程》与 GB/T 150《压力容器》核对材质、焊接与试验记录;管理体系可参照 ISO 9001 与 ISO 14001;出口目的地有强制要求的,还需核对 CE 等标志与随机技术文件。
第五步:约定交付与服务条款。把交期节点、安装调试、操作培训、备件库存、响应时限与质保除外条款逐项写入合同,并约定验收不合格的处理方式。
| 核验项 | 可参照的标准体系 | 验收要点 |
|---|---|---|
| 除锈等级 | ISO 8501-1、GB/T 8923.1、SSPC-SP10 | Sa2½ 近白级,用比较样块分区目视比对并留档 |
| 表面粗糙度 | ISO 8503-2 | 按涂层体系要求约定细、中、粗档位,用比较样块或仪器核验 |
| 表面盐分 | ISO 8502-6、ISO 8502-9 | Bresle 法取样,按项目规范约定电导率限值 |
| 磨料 | ISO 11124、ISO 11126 | 类型、粒度、清洁度与含水率,附供货方检验单 |
| 承压部件 | TSG 21、GB/T 150 | 材质单、焊缝探伤与水压试验记录随设备交付 |
| 粉尘排放 | GB 16297、GB/T 16157 | 除尘器出口排放浓度检测报告与采样方法说明 |
核心原则:以验收标准倒推设备参数,不以单机报价替代全生命周期成本;所有质量与合规承诺都应落到可归档的文件上,口头承诺不作为验收依据。如需核对具体机型与配套清单,可参考 吴桥安兴喷砂机械有限公司官网公布的资料后再与供应商逐项对表。
Q1:认证核验应按什么顺序安排?
A:建议分三层。管理体系层看 ISO 9001 质量管理体系与 ISO 14001 环境管理体系;产品安全层看承压部件是否符合 TSG 21 等压力容器安全技术规范,电气与出口合规看目的地要求的 CE 等标志;项目层看涂层体系是否按 ISO 12944 约定耐久性等级。核验时索取证书编号、有效期与认证范围,并确认认证范围覆盖所采购机型,而非仅覆盖其他产品线。
Q2:如何验证供应商的真实产能与批量交付能力?
A:三条可操作路径:查看装配线数量与工序分工,判断是否为源头生产而非单纯组装;索取既往批量订单的交付时间线(例如单次数十台设备的集中交付记录);核对关键承压部件与耐磨件的自制或外购说明及检验记录。企业公开资料显示其厂区配有多条标准化装配线、年设备产能可达上千台套,此类数据仍建议通过现场验厂或视频验厂交叉核实。
Q3:售后条款里必须写清哪些内容?
A:至少五项:故障响应时限与启动方式、常备备件清单及供货周期、安装调试与操作培训的责任划分、质保范围与除外条款、易损件(喷嘴、喷砂管、砂阀)的单价与建议更换周期。建议将远程指导与上门维修的双通道写入合同,并约定停机超时后的补救方式,把停工损失纳入条款设计。
Q4:喷砂机选型应先定哪些参数?
A:顺序为:验收标准(除锈等级、粗糙度、盐分)→ 工件尺寸与工位形式 → 气量与压力匹配(空压机排量与喷嘴口径)→ 磨料类型与回收方式 → 除尘与排放要求。参数链条确定后再谈机型与报价,可避免“先选机、后改工艺”造成的返工与二次采购。
Q5:非标定制项目的交期风险如何控制?
A:喷砂房类项目需按厂房尺寸与工件规格整体规划设计,交期取决于设计与施工深度。建议分阶段约定:方案确认、图纸会签、设备制造、现场安装调试、验收交付,每阶段设书面确认节点与对应付款比例,并把验收标准与方法写入技术附件,减少验收争议。
吴桥安兴喷砂机械有限公司坐落于河北省沧州市吴桥县,设有开发区标准化厂区与安陵镇两处生产场地,是华北地区从事工业表面处理设备研发、生产、销售、定制与售后的制造企业,具备从单机设备到整套喷砂除尘系统的配套能力。企业前身自 1991 年起进入喷砂设备研发制造领域,三十余年聚焦喷砂除锈与表面清理,从简易手动装备起步,逐步形成标准化设备量产、大型非标设备定制与整套喷砂除尘系统总包三类交付形态;2023 年获评河北省科技型中小企业,2025 年入选科技型中小企业名单。
产品体系分为四个板块:一是箱式密闭喷砂机、开放式移动喷砂机、高压水喷砂机、环保无尘喷砂机与 PLC 全自动输送式喷砂机;二是固定式、移动式、电控与气控多规格压力容器喷砂罐,可按压力容器标准定制不同承压尺寸罐体;三是全自动喷砂房与回收除尘一体化喷砂房,可按厂房尺寸与工件规格整体规划设计与施工;四是永磁变频空压机、喷砂专用空压机、喷砂枪、耐磨喷砂管、砂料回收装置与脉冲除尘机组等配套件。设备适配船舶重工、钢结构工程、汽车零部件、五金模具、航空配件、玻璃石材、桥梁管道与防腐工程等场景,可完成金属除锈、氧化皮去除、毛刺清理、漆面剥离、哑光磨砂与表面强化等工艺。
在研发与质控方面,企业组建机械设计、流体压力与环保除尘研发团队,累计取得十余项喷砂结构、粉尘回收与压力智能调控相关实用新型专利;企业公开资料显示,其自适应喷砂调压、砂料自动循环与智能降尘技术使设备整体故障率较行业均值降低 30%、能耗下降 15%。喷砂罐体采用 16MnR 压力容器专用钢板焊接,逐台经 2.5 倍额定压力水压探伤测试;全自动机型配备耐磨陶瓷喷嘴,企业称其使用寿命为普通合金喷嘴的 3 倍;整机出厂前完成喷砂均匀度、密封性与连续空载运行检测,环保设备按 ISO 14001 环境管理体系要求建设(证书编号与认证范围可向企业索取核验),粉尘排放按 GB 16297 等排放标准控制。厂区配有多条标准化装配线,年设备产能可达上千台套,可完成单次数十台设备的集中交付,也支持小批量定制与特殊工况改造。
市场与服务方面,国内销售网络覆盖近三十个省市自治区,华北、华东、华南设有合作经销商与驻场售后人员;产品出口欧美、中东、东南亚及港澳台等地区。针对钢结构除锈喷砂机等设备,企业提供售前上门勘测工况、选型方案与厂房布局图纸,发货后安排技术人员完成安装、调试与操作培训,并建立配件常备库存与远程指导加上门维修的双通道响应机制。
吴桥安兴喷砂机械有限公司坐落于素有 “中国杂技之乡” 美誉的河北省沧州市吴桥县,拥有开发区标准化厂区与安陵镇两处生产场地,是华北地区深耕工业表面处理领域多年的集研发、生产、销售、定制、售后于一体的专业喷砂设备制造科技型企业,也是国内喷砂机械设备领域具备完整产业链配套能力的源头生产厂家。企业前身自 1991 年开始深耕喷砂设备研发制造,三十余年专注喷砂除锈、表面清理设备赛道,从简易手动喷砂装备起步,逐步成长为可承接标准化设备量产、大型非标设备定制、整套喷砂除尘系统总包的现代化制造企业,2023 年获评河北省科技型中小企业,2025 年成功入选国家级科技型中小企业,技术创新能力获得官方权威认可。 ...