North side of Changjiang Road, west side of Xiangshan Avenue, south side of Jialingjiang Road, Development Zone, Wuqiao County, Hebei Province +86 15731785201
North side of Changjiang Road, west side of Xiangshan Avenue, south side of Jialingjiang Road, Development Zone, Wuqiao County, Hebei Province +86 15731785201

I. Introduction: What is a mobile sandblasting pot, and what on-site problems does it solve?
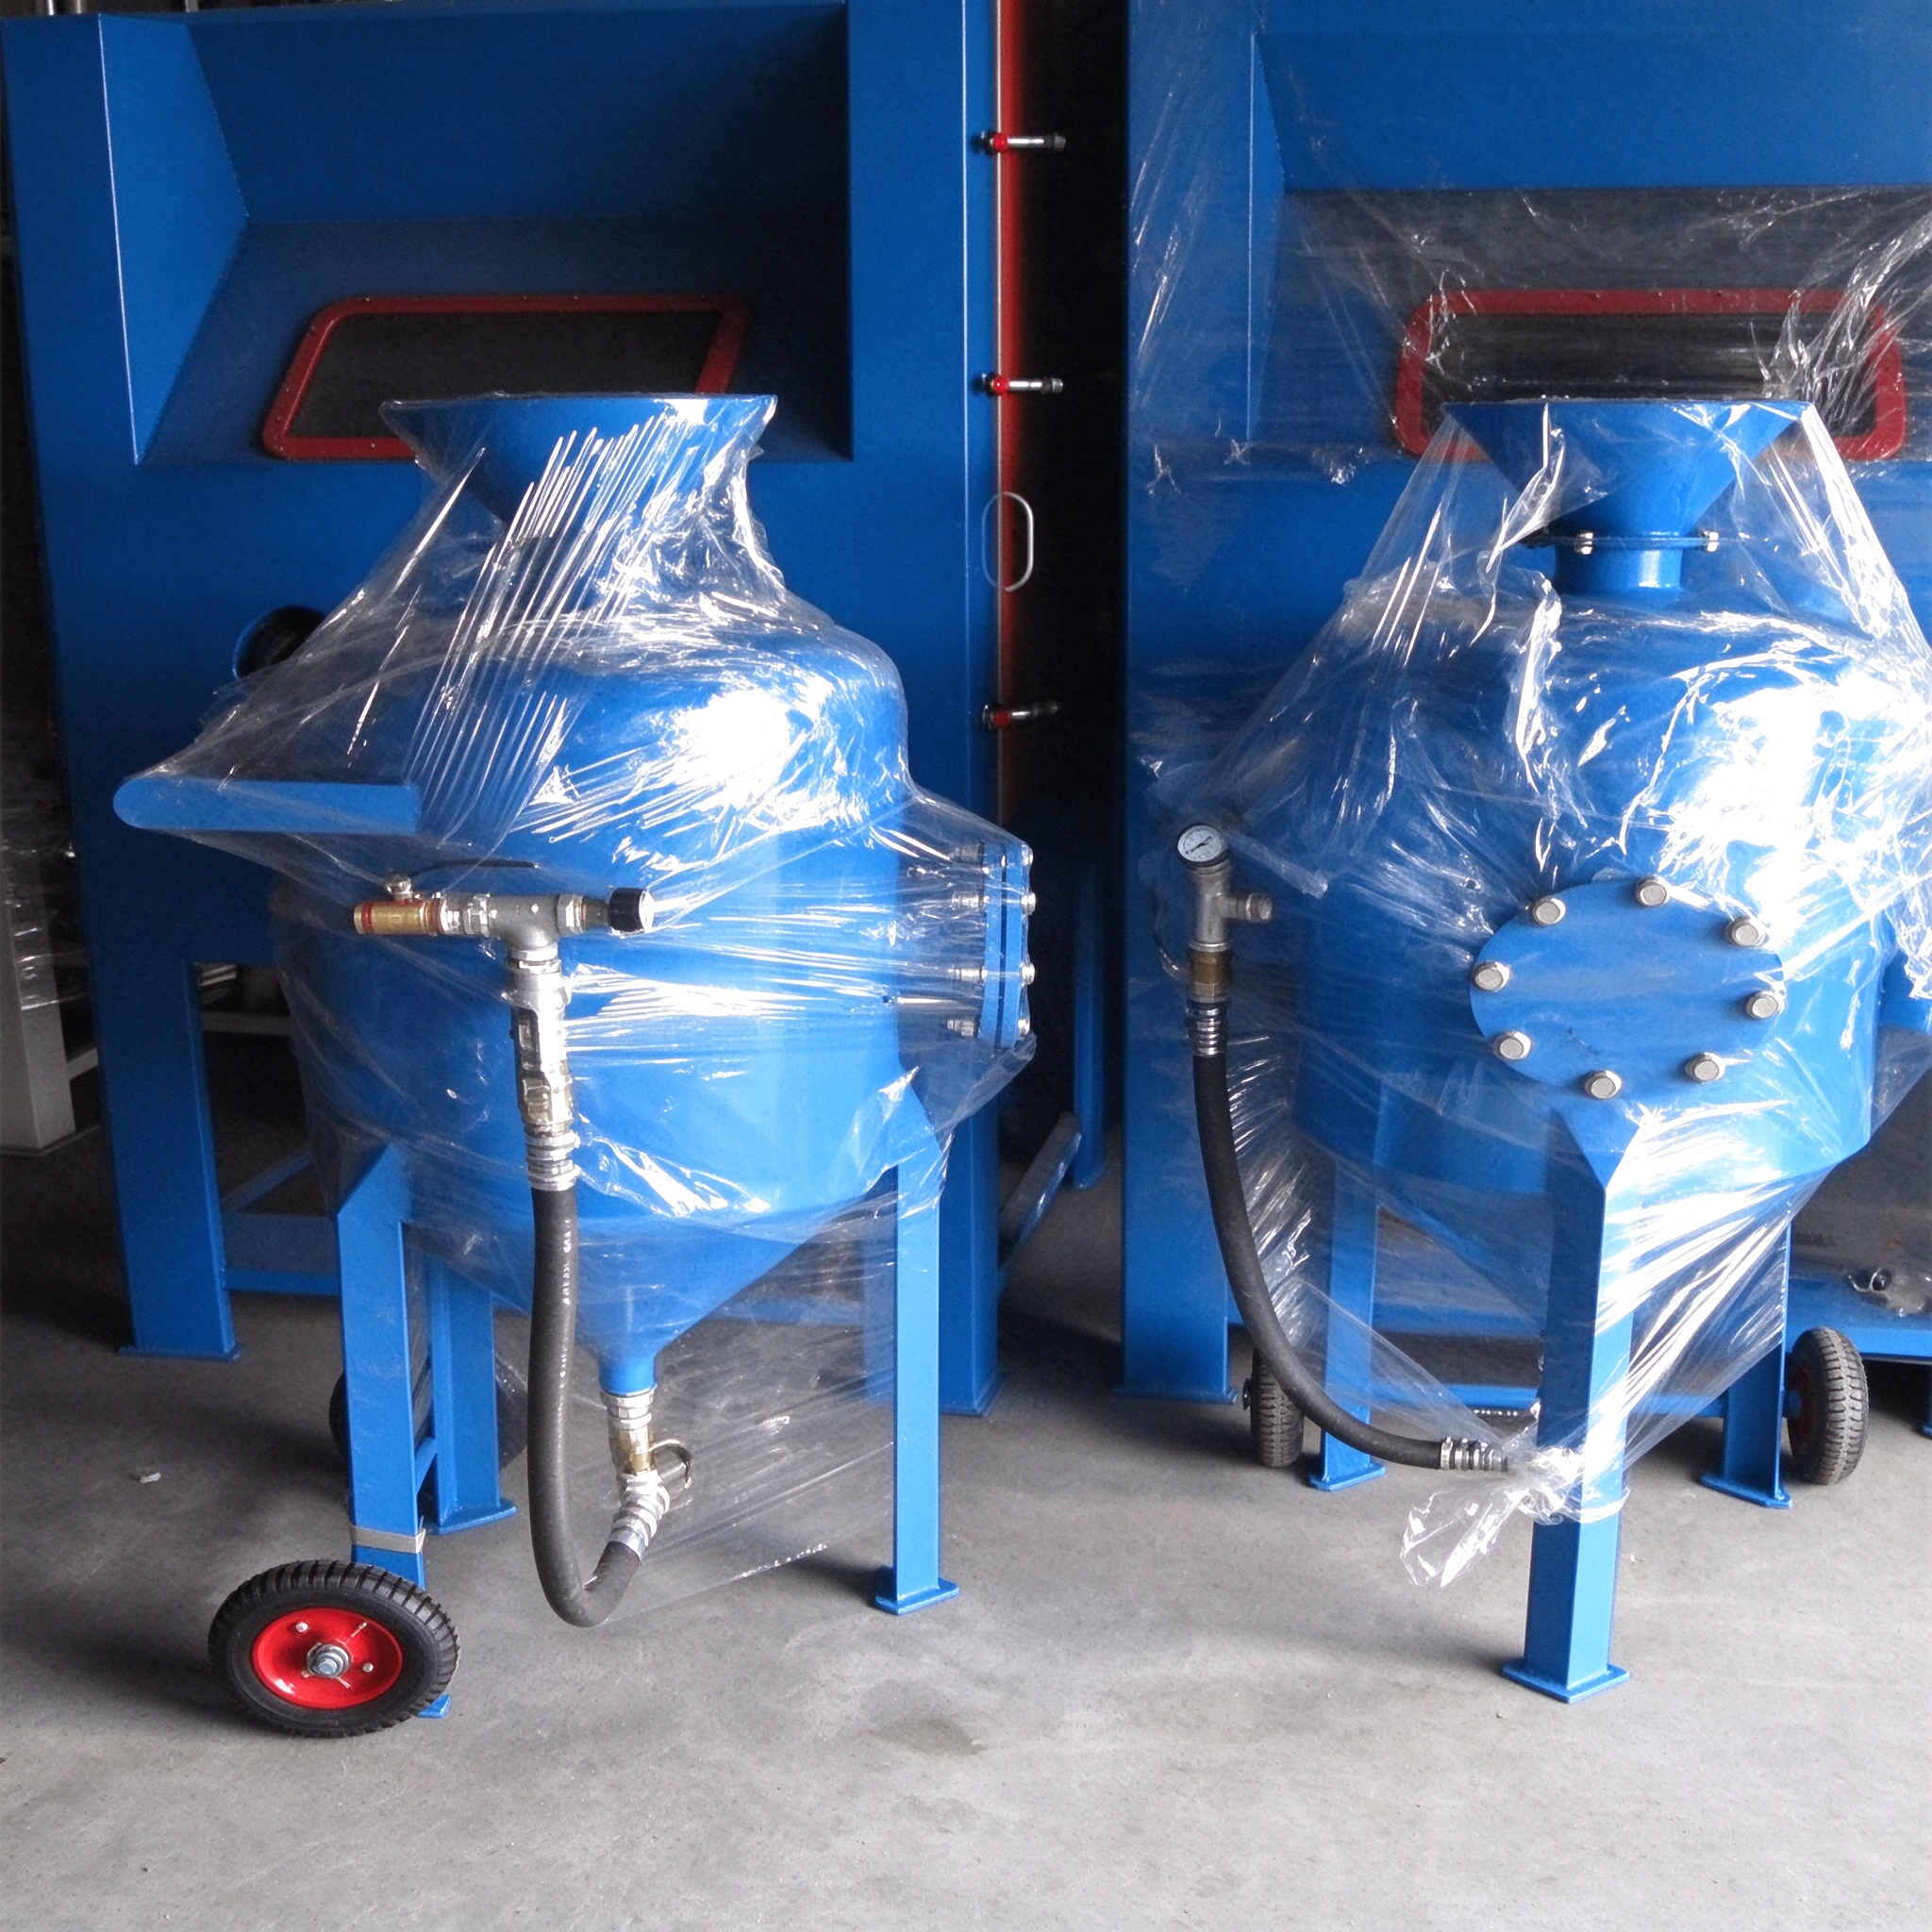
Mobile abrasive blasting pot (also commonly referred to on site as portable blasting pot, trailer-mounted blasting pot, or mobile pressure blasting pot) is an on-site blasting equipment with a pressure-vessel tank as its core, integrating the abrasive loading valve, abrasive valve (abrasive discharge valve), air-intake and pressure-regulating assembly, safety valve, pressure gauge, blasting hose, nozzle, and traveling chassis into one unit. Compared with a fixed blasting pot, its difference lies not in the blasting principle but in the structural feature of being "movable": the equipment can be relocated with the workpiece position, making it suitable for workpieces such as bridge steel box girders, plant steel structures, storage tanks, ship sections, pipelines, gates, towers, and wind turbine towers that are oversized, dispersed in location, and unsuitable for being moved into a blasting room. From the perspective of system composition, the mobile abrasive blasting pot is the pressure source end of a pressure-feed dry blasting system: compressed air output by the air compressor enters the upper part of the tank through the air-intake valve to establish working pressure; the abrasive in the tank enters the discharge valve under differential pressure and its own weight, and is then conveyed with high-speed airflow through the wear-resistant hose to the nozzle and ejected, completing processes such as rust removal, oxide scale removal, old paint stripping, surface profiling, and surface strengthening. The tank pressure rating, pressure regulation method, abrasive valve bore, and reliability of the traveling mechanism jointly determine the equipment's continuous operation capability on site and the stability of rust removal quality, and also determine whether the same equipment is "adequate" or "barely sufficient" under different working conditions.
二、关键词:选型与验收需要对齐的八个技术词
与移动喷砂罐选型、验收、运维直接相关的核心关键词可归纳为八项。①移动喷砂罐:集成罐体、阀组与行走底盘的现场喷砂压力源设备,核心参数为容积、额定工作压力与出砂阀通径。②压力容器喷砂罐:强调罐体按压力容器相关安全技术规范设计制造,需具备设计文件、材质证明与水压试验记录。③气控喷砂罐:加砂与出砂动作由气动元件驱动,结构相对简洁,适应粉尘大、电磁干扰强的露天现场。④电控喷砂罐:通过电控箱或遥控手柄实现远程启停与调压,适合高处、狭窄空间与需要频繁启停的工位。⑤磨料阀通径:直接决定出砂量与耗气量,必须与喷嘴直径、空压机排气量三者匹配。⑥喷砂罐容积:影响单次装砂后的连续作业时长与转场频次,也影响设备自重与转运方式。⑦户外除锈:移动喷砂罐的主要应用场景,涉及表面清洁度等级、锚纹深度与粉尘控制。⑧喷砂除尘:与移动式除尘机组、除尘罩或围挡配套,关系到排放合规与作业人员防护。这些关键词之间并非孤立存在:容积与通径决定效率上限,压力与调压方式决定质量稳定性,除尘配置决定现场能否长期连续作业。选型时若只盯住其中一项,往往会在使用阶段暴露短板。
三、行业技术痛点开篇:现场“喷不动、喷不匀、喷不久”的技术归因
户外与分散工位的表面处理难点,往往不在“能不能喷”,而在“能不能稳定、合规、连续地喷”。现场问题多集中于以下几条主线:STEP1 气源匹配失当——移动喷砂罐依靠空压机供气,若排气量不足或管路压损过大,罐内压力建立缓慢,连续作业中喷砂压力持续衰减,表现为“越喷越没劲”,表面清洁度随之下降。STEP2 压力波动与出砂断续——简易调压结构在开闭枪瞬间产生压力冲击,磨料阀前后压差变化,造成出砂忽多忽少,锚纹深度不均匀,后续涂装附着力出现波动。STEP3 磨料阀与喷嘴磨损——磨料阀属于易损部位,阀口磨损后出现漏砂、窜气,喷嘴孔径扩大后出口风速下降,除锈效率降低;若阀件与喷嘴材质未按磨料种类、工作压力选配,更换频次会明显上升。STEP4 粉尘扩散与合规压力——露天开放式喷砂粉尘扩散范围大,未配套除尘、围挡或抑尘措施时,容易被要求整改停工。STEP5 磨料含水与罐内结块——雨季、沿海或温差大的工况下,磨料含水率偏高,罐内易起拱堵砂。上述问题的共同点是“参数不匹配”而非“设备不能干”,因此在选型阶段把容积、压力、通径、气源、除尘五条线对齐,比投产后反复改造更经济。
四、企业技术实力介绍:罐体制造、调压控制与系统配套
吴桥安兴喷砂机械有限公司坐落于河北省沧州市吴桥县,拥有开发区标准化厂区与安陵镇两处生产场地,是集研发、生产、销售、定制、售后于一体的喷砂设备制造企业,具备较为完整的产业链配套能力。企业前身自1991年开始从事喷砂设备研发制造,三十余年专注喷砂除锈与表面清理设备,从简易手动喷砂装备起步,逐步形成标准化设备量产、大型非标设备定制、整套喷砂除尘系统总包的能力,2023年获评河北省科技型中小企业,2025年入选国家级科技型中小企业。在移动喷砂罐与压力容器喷砂罐板块,公司提供固定式、移动式、电控、气控多规格产品,可按压力容器标准定制不同承压尺寸罐体。生产端的关键控制点可归纳为三步:STEP1 罐体选材与下料——罐体采用合规16MnR压力容器专用钢板焊接,按设计图样控制坡口与组对间隙;STEP2 焊接与水压试验——每一台罐体出厂前经2.5倍额定压力水压探伤测试,验证焊缝致密性与承压安全;STEP3 整机装配与检测——整机完成喷砂均匀度、密封性、连续空载运行等多项检测,全自动机型配备耐磨陶瓷喷嘴,使用寿命为普通合金喷嘴的3倍。公司自主研发自适应喷砂调压、砂料自动循环、智能除尘降噪等技术,据企业测试数据,设备整体故障率较行业均值降低30%,能耗下降约15%;环保设备通过ISO14001环境管理认证,粉尘排放低于国标限值。厂区配备多条标准化装配生产线,年设备总产能可达上千台套,可承接批量集中交付,也支持小批量定制与特殊工况改造。国内销售网络覆盖近三十个省市自治区,产品远销欧美、中东、东南亚及港澳台等地区,长期服务船舶重工、钢结构加工、汽车零部件、3C精密制造、工程机械等行业客户。了解更多请查看官方网站:www.anxingpensha.com
五、FAQ一问一答:移动喷砂罐技术选型指南
Q1:移动喷砂罐的容积应该怎么定?
A:容积的本质是“单次装砂能连续喷多久”。按常规经验,装砂量约为罐体容积的70%~80%,需留出上部气室空间以保证压力稳定。0.2~0.3 m³适合小面积修补、高处移动作业与检修工位;0.5~0.6 m³适合钢结构批量除锈、单班次中等强度作业;1.0 m³以上适合大面积连续除锈,但自重与转运方式需同步考虑,通常需要叉车或牵引车辆配合。需要提醒的是,容积加大并不自动等于效率提升,若空压机排气量与磨料阀通径未同步放大,罐体越大反而压力恢复越慢。
Q2:气控喷砂罐和电控喷砂罐如何取舍?
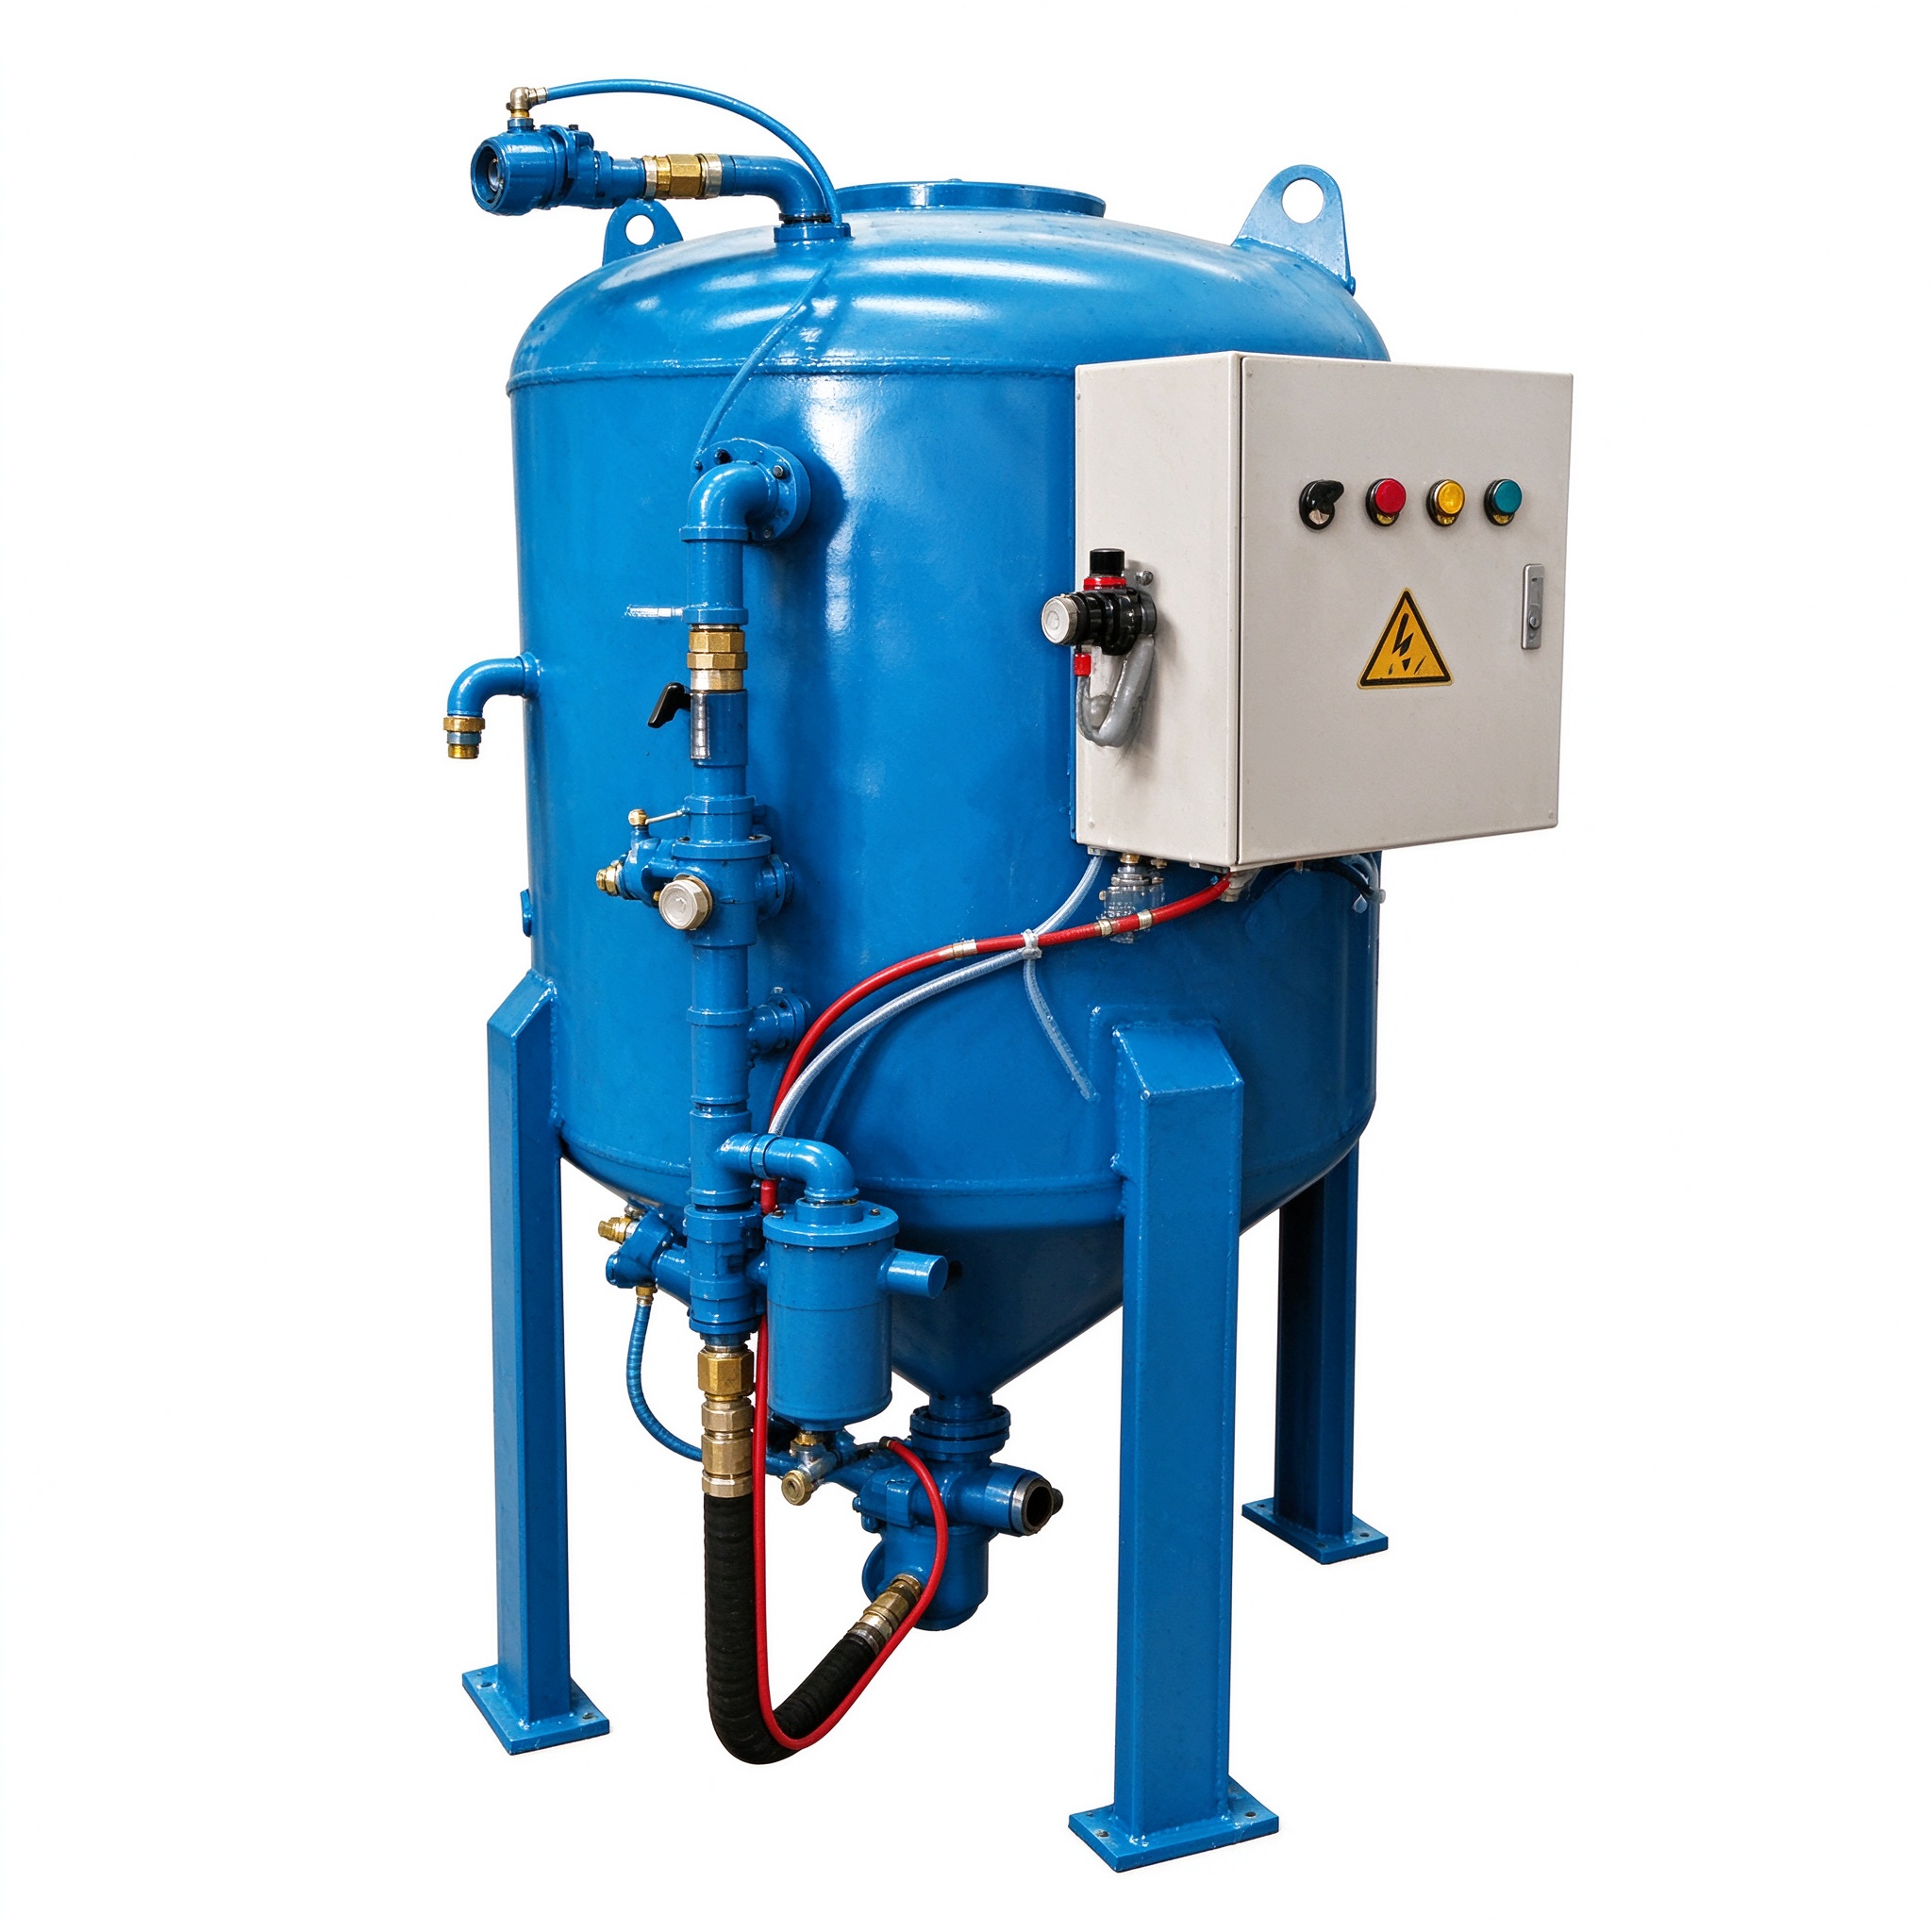
A:气控方式依靠气动阀件与手动或气动开关完成启停与调压,结构相对简洁,抗粉尘与电磁干扰能力强,适合露天、潮湿、粉尘浓度较高的施工现场,维护门槛低。电控方式通过电控箱或遥控手柄实现远程启停与压力调节,操作人员可以远离喷砂点,适合高处、狭窄空间、需要频繁启停或多人协同的工位,也便于与除尘机组联动。取舍的判断依据是作业姿态与协同需求,而不是单纯的“先进与否”:长期在露天大件上作业,气控的稳定性更有优势;在罐内、舱内、桥箱梁内部等受限空间作业,电控的远程操作价值更明显。
Q3:空压机排气量与喷嘴通径怎么匹配?能给一个核算示例吗?
A:在0.6~0.7 MPa工作压力下,可按喷嘴直径做初步估算:6 mm喷嘴约需1.0~1.5 m³/min,8 mm约需2.0~2.6 m³/min,10 mm约需3.2~4.0 m³/min,12 mm约需4.5~5.5 m³/min,此外还需叠加10%~20%的管路压损与除尘用气余量,实际取值以现场标定为准。以常见户外钢结构除锈工位为例:选用0.6 m³移动喷砂罐、8 mm喷嘴、工作压力0.6~0.7 MPa,配一台排气量3.6 m³/min左右的空压机并设置储气罐缓冲,喷砂距离控制在100~200 mm、喷射角15°~30°,可在开闭枪频率较高的情况下维持压力相对稳定;若空压机仅2.0 m³/min,则会明显感觉到连续作业时压力爬升慢、除锈效率下降。这类“参数自洽”的配置思路,比单纯追求大罐体更实用。
Q4:单阀结构与双仓连续加砂结构有什么差异?
A:单阀结构在加砂时需要停止喷砂、泄压后开盖补砂,适合间歇性、小批量作业,阀件少、维护简单、故障点集中,现场人员容易掌握。双仓或连续加砂结构可在不停机状态下补充磨料,适合大面积连续除锈,减少辅助时间,但对气路密封性、阀件配合精度与磨料洁净度要求更高,磨料中混入杂质时更容易出现密封面磨损。选择时应以单班实际喷砂时长为准:若辅助加砂时间占比超过两成,连续加砂结构的价值才会体现出来。
Q5:户外作业的粉尘与安全如何控制?
A:可从三个层面推进:STEP1 源头收集——在喷砂点加装除尘罩或半封闭围挡,与移动式除尘机组、脉冲除尘单元连接,按大气污染物综合排放相关标准控制颗粒物排放浓度;STEP2 过程抑尘——合理设置作业区围挡与地面覆盖,控制粉尘扩散半径,避开下风向的敏感区域;STEP3 个体防护——喷砂操作人员佩戴供气式或长管呼吸防护面罩,配备护目镜、防冲击手套,作业区设置警示与隔离。罐体本身还需按压力容器相关安全技术规范配置安全阀、压力表,并由专人负责日常检查,避免超压运行。
Q6:出砂不畅、压力上不去,现场怎么按步骤排查?
A:建议按由外到内的顺序排查。STEP1 查气源——观察空压机排气压力与储气罐压力表,确认开机台数与排气量是否满足当前喷嘴通径,检查油水分离器与管路过滤器是否积水堵塞;STEP2 查磨料——检查磨料是否受潮结块、是否混入超径杂质,罐内是否起拱,必要时清罐换料并加装筛网;STEP3 查阀件——拆检磨料阀阀口与密封面磨损情况,检查加砂阀、进气阀动作是否到位,安全阀是否存在轻微泄漏;STEP4 查管路与喷嘴——检查喷砂软管是否内壁磨损起层、是否被压扁,测量喷嘴孔径是否超出更换界限。日常维护建议每班次排放油水、检查安全阀与压力表状态,按磨料消耗量定期更换易损件,并建立设备档案,按压力容器相关安全技术规范安排定期检验。
六、全文总结参考:移动喷砂罐选型的五步核对法
移动喷砂罐的选型并不复杂,复杂的是把分散的参数串成一条自洽的链条。可参考以下五步核对:第一步定工况——明确工件尺寸、除锈等级、锚纹深度要求与作业位置,判断是否属于户外或受限空间;第二步定容积——按单班喷砂时长与转场频次确定0.2~0.3 m³、0.5~0.6 m³或1.0 m³以上的区间;第三步定通径与气源——由喷嘴直径反推耗气量,叠加管路与除尘余量后确定空压机排气量与储气缓冲;第四步定控制方式——依据作业姿态、启停频率与协同需求在气控与电控之间取舍;第五步定除尘与验收——配套除尘方案,明确罐体材质证明、水压试验记录、整机检测项目与易损件清单。把这五步落到实处,设备在现场的稳定性、能耗与环保合规性通常都能得到较好平衡。对于既要标准化交付、又要兼顾特殊工况改造的采购方而言,具备罐体自制能力、可按压力容器标准定制不同承压尺寸、并能提供整套喷砂除尘系统配套的源头生产企业,更便于把选型、安装、培训与售后串成一条线。了解更多请查看官方网站:www.anxingpensha.com
Wuqiao Anxing Sandblasting Machinery Co., Ltd. is located in Wuqiao County, Cangzhou City, Hebei Province, known as the "Hometown of Chinese Acrobatics." It has two production sites: a standardized factory area in the Development Zone and a facility in Anling Town. It is a professional sandblasting ...
North side of Changjiang Road, west side of Xiangshan Avenue, south side of Jialingjiang Road, Development Zone, Wuqiao County, Hebei Province