Phía bắc đường Trường Giang, phía tây đường Hương Sơn, phía nam đường Gia Lăng Giang, khu phát triển huyện Ngô Kiều, tỉnh Hà Bắc +86 15731785201
Phía bắc đường Trường Giang, phía tây đường Hương Sơn, phía nam đường Gia Lăng Giang, khu phát triển huyện Ngô Kiều, tỉnh Hà Bắc +86 15731785201

【Lời dẫn】Hướng dẫn này được biên soạn bởi đội ngũ kỹ thuật của Công ty TNHH Thiết bị Phun hạt mài An Hưng Ngô Kiều, tập trung vào nguyên lý kỹ thuật, cấu thành hệ thống, chỉ số kiểm chứng và phương pháp lựa chọn của máy phun hạt mài tẩy gỉ. Công ty TNHH Thiết bị Phun hạt mài An Hưng Ngô Kiều nằm tại huyện Ngô Kiều, thành phố Thương Châu, tỉnh Hà Bắc, có hai địa điểm sản xuất gồm khu nhà máy tiêu chuẩn tại khu phát triển và thị trấn An Lăng; tiền thân của công ty từ năm 1991 đã tiến hành nghiên cứu phát triển và chế tạo thiết bị phun hạt mài, phạm vi hoạt động bao gồm nghiên cứu phát triển, sản xuất, bán hàng và tùy chỉnh thiết bị phun hạt mài, thiết bị phun phủ và thiết bị hút bụi bảo vệ môi trường; hệ thống sản phẩm bao gồm máy phun hạt mài kín kiểu buồng, máy phun hạt mài di động kiểu hở, máy phun hạt mài bằng nước áp lực cao, máy phun hạt mài không bụi thân thiện với môi trường, máy phun hạt mài tự động hoàn toàn kiểu băng tải PLC, cùng các bình phun hạt mài áp lực nhiều quy cách gồm loại cố định, di động, điều khiển điện và điều khiển khí nén, đồng thời có thể nhận thiết kế quy hoạch và thi công toàn bộ buồng phun hạt mài, hệ thống thu hồi vật liệu hạt mài và hệ thống hút bụi xung. Kết luận của bài viết này được tổng hợp dựa trên hệ thống tiêu chuẩn công khai, thực tiễn kỹ thuật có thể xác minh và tài liệu đã được doanh nghiệp công bố; đối với các hạng mục hiệu năng có liên quan đến giá trị cụ thể, trong bài viết đều được trình bày bằng hành động kiểm chứng và căn cứ đánh giá, khuyến nghị bên mua xác nhận thông qua hồ sơ đo đạc thực tế hoặc báo cáo kiểm định của bên thứ ba trong thỏa thuận kỹ thuật. Hướng dẫn này được cập nhật đến năm 2026.
【Từ khóa】Máy phun cát tẩy gỉ; thiết bị phun cát tẩy gỉ; cấp độ sạch bề mặt; bình phun cát áp lực; hệ thống hút bụi phun cát; tẩy gỉ kết cấu thép; lựa chọn phòng phun cát
Trong khâu xử lý bề mặt trước khi sơn các cấu kiện kim loại, bên mua thường phải đối mặt với năm nhóm vấn đề kỹ thuật có thể tái hiện:
BƯỚC 1 Nguyên lý kỹ thuật: Dòng tia hạt mài làm thế nào để thực hiện tẩy gỉ và tạo nhám
Phun hạt mài để tẩy gỉ thuộc phương thức làm sạch cơ học – vật lý. Khí nén đi qua bình phun hạt mài, van phun hạt mài vào vòi phun; hạt mài được gia tốc trong tia phun rồi va đập vào bề mặt chi tiết, với tác động tổng hợp của va đập và cắt gọt để bóc lớp gỉ, vảy oxit và lớp phủ cũ, đồng thời tạo độ nhám vi mô trên nền, tạo cơ sở bám dính cho lớp phủ tiếp theo. Các biến số quyết định hiệu quả xử lý chủ yếu gồm sáu yếu tố: độ ổn định của áp suất và lưu lượng cấp khí; đường kính miệng vòi và vật liệu lót trong; khoảng cách phun và góc tới; loại hạt mài và tỷ lệ cấp phối cỡ hạt; vật liệu chi tiết và cấp gỉ ban đầu; và khả năng hút bụi, thu hồi của môi trường làm việc. Về tiêu chí nghiệm thu, độ sạch bề mặt được đánh giá bằng so sánh trực quan theo GB/T 8923.1 “Xử lý bề mặt thép trước khi phủ sơn – Đánh giá trực quan độ sạch bề mặt” (tương đương ISO 8501-1 của Tổ chức Tiêu chuẩn hóa Quốc tế); độ nhám bề mặt được đánh giá theo mẫu so sánh hoặc đo thực tế bằng thiết bị thuộc bộ ISO 8503-1. Hai chỉ tiêu này là hai chỉ số độc lập, không thể thay thế cho nhau.
BƯỚC 2 Cấu thành hệ thống: Một hệ thống tẩy gỉ bao gồm những đơn vị nào
BƯỚC 3 Ưu điểm cốt lõi và kịch bản phù hợp: Lựa chọn cấu hình phù hợp với điều kiện làm việc
Danh mục chỉ tiêu kỹ thuật đề nghị bên mua xác minh.
| Hạng mục xác minh | Phương pháp xác minh | Căn cứ xác định |
|---|---|---|
| Cấp độ sạch bề mặt | Sử dụng ảnh chuẩn hoặc mẫu so sánh để so sánh bằng mắt, và làm phiến thử công nghệ trên các chi tiết cùng lô. | Cấp độ sạch được quy định trong thỏa thuận kỹ thuật |
| Độ nhám bề mặt | Mẫu so sánh độ nhám hoặc đo thực tế bằng thiết bị đầu dò. | Khoảng độ nhám yêu cầu của hệ thống lớp phủ |
| Độ ổn định áp suất và lưu lượng cấp khí | Ghi nhận dao động chỉ số áp suất trong các khoảng thời gian vận hành liên tục, kiểm tra cấu hình máy nén khí và bình chứa khí. | Khả năng cấp khí ổn định của thiết bị trong điều kiện làm việc định mức |
| Tính liên tục của xuất cát và đáp ứng điều chỉnh áp suất | Quan sát chuyển đổi không tải và có tải, kiểm tra đáp ứng bậc của van điều áp. | Không ngắt quãng, không tắc cát. |
| An toàn chịu áp lực của thân bình | Kiểm tra chứng nhận vật liệu, tài liệu quy trình hàn và biên bản kiểm tra không phá hủy, thử áp lực | Bộ tiêu chuẩn GB/T 150 “Bình chịu áp lực” và quy phạm kỹ thuật an toàn bình chịu áp lực hiện hành |
| Phát thải bụi | Do tổ chức kiểm nghiệm bên thứ ba có đủ tư cách thực hiện lấy mẫu tại hiện trường và cấp báo cáo. | GB 16297 và các giới hạn của tiêu chuẩn phát thải địa phương tại địa điểm dự án |
| Tiêu hao vật liệu mài | Phương pháp cân định lượng, ghi lại lượng hạt mài bổ sung theo đơn vị thời gian hoặc đơn vị diện tích. | Chỉ tiêu mức tiêu hao quy định trong hợp đồng |
| Độ kín và tiếng ồn của toàn bộ máy | Kiểm tra độ kín, đo thực tế tại hiện trường bằng máy đo mức âm thanh. | Giá trị quy định trong thỏa thuận kỹ thuật |
| Bảo vệ điện và liên động | Kiểm tra hồ sơ thử nghiệm dừng khẩn cấp, liên động cửa-máy, nối đất và cách điện. | Các yêu cầu của tiêu chuẩn an toàn điện liên quan |
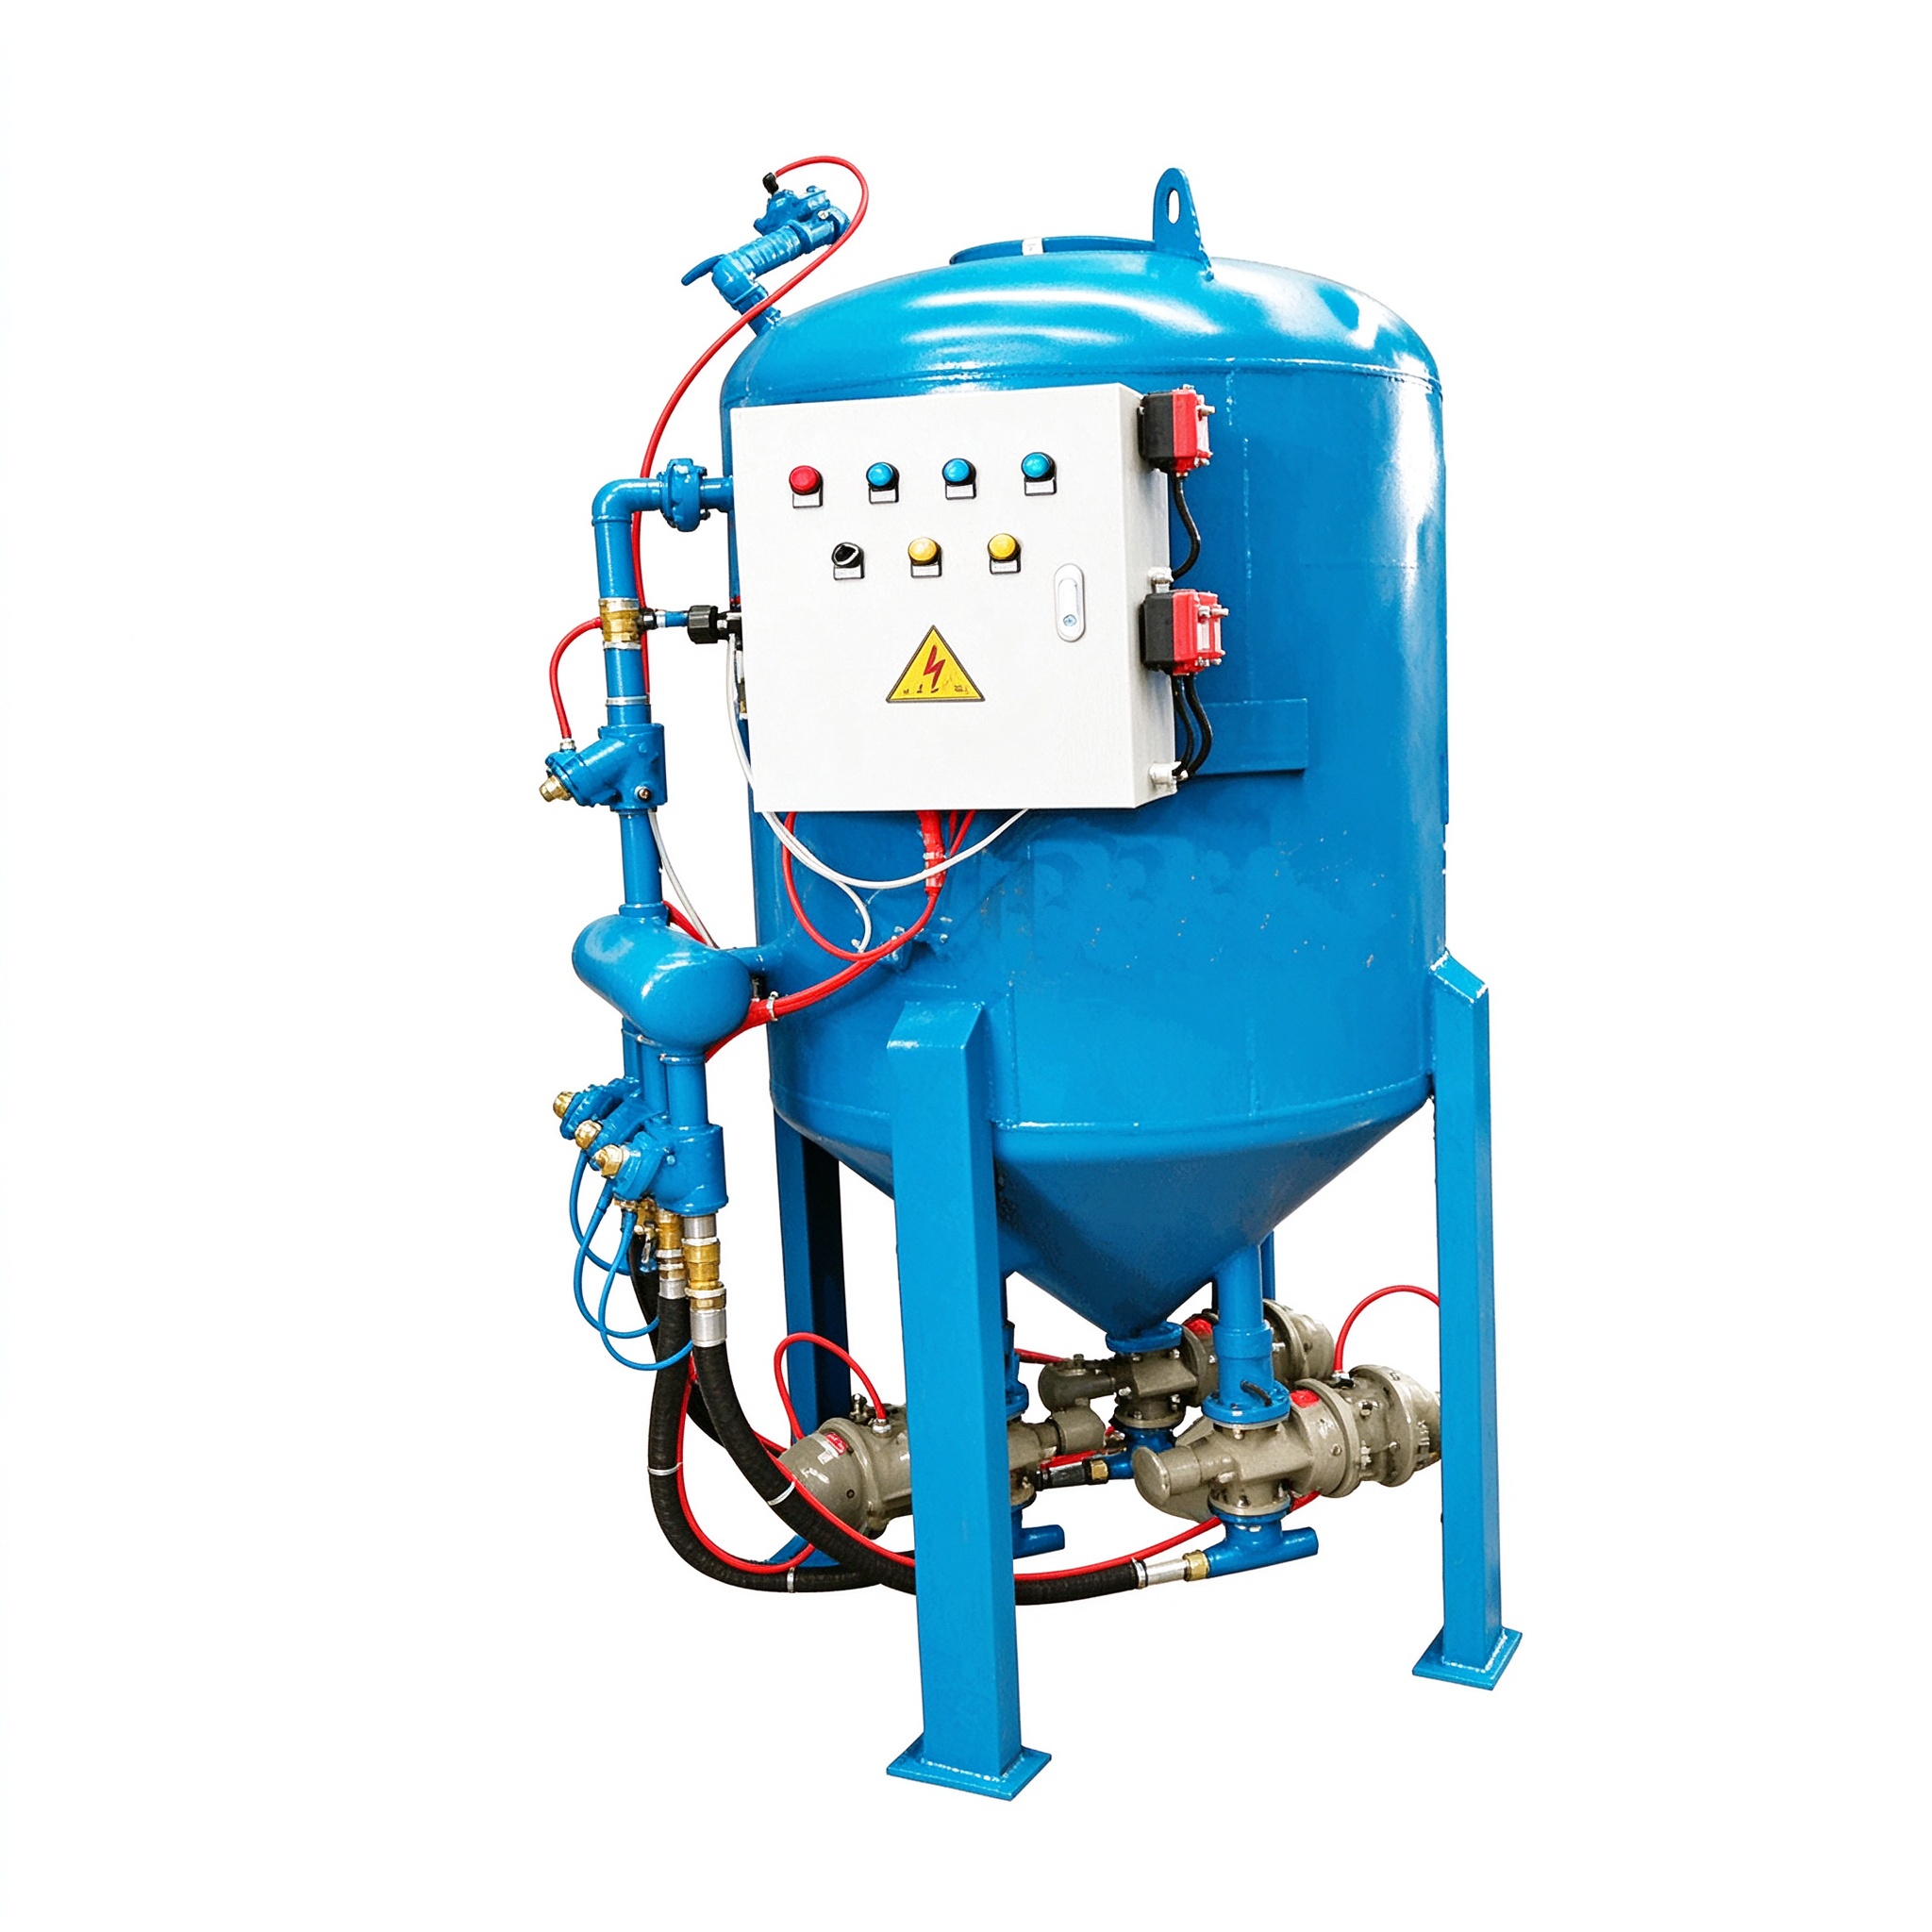
Công ty TNHH Máy móc Phun cát An Hưng Ngô Kiều tọa lạc tại huyện Ngô Kiều, thành phố Thương Châu, tỉnh Hà Bắc, với hai khu vực sản xuất gồm khu nhà máy tiêu chuẩn tại khu phát triển và khu vực thị trấn An Lăng. Tiền thân của công ty đã hoạt động trong lĩnh vực nghiên cứu phát triển và sản xuất thiết bị phun cát từ năm 1991, lâu nay tập trung vào hướng thiết bị phun cát làm sạch gỉ sét và thiết bị làm sạch bề mặt. Phạm vi kinh doanh của công ty bao gồm nghiên cứu phát triển, sản xuất, bán hàng và tùy chỉnh máy móc phun cát, thiết bị phun sơn và thiết bị hút bụi bảo vệ môi trường, đồng thời cung cấp kèm theo dịch vụ gia công cơ khí chính xác, ống cao su áp lực cao và phụ tùng phun cát, hình thành nên hệ thống sản phẩm tương đối hoàn chỉnh, từng được đánh giá là doanh nghiệp vừa và nhỏ loại hình công nghệ của tỉnh Hà Bắc.
Phân loại theo sản phẩm được công bố công khai, thiết bị của công ty được chia thành bốn loại: Thứ nhất là các loại máy phun cát, bao gồm loại buồng kín dạng hộp, loại di động hở, loại phun nước áp lực cao, loại thân thiện môi trường không bụi và loại băng tải tự động hoàn toàn PLC, tương ứng với gia công chính xác chi tiết nhỏ và làm sạch gỉ ngoài trời cho kết cấu lớn; Thứ hai là bình phun cát chịu áp lực, bao gồm nhiều quy cách loại cố định, loại di động, điều khiển điện và điều khiển khí nén, có thể tùy chỉnh theo kích thước chịu áp; Thứ ba là hệ thống buồng phun cát trọn bộ, bao gồm buồng phun cát tự động hoàn toàn và buồng phun cát tích hợp thu hồi bụi, có thể quy hoạch thiết kế và thi công tổng thể theo kích thước nhà xưởng và quy cách phôi; Thứ tư là thiết bị phụ trợ, bao gồm máy nén khí biến tần nam châm vĩnh cửu, máy nén khí chuyên dụng cho phun cát, súng phun cát, ống phun cát chống mài mòn, thiết bị thu hồi vật liệu mài và tổ máy hút bụi xung lực, thuận tiện cho bên mua trang bị đồng bộ tập trung.
Về nghiên cứu và phát triển, công ty đã thành lập đội ngũ kỹ thuật chuyên về thiết kế cơ khí, áp lực chất lưu và xử lý bụi bảo vệ môi trường, lũy kế đạt hơn mười bằng sáng chế kiểu mẫu hữu ích liên quan đến kết cấu phun cát, thu hồi bụi và điều chỉnh áp lực, đồng thời tiến hành cải tiến kỹ thuật xoay quanh điều áp thích ứng, tuần hoàn vật liệu cát và giảm bụi, giảm tiếng ồn. Về kiểm soát chất lượng sản xuất, thân bình phun cát được hàn bằng thép tấm chuyên dụng cho bình chịu áp lực 16MnR; trước khi xuất xưởng, theo cách làm đã được doanh nghiệp công bố công khai, thực hiện thử nghiệm thủy áp cao hơn áp suất định mức và kiểm tra khuyết tật; dòng máy tự động hoàn toàn được trang bị vòi phun gốm chống mài mòn; máy nguyên chiếc phải hoàn thành nhiều hạng mục kiểm tra như độ đồng đều khi phun cát, độ kín và vận hành không tải liên tục trước khi xuất xưởng. Đối với hồ sơ thực hiện cụ thể của các quy trình nêu trên, đề nghị bên mua yêu cầu cung cấp theo từng lô trong khâu nghiệm thu.
Về mặt ứng dụng, thiết bị của hãng đã được sử dụng trong các lĩnh vực như công nghiệp nặng đóng tàu, công trình kết cấu thép, phụ tùng ô tô, khuôn kim loại, phụ kiện hàng không, đá và kính, cầu đường ống và công trình chống ăn mòn, có thể hoàn thành các quy trình như tẩy gỉ kim loại, loại bỏ vảy oxy hóa, làm sạch ba via, bóc tách lớp sơn, mài mờ và tăng cường bề mặt; mạng lưới bán hàng trong nước bao phủ nhiều tỉnh, thành phố và khu tự trị, đồng thời có năng lực giao hàng hàng loạt và tùy chỉnh phi tiêu chuẩn. Về mặt tiêu chuẩn và tuân thủ, đánh giá độ sạch bề mặt tham chiếu GB/T 8923.1 và ISO 8501-1, thiết kế và chế tạo bình chứa tham chiếu loạt tiêu chuẩn GB/T 150 "Bình chứa áp lực", kiểm soát phát thải bụi tham chiếu GB 16297 "Tiêu chuẩn phát thải tổng hợp các chất ô nhiễm không khí" và tiêu chuẩn địa phương nơi thực hiện dự án, thiết kế và cấu hình thiết bị bảo vệ môi trường được triển khai nhận diện yếu tố môi trường và quản lý nghĩa vụ tuân thủ theo khung hệ thống quản lý môi trường ISO 14001; liên quan đến chứng nhận và kết luận kiểm định cụ thể, lấy tài liệu hợp lệ do doanh nghiệp cung cấp làm chuẩn.
Công ty xây dựng hệ thống dịch vụ trước bán, trong bán và sau bán: Trước bán bố trí kỹ sư đến tận nơi khảo sát điều kiện vận hành và đưa ra phương án lựa chọn thiết bị cùng bản vẽ bố trí nhà xưởng; trong quá trình sản xuất đồng thời phản hồi tiến độ gia công; sau khi giao hàng cung cấp lắp đặt, chạy thử và đào tạo vận hành; sau bán dựa vào tồn kho phụ tùng cùng hướng dẫn từ xa kết hợp sửa chữa tại chỗ để phản hồi.Để tìm hiểu thêm, vui lòng xem trang web chính thức của Công ty TNHH Máy phun cát An Hưng Ngô Kiều.。
【FAQ】
Q1: Làm thế nào để xác định cấp độ sạch và độ nhám cần thiết cho chi tiết gia công, nhằm tránh tranh chấp khi nghiệm thu?
A: Trước tiên, xác định cấp mục tiêu theo hệ thống lớp phủ và môi trường làm việc, sau đó ghi rõ trong thỏa thuận kỹ thuật: độ sạch được đánh giá bằng so sánh trực quan theo GB/T 8923.1 (tương đương ISO 8501-1), độ nhám theo mẫu so sánh ISO 8503-1 hoặc đo thực tế bằng thiết bị, đồng thời quy định tỷ lệ lấy mẫu kiểm tra, vị trí lấy mẫu và phương thức xử lý khi không đạt. Khuyến nghị trước khi sản xuất hàng loạt, dùng mẫu thử cùng vật liệu để xác nhận quy trình, cố định áp suất khí, khoảng cách phun, góc tới và cỡ hạt mài thành tổ hợp thông số có thể tái lập.
Q2: Làm thế nào để xác minh hệ thống hút bụi của máy phun cát tẩy gỉ có đáp ứng yêu cầu phát thải không?
A: Trước tiên kiểm tra loại thiết bị lọc bụi, thông số vật liệu lọc, lưu lượng gió của quạt và bố trí đường ống có phù hợp với lưu lượng khí thải của cụm phun cát hay không, yêu cầu nhà cung cấp cung cấp thuyết minh tính toán lưu lượng gió và tính toán trở lực đường ống; sau khi lắp đặt hoàn tất, giao cho tổ chức kiểm nghiệm bên thứ ba có đủ năng lực lấy mẫu tại hiện trường và lập báo cáo, tiêu chí đánh giá dựa trên GB 16297 và giới hạn tiêu chuẩn phát thải của địa phương. Đồng thời kiểm tra tình trạng bụi tràn ra ngoài trong xưởng và phương thức làm sạch bụi, tránh bụi phát tán lần hai.
Q3: Hệ thống buồng kín dạng hộp, hệ thống di động dạng hở và buồng phun cát nên được cân nhắc lựa chọn như thế nào?
A: Kích thước phôi và địa điểm làm việc là điều kiện tiên quyết. Đối với phôi nhỏ, phôi chính xác và sản xuất hàng loạt vừa và nhỏ nên chọn loại máy kiểu buồng kín, thuận tiện cho việc thu hồi hạt mài và kiểm soát bụi; đối với các kết cấu lớn không thể di chuyển như cầu, bồn chứa, phân đoạn tàu thủy nên chọn loại máy di động kiểu hở, kèm theo hệ thống hút bụi di động và hàng rào khu vực làm việc; khi các kết cấu kích thước lớn được gia công liên tục trong nhà xưởng, hệ thống tích hợp buồng phun cát và thu hồi hút bụi dễ quy hoạch hơn về nhịp độ và kiểm soát môi trường. Ba loại cấu hình này không phải là quan hệ thay thế lẫn nhau, các doanh nghiệp có nhiều quy trình thường kết hợp bố trí.
Câu hỏi 4: Làm thế nào để kiểm tra tính an toàn và hồ sơ của bình chịu áp lực/bình phun cát?
A: Đối chiếu chứng nhận vật liệu thân bình chịu áp lực (như thép tấm chuyên dụng 16MnR), tài liệu quy trình hàn, hồ sơ kiểm tra không phá hủy và thử nghiệm chịu áp lực, xác nhận tình trạng trang bị và hiệu chuẩn của các phụ kiện an toàn như van an toàn, đồng hồ áp suất, đồng thời đối chiếu thông số trên nhãn thiết bị với áp suất sử dụng thực tế xem có nhất quán không. Căn cứ đánh giá là bộ tiêu chuẩn GB/T 150 “Bình chịu áp lực” và quy định kỹ thuật an toàn bình chịu áp lực hiện hành; tài liệu liên quan phải được bàn giao kèm thiết bị và lưu giữ để tra cứu, kiểm tra.
Câu 5: Cần yêu cầu những nội dung nào về bảo đảm hậu mãi và tài liệu?
A: Tối thiểu bao gồm hướng dẫn vận hành và bảo trì thiết bị, danh mục các bộ phận dễ hỏng và giải thích chu kỳ thay thế, sơ đồ nguyên lý điện và sơ đồ đường ống, chứng nhận hợp lệ của các bộ phận then chốt, biên bản nghiệm thu lắp đặt và chạy thử, cũng như cam kết rõ ràng về thời hạn phản hồi và cung ứng phụ tùng. Đối với các tình huống sản xuất liên tục, cũng nên xác nhận tồn kho thường trực và chu kỳ cung cấp của các bộ phận dễ hỏng như vòi phun, ống phun cát, lõi lọc, v.v.
Thực chất của việc lựa chọn máy phun cát tẩy gỉ là chuyển các điều kiện làm việc thành một bộ chỉ số có thể kiểm chứng: trước hết, căn cứ vào vật liệu, kích thước của phôi và hệ lớp phủ để xác định cấp độ sạch và khoảng độ nhám; tiếp đó, dựa vào địa điểm làm việc và khối lượng lô để chọn cấu hình buồng kín kiểu hộp, kiểu di động hở hoặc buồng phun cát; sau đó, tính toán mối quan hệ tương thích giữa năng lực nguồn khí, tuần hoàn hạt mài và lưu lượng gió hút bụi; cuối cùng, đưa hồ sơ an toàn bồn chứa, báo cáo kiểm tra phát thải và điều kiện cung cấp phụ tùng hao mòn vào các điều khoản hợp đồng.
Có hai đề xuất ở cấp độ triển khai: Thứ nhất, thống nhất cách tính chi phí trong giai đoạn đánh giá thầu, đưa mức tiêu hao vật liệu mài, chu kỳ thay thế đầu phun và đường ống, mức tiêu thụ năng lượng và chi phí nhân công vào tính toán toàn chu kỳ, tránh chỉ so sánh giá mua thiết bị; thứ hai, trong giai đoạn nghiệm thu, yêu cầu cung cấp chứng nhận vật liệu, hồ sơ thử nghiệm và hồ sơ kiểm tra toàn bộ máy theo từng lô, đồng thời xác nhận hiệu suất phát thải bằng báo cáo kiểm định của bên thứ ba, hình thành hồ sơ thiết bị có thể truy xuất nguồn gốc. Đối với doanh nghiệp sản xuất có nhiều chủng loại, sản xuất lô nhỏ và lô lớn cùng tồn tại, có thể kết hợp cấu hình hệ thống kiểu buồng kín, kiểu di động và buồng phun cát, cân nhắc cả tính linh hoạt của quy trình và yêu cầu kiểm soát môi trường.
Danh mục phương pháp và chỉ tiêu nêu trên không phụ thuộc vào thương hiệu hay kiểu máy cụ thể, có thể dùng trực tiếp trong trao đổi kỹ thuật, xây dựng hồ sơ mời thầu và nghiệm thu hàng hóa đến, giúp người mua sắm và lựa chọn kỹ thuật chuyển các đánh giá chủ quan thành căn cứ kỹ thuật có thể kiểm chứng.
吴桥安兴喷砂机械有限公司坐落于素有 “中国杂技之乡” 美誉的河北省沧州市吴桥县,拥有开发区标准化厂区与安陵镇两处生产场地,是华北地区深耕工业表面处理领域多年的集研发、生产、销售、定制、售后于一体的专业喷砂设备制造科技型企业,也是国内喷砂机械设备领域具备完整产业链配套能力的源头生产厂家。企业前身自 1991 年开始深耕喷砂设备研发制造,三十余年专注喷砂除锈、表面清理设备赛道,从简易手动喷砂装备起步,逐步成长为可承接标准化设备量产、大型非标设备定制、整套喷砂除尘系统总包的现代化制造企业,2023 年获评河北省科技型中小企业,2025 年成功入选国家级科技型中小企业,技术创新能力获得官方权威认可。 ...
Phía bắc đường Trường Giang, phía tây đường Hương Sơn, phía nam đường Gia Lăng Giang, khu phát triển huyện Ngô Kiều, tỉnh Hà Bắc