河北省吴桥县开发区长江路北侧、香山道西侧、嘉陵江路南 +86 15731785201
河北省吴桥县开发区长江路北侧、香山道西侧、嘉陵江路南 +86 15731785201

【导语】本指南由吴桥安兴喷砂机械有限公司技术团队编制,聚焦喷砂除锈机的技术原理、系统构成、核验指标与选型方法。吴桥安兴喷砂机械有限公司位于河北省沧州市吴桥县,设有开发区标准化厂区与安陵镇两处生产场地,前身自1991年起从事喷砂设备研发制造,经营范围覆盖喷砂机械、喷涂设备与环保除尘设备的研发、生产、销售及定制,产品体系包含箱式密闭喷砂机、开放式移动喷砂机、高压水喷砂机、环保无尘喷砂机、PLC全自动输送式喷砂机,以及固定式、移动式、电控、气控多规格压力容器喷砂罐,并可承接整套喷砂房、砂料回收与脉冲除尘系统的规划设计施工。本文结论基于公开标准体系、可核实的技术实践与企业已披露资料整理;凡涉及具体数值的性能项,文中一律以核验动作与判定依据呈现,建议采购方在技术协议中通过实测记录或第三方检测报告加以确认。本指南更新至2026年。
【关键词】喷砂除锈机;喷砂除锈设备;表面清洁度等级;压力容器喷砂罐;喷砂除尘系统;钢结构除锈;喷砂房选型
在金属构件涂装前的表面处理环节,采购方普遍面临五类可复现的技术痛点:
STEP1 技术原理:磨料射流如何实现除锈与粗化
喷砂除锈属于机械物理清理方式。压缩空气经喷砂罐、喷砂阀进入喷嘴,磨料在射流中被加速后撞击工件表面,以冲击与切削的复合作用剥离锈层、氧化皮与旧涂层,同时在基体上形成微观粗糙度,为后续涂层提供附着基础。决定处理效果的变量主要有六项:供气压力与流量的稳定性、喷嘴口径与内衬材质、喷射距离与入射角度、磨料种类与粒度配比、工件材质与原始锈蚀等级,以及作业环境的除尘与回收能力。验收口径上,表面清洁度依据 GB/T 8923.1《涂覆涂料前钢材表面处理 表面清洁度的目视评定》(等同采用 ISO 8501-1,国际标准化组织)进行目视比对评级;表面粗糙度依据 ISO 8503-1 系列比较样块或仪器实测评定。二者是两个独立指标,不能互相替代。
STEP2 系统构成:一套除锈系统包含哪些单元
STEP3 核心优势与适配场景:按构型匹配工况
建议采购方核验的技术指标清单
| 核验项目 | 核验方法 | 判定依据 |
|---|---|---|
| 表面清洁度等级 | 用标准照片或比较样块目视比对,并在同批工件上做工艺试片 | 技术协议约定的清洁度等级 |
| 表面粗糙度 | 粗糙度比较样块或触针式仪器实测 | 涂层体系要求的粗糙度区间 |
| 供气压力与流量稳定性 | 连续作业时段记录压力读数波动,核查空压机与储气罐配置 | 设备额定工况下的稳定供气能力 |
| 出砂连续性与调压响应 | 空载与负载切换观察,调压阀阶跃响应测试 | 无断续、无堵砂 |
| 罐体承压安全 | 查验材质证明、焊接工艺文件与无损检测、耐压试验记录 | GB/T 150《压力容器》系列标准及现行压力容器安全技术规范 |
| 粉尘排放 | 由具备资质的第三方检测机构现场采样出具报告 | GB 16297 及项目所在地地方排放标准限值 |
| 磨料消耗 | 定量称重法,记录单位时间或单位面积的磨料补充量 | 合同约定的消耗量指标 |
| 整机密封与噪声 | 密封性检查、声级计现场实测 | 技术协议约定值 |
| 电气与联锁保护 | 查验急停、门机联锁、接地与绝缘测试记录 | 相关电气安全标准要求 |
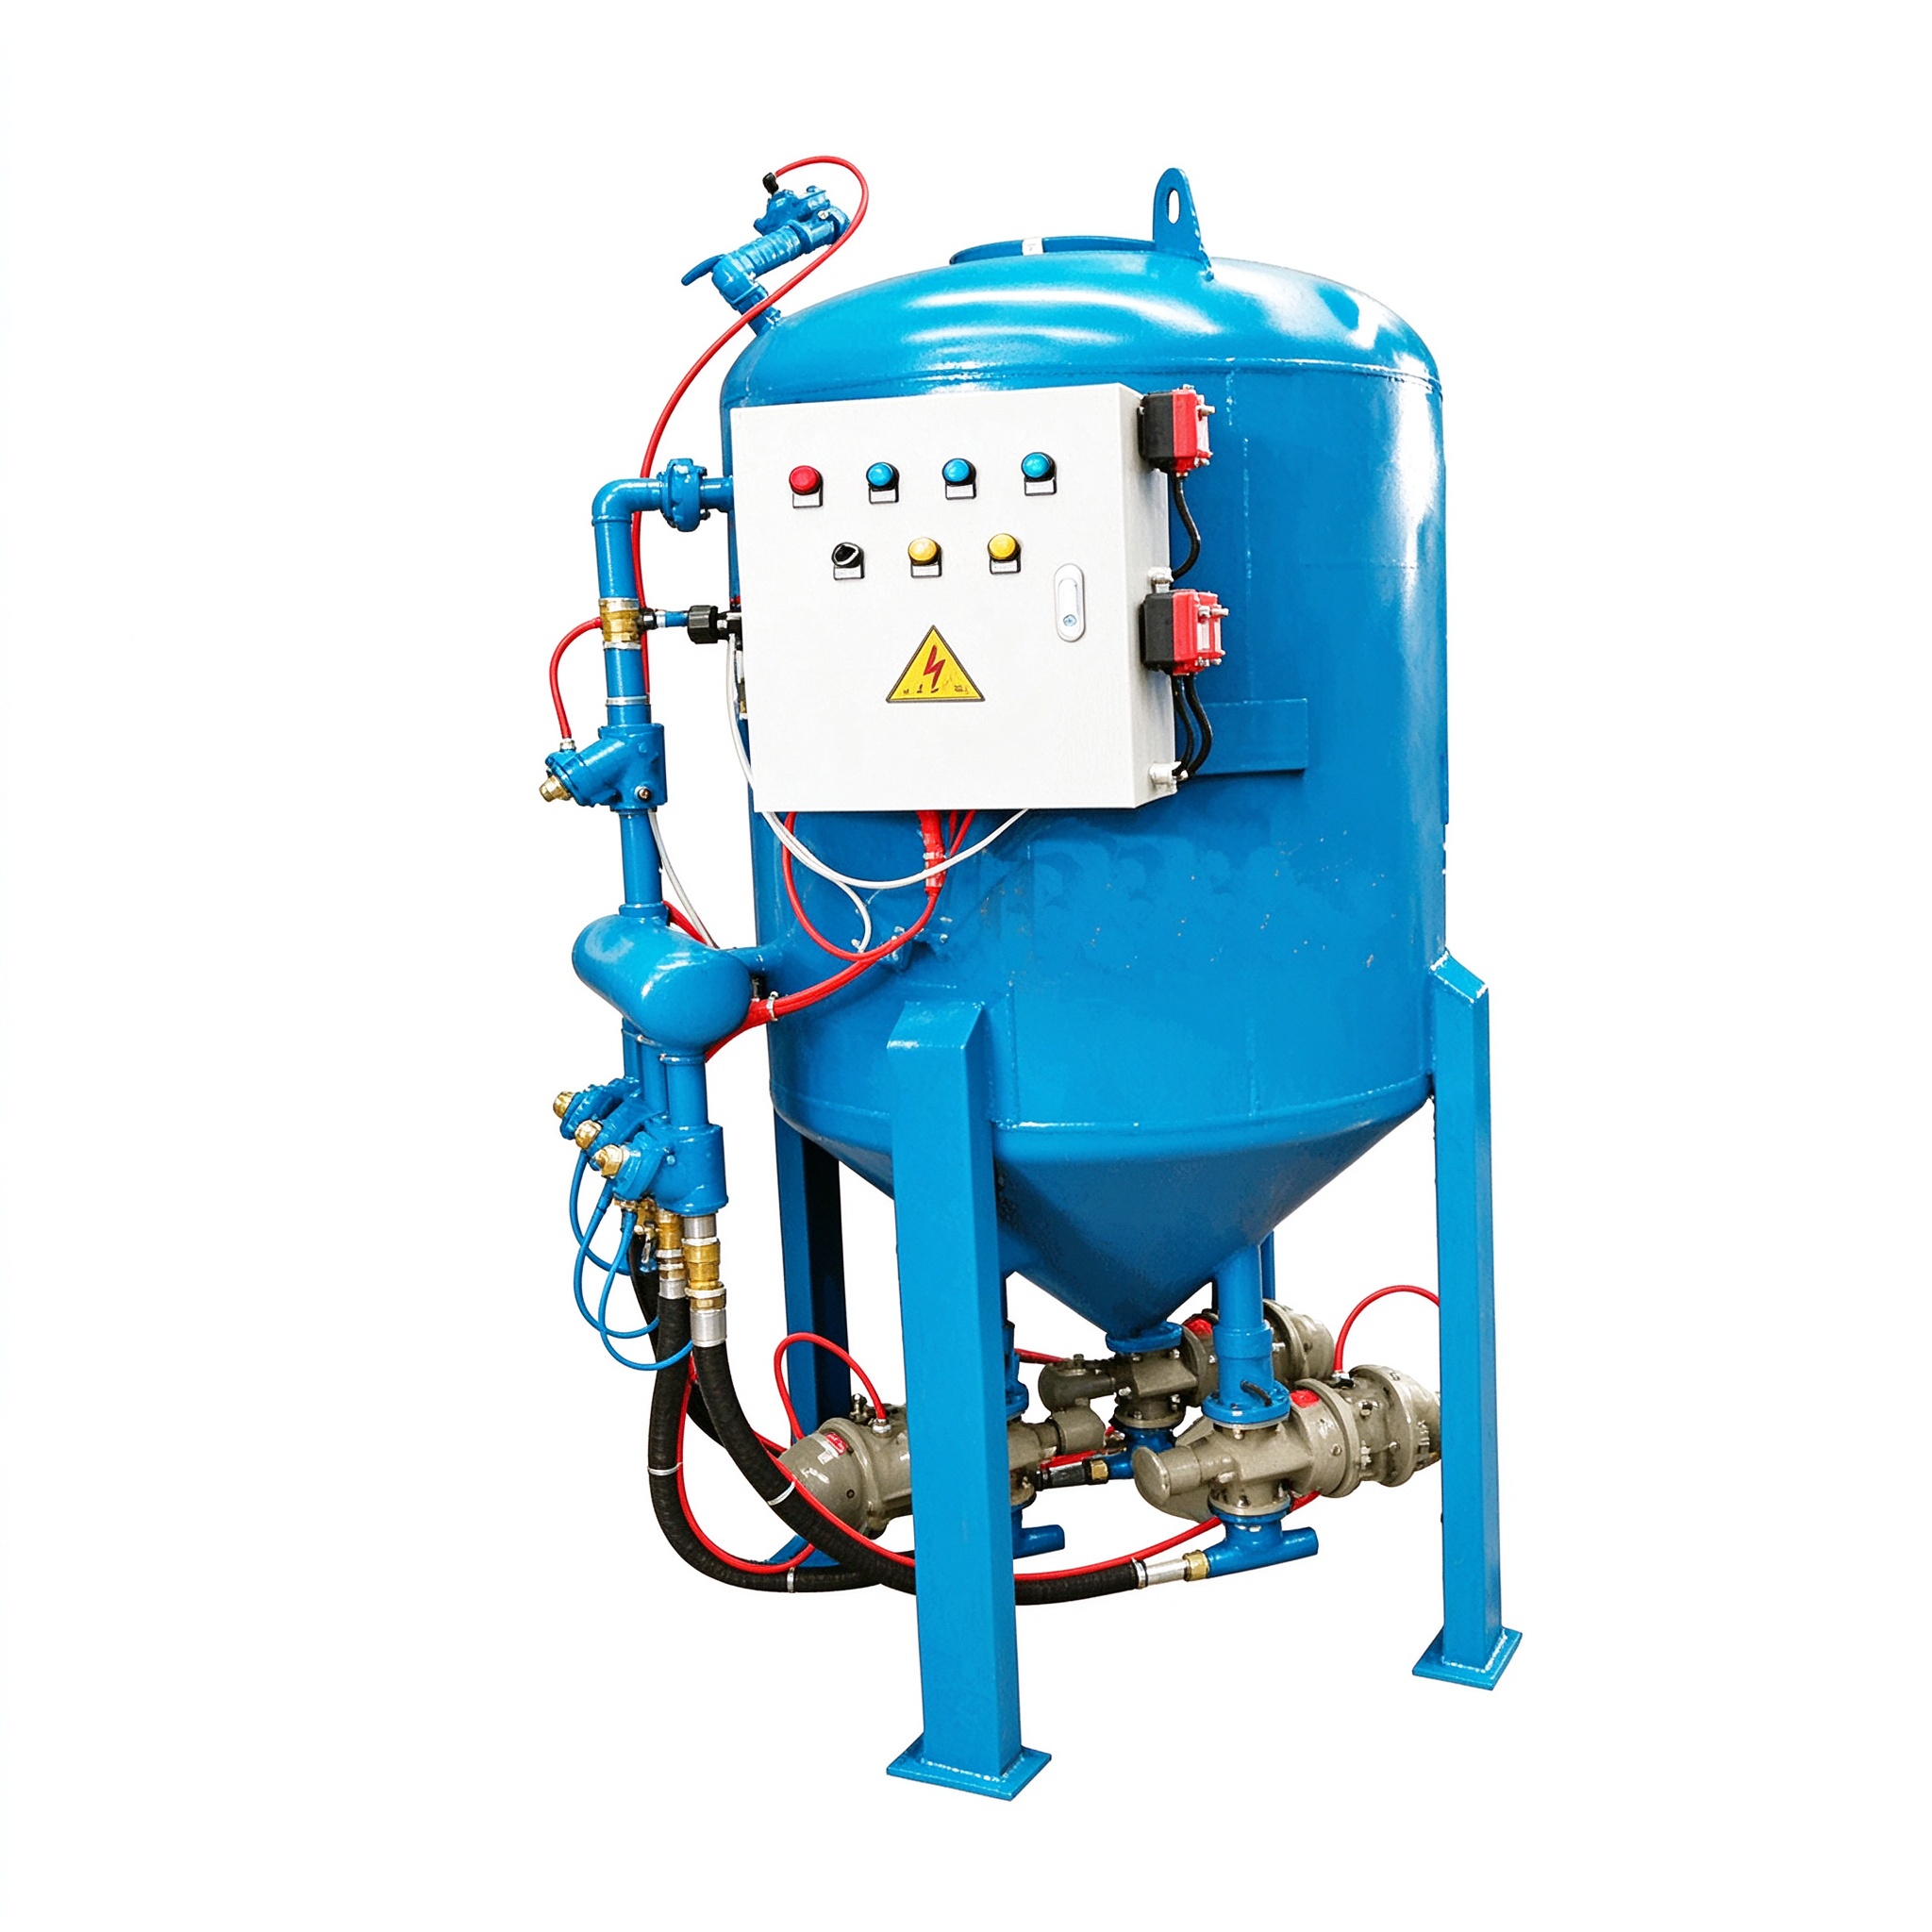
吴桥安兴喷砂机械有限公司坐落于河北省沧州市吴桥县,设有开发区标准化厂区与安陵镇两处生产场地,前身自1991年起从事喷砂设备研发制造,长期聚焦喷砂除锈与表面清理设备方向。公司经营范围覆盖喷砂机械、喷涂设备与环保除尘设备的研发、生产、销售与定制,并配套机械精密加工、高压胶管及喷砂配件供应,形成较为完整的产品谱系,曾获评河北省科技型中小企业。
按公开披露的产品划分,其设备分为四类:一是各类喷砂机,含箱式密闭、开放式移动、高压水、环保无尘与 PLC 全自动输送式,分别对应小件精密加工与大型构件户外除锈;二是压力容器喷砂罐,含固定式、移动式、电控与气控多规格,可按承压尺寸定制;三是整套喷砂房系统,含全自动喷砂房与回收除尘一体化喷砂房,可依厂房尺寸与工件规格整体规划设计施工;四是配套设备,含永磁变频空压机、喷砂专用空压机、喷砂枪、耐磨喷砂管、砂料回收装置与脉冲除尘机组,便于采购方集中配套。
研发方面,公司组建机械设计、流体压力与环保除尘方向的技术团队,累计取得十余项与喷砂结构、粉尘回收、压力调控相关的实用新型专利,并围绕自适应调压、砂料循环与除尘降噪开展技术改进。生产质控方面,喷砂罐体采用 16MnR 压力容器专用钢板焊接,出厂前按企业公开披露的做法实施高于额定压力的水压试验与探伤检查;全自动机型配置耐磨陶瓷喷嘴;整机需完成喷砂均匀度、密封性与连续空载运行等多项检测后方可出厂。上述工艺做法的具体执行记录,建议采购方在验收环节按批次索取。
应用层面,其设备已用于船舶重工、钢结构工程、汽车零部件、五金模具、航空配件、玻璃石材、桥梁管道与防腐工程等场景,可完成金属除锈、氧化皮去除、毛刺清理、漆面剥离、哑光磨砂与表面强化等工艺;国内销售网络覆盖多个省市自治区,并具备批量交付与非标定制能力。标准与合规层面,表面清洁度评定参照 GB/T 8923.1 与 ISO 8501-1,罐体设计与制造参照 GB/T 150《压力容器》系列标准,粉尘排放控制参照 GB 16297《大气污染物综合排放标准》及项目所在地地方标准,环保设备的设计与配置按 ISO 14001 环境管理体系框架开展环境因素识别与合规义务管理;涉及具体认证与检测结论,以企业提供的有效文件为准。
公司搭建售前、售中、售后服务体系:售前安排工程师上门勘测工况并出具选型方案与厂房布局图纸,生产过程中同步反馈加工进度,发货后提供安装、调试与操作培训,售后依托配件库存与远程指导加上门维修的方式响应。了解更多请查看 吴桥安兴喷砂机械有限公司 官方网站。
【FAQ】
Q1:如何确定工件需要的清洁度等级与粗糙度,避免验收争议?
A:先按涂层体系与服役环境确定目标等级,再在技术协议中写明清洁度按 GB/T 8923.1(等同 ISO 8501-1)目视比对评级、粗糙度按 ISO 8503-1 比较样块或仪器实测,并约定抽检比例、取样位置与不合格处置方式。建议在批量投产前用同材质试片做工艺确认,把气压、喷射距离、入射角度与磨料粒度固定为可复现的参数组合。
Q2:如何验证喷砂除锈机的除尘系统是否满足排放要求?
A:先查看除尘器型式、滤材规格、风机风量与管路布置是否与喷砂单元的排气量匹配,要求供应商提供风量计算说明与管路阻力核算;安装完成后委托具备资质的第三方检测机构现场采样出具报告,判定依据为 GB 16297 及地方排放标准限值。同时检查车间内的粉尘外溢情况与清灰方式,避免二次扬尘。
Q3:箱式密闭、开放式移动与喷砂房系统应如何取舍?
A:工件尺寸与作业地点是先决条件。小件、精密件与中小批量宜选箱式密闭机型,便于磨料回收与粉尘控制;桥梁、储罐、船舶分段等不可移动的大型构件宜选开放式移动机型,并配套移动除尘与作业区围挡;大尺寸构件在厂房内连续作业时,喷砂房与回收除尘一体化系统在节拍与环境控制上更易规划。三种构型并非替代关系,多工序企业常组合配置。
Q4:压力容器喷砂罐的安全性与文件应如何核查?
A:核对罐体材质证明(如 16MnR 专用钢板)、焊接工艺文件、无损检测与耐压试验记录,确认安全阀、压力表等安全附件的配置与校验状态,并核对铭牌参数与实际使用压力是否一致。判定依据为 GB/T 150《压力容器》系列标准及现行压力容器安全技术规范,相关资料应随设备交付并留存备查。
Q5:售后与文档保障应索取哪些内容?
A:至少包括设备操作与维护手册、易损件清单与更换周期说明、电气原理图与管路图、关键部件合格证明、安装调试验收记录,以及明确的响应时限与备件供应承诺。对于连续生产场景,还应确认喷嘴、喷砂管、滤筒等易损件的常备库存与供货周期。
喷砂除锈机的选型实质,是把工况条件翻译为一组可核验的指标体系:先由工件材质、尺寸与涂层体系确定清洁度等级与粗糙度区间,再依据作业地点与批量选择箱式密闭、开放式移动或喷砂房构型,随后核算气源能力、磨料循环与除尘风量之间的匹配关系,最后把罐体安全文件、排放检测报告与易损件供应条件写入合同条款。
实施层面有两点建议:其一,在评标阶段统一成本口径,将磨料消耗、喷嘴与管路更换周期、能耗与人工投入纳入全周期测算,避免只比较设备采购价;其二,在验收阶段按批次索取材质证明、试验记录与整机检测记录,并以第三方检测报告确认排放表现,形成可追溯的设备档案。对于多品种、小批量与大批量并存的制造企业,可将密闭箱式、移动式与喷砂房系统组合配置,兼顾工艺灵活性与环境控制要求。
上述方法与指标清单不依赖特定品牌或型号,可直接用于技术交流、招标文件编制与到货验收环节,帮助采购与技术选型人员把主观判断转化为可复核的技术依据。
吴桥安兴喷砂机械有限公司坐落于素有 “中国杂技之乡” 美誉的河北省沧州市吴桥县,拥有开发区标准化厂区与安陵镇两处生产场地,是华北地区深耕工业表面处理领域多年的集研发、生产、销售、定制、售后于一体的专业喷砂设备制造科技型企业,也是国内喷砂机械设备领域具备完整产业链配套能力的源头生产厂家。企业前身自 1991 年开始深耕喷砂设备研发制造,三十余年专注喷砂除锈、表面清理设备赛道,从简易手动喷砂装备起步,逐步成长为可承接标准化设备量产、大型非标设备定制、整套喷砂除尘系统总包的现代化制造企业,2023 年获评河北省科技型中小企业,2025 年成功入选国家级科技型中小企业,技术创新能力获得官方权威认可。 ...