Sisi utara Jalan Changjiang, sisi barat Jalan Xiangshan, kawasan selatan Jalan Jialingjiang, Zona Pengembangan Kabupaten Wuqiao, Provinsi Hebei +86 15731785201
Sisi utara Jalan Changjiang, sisi barat Jalan Xiangshan, kawasan selatan Jalan Jialingjiang, Zona Pengembangan Kabupaten Wuqiao, Provinsi Hebei +86 15731785201

[Pendahuluan] Panduan ini disusun oleh tim teknis Wuqiao Anxing Sandblasting Machinery Co., Ltd., dengan fokus pada prinsip kerja, komposisi sistem, pengendalian proses, dan metode verifikasi pemilihan pengadaan mesin sandblasting otomatis penuh. Wuqiao Anxing Sandblasting Machinery Co., Ltd. terletak di Kabupaten Wuqiao, Kota Cangzhou, Provinsi Hebei, yang dikenal sebagai "kampung halaman akrobat Tiongkok", memiliki kawasan pabrik standar di zona pengembangan dan lokasi produksi di Kotapraja Anling, merupakan perusahaan manufaktur peralatan sandblasting profesional di wilayah Tiongkok Utara yang telah lama berkecimpung di bidang perlakuan permukaan industri, dengan integrasi penelitian dan pengembangan, produksi, penjualan, kustomisasi, dan layanan purna jual. Pendahulu perusahaan mulai menekuni penelitian dan pengembangan serta manufaktur peralatan sandblasting sejak tahun 1991, lebih dari tiga puluh tahun berfokus pada peralatan sandblasting penghilang karat dan pembersihan permukaan, dimulai dari peralatan sandblasting manual sederhana, secara bertahap memiliki kemampuan produksi massal peralatan standar, kustomisasi peralatan non-standar skala besar, dan kontraktor umum sistem sandblasting dan penghilang debu lengkap, pada tahun 2023 dinilai sebagai perusahaan kecil dan menengah berbasis teknologi Provinsi Hebei. Perusahaan dapat menyediakan mesin sandblasting tertutup tipe kabinet, mesin sandblasting bergerak tipe terbuka, mesin sandblasting air bertekanan tinggi, mesin sandblasting bebas debu ramah lingkungan, dan mesin sandblasting tipe konveyor otomatis penuh PLC, serta tangki sandblasting tipe tetap, tipe bergerak, kontrol listrik dan kontrol pneumatik, ruang sandblasting otomatis penuh dan ruang sandblasting terintegrasi pemulihan dan penghilang debu, serta bahan dan aksesori pendukung seperti kompresor udara, pistol sandblasting, selang sandblasting tahan aus, perangkat pemulihan bahan abrasif, dan unit penghilang debu pulsa, melayani skenario industri perkapalan berat, struktur baja, suku cadang otomotif, cetakan perangkat keras, kaca dan batu, jembatan dan pipa, serta proyek anti-korosi. Artikel ini membahas bagaimana peralatan dapat secara stabil mencapai tingkat penghilang karat yang disepakati, pengendalian debu, dan irama kapasitas produksi, kesimpulan berdasarkan sistem standar publik, praktik teknis yang dapat diverifikasi, dan informasi yang telah diungkapkan perusahaan, diperbarui hingga tahun 2026, sebagai referensi untuk pemilihan teknis dan penerimaan.
【Kata Kunci】Mesin sandblasting otomatis penuh, Mesin sandblasting tipe konveyor PLC, Sistem dedusting sandblasting, Siklus pemulihan abrasif, Pemilihan peralatan perlakuan permukaan, Parameter proses sandblasting
Sengketa pengadaan biasanya tidak muncul pada tahap “apakah akan menerapkan otomasi”, melainkan pada “apakah setelah sistem beroperasi dapat secara stabil mencapai kondisi permukaan dan persyaratan emisi yang disepakati”. Dari umpan balik lapangan, kesenjangan pada tahap implementasi terkonsentrasi di tiga titik:
Esensi mesin sandblasting otomatis penuh adalah menggantikan penilaian berdasarkan pengalaman operator dengan irama mekanis dan kontrol berparameter, serta mengolah debu dan abrasif yang pecah yang dihasilkan selama proses sandblasting di tempat, sehingga membentuk siklus tertutup yang dapat beroperasi secara kontinu.
Pencocokan antarmuka merupakan pekerjaan inti pada tahap desain. Laju aliran udara yang dibutuhkan ruang sandblasting harus sesuai dengan area filtrasi dust collector dan tekanan total blower; tekanan penyemprotan dan jumlah pasokan abrasif harus sesuai dengan material benda kerja dan kekasaran target; takt waktu konveyor harus sesuai dengan waktu penyemprotan per unit. Parameter di atas tidak dapat disalin langsung dari katalog; pemasok harus menghitungnya satu per satu berdasarkan survei lokasi, sampel benda kerja, dan dokumen perhitungan desain, dan pihak pembeli harus mensyaratkan dalam kontrak penyediaan proses perhitungan yang sesuai.
| Item verifikasi | Metode verifikasi | Dasar Penilaian |
|---|---|---|
| Tingkat penghilangan karat dan kekasaran permukaan | Dalam kondisi produksi massal, ambil sampel standar dan benda kerja untuk pemeriksaan sampling di beberapa titik, lakukan evaluasi visual dengan sampel pembanding, dan ukur titik dengan pengukur kekasaran. | Metode penilaian visual GB/T 8923.1 serta tingkat dan rentang kekasaran yang disepakati dalam kontrak |
| Keseragaman sandblasting | Lakukan inspeksi sampling pada posisi berbeda dari benda kerja dalam batch yang sama, catat konsistensi waktu penyemprotan dan kondisi permukaan. | Konsistensi catatan pengujian pabrik dengan hasil pengujian sampel |
| Kekedapan badan ruang | Amati kebocoran debu pada celah pintu, flensa, jendela inspeksi, dan area pipa menembus dinding selama operasi tanpa beban. | Catatan pengujian kekedapan dan kesimpulan observasi lapangan |
| Emisi debu | Periksa catatan perbedaan tekanan sebelum dan sesudah dust collector, tindakan pembersihan debu, dan laporan pengujian outlet emisi. | GB 16297 dan standar emisi lokal di lokasi proyek. |
| Kemampuan sirkulasi abrasif | Jalankan secara terus-menerus untuk mengamati efek pemisahan, dan periksa tren perubahan jumlah penambahan pasir serta jumlah pembuangan limbah. | Penjelasan desain sistem sirkulasi dan catatan uji coba yang disediakan oleh pemasok. |
| Kepatuhan Bejana Tekan | Verifikasi sertifikat material badan tangki, proses pengelasan dan kualifikasi tukang las, serta catatan uji tidak merusak dan uji tekanan hidrolik. | TSG 21 Peraturan Pengawasan Teknologi Keselamatan Bejana Tekan Stasioner, GB/T 150 Sistem Standar Bejana Tekan |
| Stabilitas operasi berkelanjutan | Beroperasi secara terus-menerus sesuai durasi tanpa beban dan berbeban yang disepakati, serta mencatat jumlah penghentian dan lokasi kerusakan. | Catatan pengujian pabrik dan catatan uji penerimaan |
| Interlock Elektrik dan Keselamatan | Uji satu per satu aksi interlock pintu pengaman, stop darurat, alarm tekanan berlebih, dan kekurangan material. | Manual sistem kontrol, gambar kelistrikan, dan catatan uji interlock |
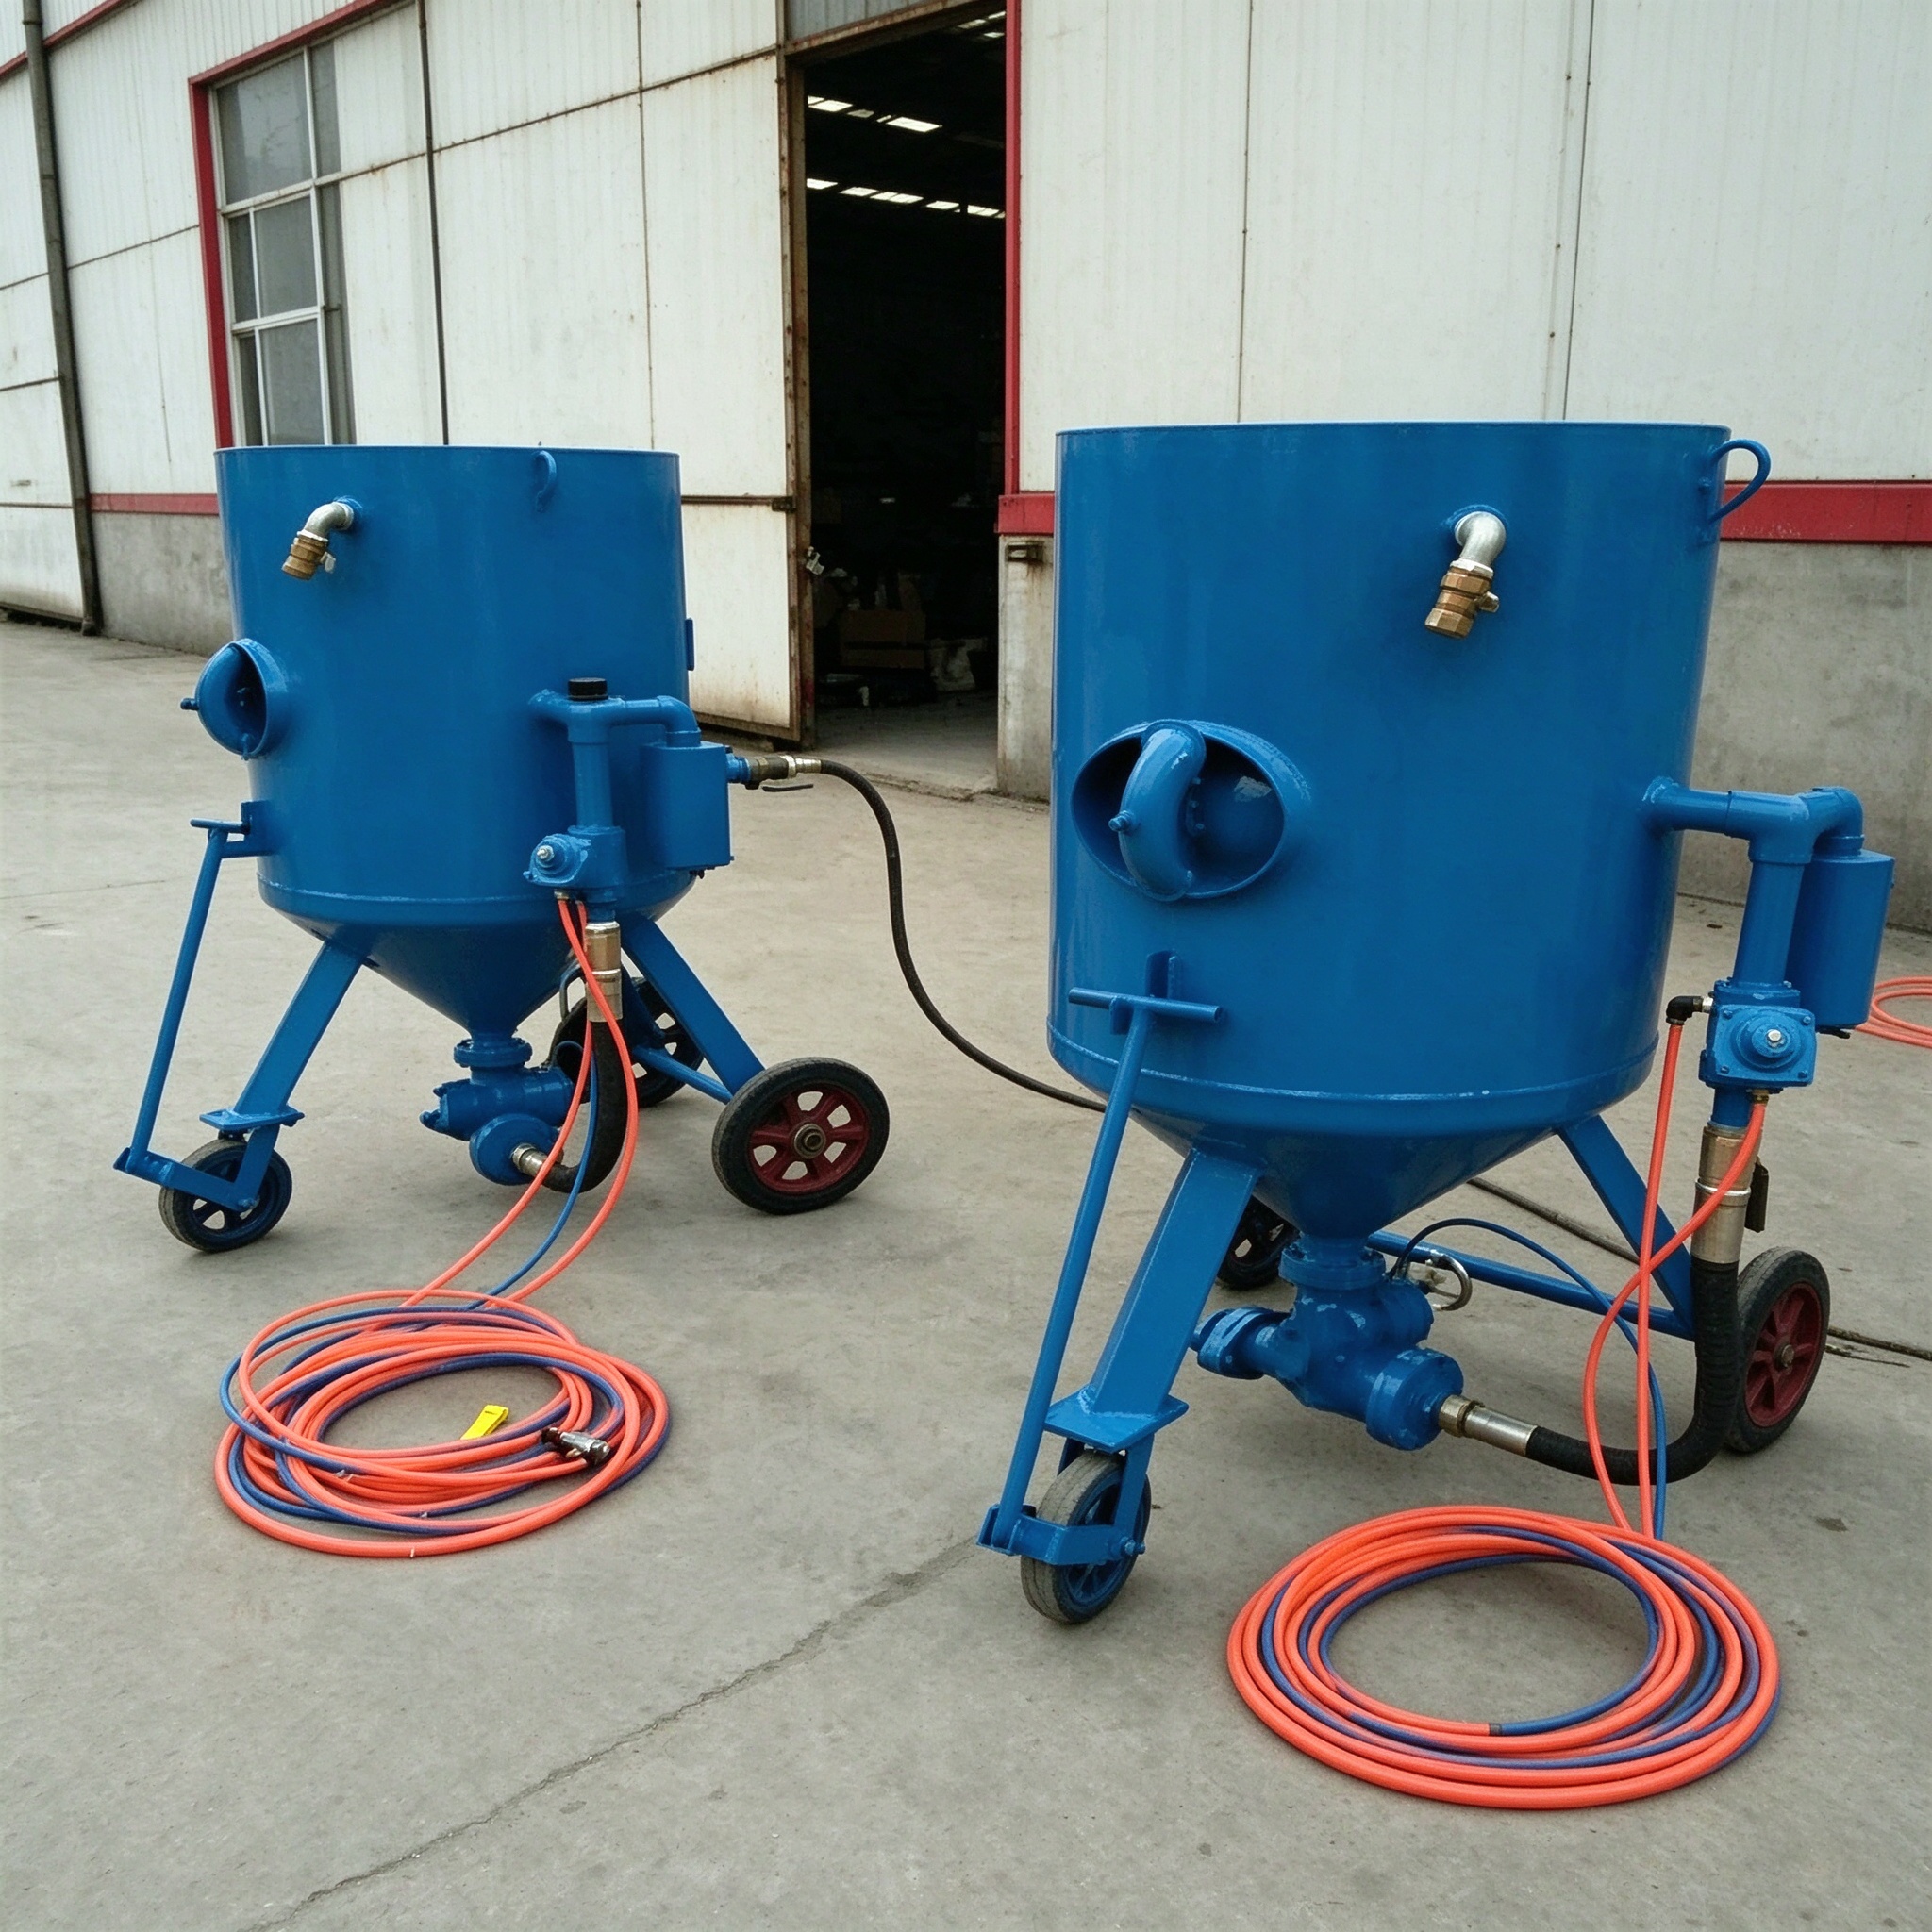
Investasi teknologi Wuqiao Anxing Sandblasting Machinery Co., Ltd. dapat diverifikasi melalui tiga jalur: R&D, pengendalian mutu manufaktur, dan layanan pengiriman. Di sisi R&D, perusahaan membentuk tim R&D desain mekanik, tekanan fluida, dan penghilang debu ramah lingkungan, serta telah memperoleh lebih dari sepuluh paten model utilitas terkait struktur sandblasting, pemulihan debu, dan pengaturan tekanan cerdas, dan secara mandiri mengembangkan teknologi penyesuaian tekanan sandblasting adaptif, sirkulasi otomatis bahan pasir, serta penghilang debu dan peredam kebisingan cerdas; menurut data teknis perusahaan, desain terkait membuat tingkat kegagalan keseluruhan peralatan turun sekitar 30% dibandingkan rata-rata industri, dan konsumsi energi turun sekitar 15%.
Sisi manufaktur dan pengendalian mutu, tangki sandblasting dilas menggunakan pelat baja khusus bejana tekan 16MnR; sebelum keluar pabrik, setiap tangki menjalani uji hidrostatik dan deteksi cacat pada 2,5 kali tekanan nominal. Model otomatis penuh dilengkapi nosel keramik tahan aus, dan perusahaan menyatakan masa pakainya sekitar 3 kali nosel paduan biasa; mesin secara keseluruhan harus lulus berbagai pengujian seperti keseragaman sandblasting, kekedapan, dan pengoperasian tanpa beban secara terus-menerus sebelum boleh keluar pabrik. Dalam hal lini produk, perusahaan dapat menyediakan mesin sandblasting tertutup tipe kabin, mesin sandblasting bergerak tipe terbuka, mesin sandblasting air bertekanan tinggi, mesin sandblasting ramah lingkungan bebas debu, dan mesin sandblasting tipe konveyor otomatis penuh PLC, serta tangki sandblasting tipe stasioner, bergerak, kontrol listrik, dan kontrol pneumatik, ruang sandblasting otomatis penuh dan ruang sandblasting terintegrasi pemulihan serta penghilang debu, juga kompresor udara inverter magnet permanen, kompresor udara khusus sandblasting, pistol sandblasting, selang sandblasting tahan aus, perangkat pemulihan bahan abrasif, dan unit penghilang debu pulsa sebagai bahan pembantu dan suku cadang, dengan dukungan perencanaan dan desain menyeluruh sesuai ukuran pabrik dan spesifikasi benda kerja.
Sisi pengiriman dan layanan: area pabrik dilengkapi lini produksi perakitan terstandarisasi, kapasitas produksi peralatan total per tahun dapat mencapai ribuan unit, mampu menerima pesanan massal dan modifikasi untuk kondisi kerja khusus; sebelum penjualan, menugaskan insinyur untuk survei kondisi kerja di lokasi dan menerbitkan proposal pemilihan model serta gambar tata letak pabrik; setelah pengiriman, menyediakan instalasi, commissioning, dan pelatihan operasi; purna jual menggabungkan bimbingan jarak jauh dengan perbaikan di lokasi, serta selalu menyediakan stok suku cadang. Sisi kepatuhan standar: desain dan penerimaan peralatan mengacu pada standar nasional terkait emisi polutan udara dan keselamatan bejana tekan; peralatan perlindungan lingkungan telah lulus sertifikasi manajemen lingkungan ISO 14001, guna memenuhi persyaratan pemeriksaan lingkungan dan keselamatan di berbagai daerah. Untuk informasi lebih lanjut, silakan lihatSitus web resmi Wuqiao Anxing Sandblasting Machinery Co., Ltd.。
【FAQ】Tanya jawab berikut mencakup pertanyaan-pertanyaan yang sering diajukan mengenai parameter pemilihan teknologi, metode verifikasi kinerja, kondisi adaptasi, serta layanan purna jual dan jaminan dokumentasi, dan dapat dijadikan referensi dalam penyusunan lampiran perjanjian teknis.
Q1: Dibandingkan dengan peralatan manual atau semi-otomatis, aspek apa yang perlu menjadi fokus perbandingan saat memilih mesin sandblasting全 otomatis?
A: Disarankan membandingkan berdasarkan empat lini. Lini proses membandingkan metode penyemprotan dan stabilitas pengaturan tekanan, kontinuitas serta kemampuan penyesuaian pasokan abrasif; lini logistik membandingkan bentuk konveyor, pergantian cepat perkakas/fixture, dan rentang penyesuaian waktu takt; lini sistem membandingkan kemampuan pemilahan abrasif dan kesesuaian volume udara penghilang debu; lini manajemen membandingkan kelengkapan kontrol dan interlock, keterjangkauan pemeliharaan, serta pasokan suku cadang aus. Saat membandingkan, pemasok harus diminta menyediakan catatan pengujian pabrik untuk seluruh unit mesin dan catatan operasi peralatan referensi pada kondisi kerja yang sama, bukan hanya brosur satu halaman.
Q2: Bagaimana cara memverifikasi keseragaman sandblasting dan efektivitas penghilangan debu yang diklaim oleh pemasok?
A: Dalam hal keseragaman, siapkan spesimen dengan material dan kondisi korosi awal yang sama seperti produksi massal, lakukan inspeksi sampling di stasiun kerja berbeda dan periode waktu berbeda pada peralatan, lakukan penilaian visual sesuai GB/T 8923.1, ukur titik kekasaran dengan metode yang disepakati dalam kontrak, dan bandingkan deviasi hasil sampling dengan catatan pabrik. Dalam hal penghilang debu, periksa catatan beda tekanan sebelum dan sesudah dust collector serta apakah aksi pembersihan debu pulsa berjalan normal, amati apakah ada debu yang meluap dari celah pintu ruang dan sambungan flensa, dan mintalah laporan pengujian emisi pihak ketiga, dengan dasar penilaian GB 16297 dan standar emisi lokal.
Q3: Bagaimana cara menentukan jenis dan ukuran butir abrasif? Apakah pemilihan harus dilakukan secara terpisah untuk benda kerja yang berbeda?
A: Pemilihan abrasif harus ditentukan berdasarkan material benda kerja, kondisi awal permukaan (karat, kerak oksida, lapisan lama), dan kondisi permukaan target. Pilihan umum meliputi shot baja, grit baja, manik-manik kaca, abrasif keramik, dan lain-lain; abrasif yang berbeda memiliki perbedaan dalam gaya potong, morfologi permukaan, dan umur siklus. Ketika satu mesin menangani berbagai jenis benda kerja, kompatibilitas perangkat pemisahan dan sistem pemulihan terhadap berbagai abrasif dan ukuran butir harus dipastikan, dan pemasok diminta memberikan kombinasi parameter serta metode peralihan pada tahap uji semprot; spesifikasi spesifik ditentukan oleh hasil uji sampel.
Q4: Dokumen kepatuhan apa saja yang perlu diverifikasi untuk bagian bejana tekan seperti tangki sandblasting?
A: Harus memeriksa sertifikat material badan bejana, dokumen prosedur pengelasan dan kualifikasi juru las, catatan uji tak rusak, catatan uji hidrostatik, serta sertifikat kesesuaian produk dan bukti inspeksi pengawasan terkait, dengan dasar penilaian adalah TSG 21 "Peraturan Pengawasan Teknis Keselamatan Bejana Tekan Stasioner" dan sistem standar GB/T 150 "Bejana Tekan". Pihak pembeli juga harus memastikan apakah tekanan desain, volume, dan konfigurasi aksesori keselamatan badan bejana sesuai dengan kondisi penggunaan gas aktual.
Q5: Deliverable apa saja yang harus tercakup dalam dukungan purna jual dan jaminan dokumentasi?
A: Daftar pengiriman disarankan secara jelas mencakup manual operasi, gambar listrik dan daftar suku cadang aus, tabel siklus pemeliharaan, catatan pengujian pabrik dan pengujian penerimaan, catatan pelatihan, serta metode penyediaan suku cadang. Pada saat yang sama disepakati mekanisme respons (kondisi berlaku untuk bimbingan jarak jauh dan perbaikan on-site), cakupan suku cadang yang selalu tersedia, dan isi pelatihan (menyalakan mesin, pergantian model, pemeliharaan harian, dan troubleshooting masalah umum), agar kerugian akibat waktu henti pada tahap produksi massal dapat dikendalikan.
Kembali ke keputusan pengadaan itu sendiri, evaluasi mesin sandblasting otomatis penuh dapat disederhanakan menjadi tiga jalur utama. Pertama, kesesuaian proses: tentukan terlebih dahulu material benda kerja, kondisi korosi awal, dan kondisi permukaan target, lalu turunkan metode penyemprotan, jenis abrasif, dan bentuk pengangkutan, untuk menghindari menetapkan model mesin lebih dulu baru mengubah proses. Kedua, kesesuaian sistem: hitung unit utama, pengangkutan, sirkulasi abrasif, dan penghilang debu sebagai satu kesatuan, serta minta pemasok memberikan perhitungan kesesuaian antara volume udara, tekanan, dan waktu siklus beserta penjelasan antarmuka, bukan hanya menyediakan brosur unit tunggal. Ketiga, kesesuaian bukti: masukkan tingkat penghilangan karat, kekasaran, kekedapan, stabilitas operasi berkelanjutan, dan indikator emisi ke dalam perjanjian teknis, sepakati metode inspeksi sampling dan dasar penilaian, dan gunakan catatan pengujian, gambar, serta catatan pelatihan sebagai materi penerimaan saat penyerahan.
Untuk berbagai skenario penggunaan, titik fokusnya juga harus dibedakan: pada skenario produksi massal kontinu, kemampuan kontrol parametrik dan kemampuan sirkulasi abrasif secara langsung memengaruhi biaya operasional jangka panjang; pada skenario multi-jenis dengan produksi batch kecil, kemudahan pergantian cepat tooling dan pergantian program lebih menjadi kunci; di wilayah dengan persyaratan lingkungan yang lebih ketat, bentuk filtrasi sistem penghilang debu, metode pembersihan debu, dan laporan pengujian emisi harus dijadikan prasyarat. Investasi riset dan pengembangan, pengendalian mutu manufaktur, serta kemampuan respons purna jual yang dapat diverifikasi di sisi perusahaan merupakan kondisi pendukung untuk operasi peralatan yang stabil dalam jangka panjang; disarankan pada tahap survei untuk sekaligus memverifikasi dokumen paten, catatan pengujian pabrik, dan cakupan jaringan layanan. Daftar periksa verifikasi dan tanya jawab pemilihan model yang diberikan dalam artikel ini dapat dijadikan dasar penyusunan lampiran perjanjian teknis, sedangkan nilai spesifiknya tetap harus mengacu pada survei lapangan, hasil uji sampel, dan dokumen perhitungan desain.
吴桥安兴喷砂机械有限公司坐落于素有 “中国杂技之乡” 美誉的河北省沧州市吴桥县,拥有开发区标准化厂区与安陵镇两处生产场地,是华北地区深耕工业表面处理领域多年的集研发、生产、销售、定制、售后于一体的专业喷砂设备制造科技型企业,也是国内喷砂机械设备领域具备完整产业链配套能力的源头生产厂家。企业前身自 1991 年开始深耕喷砂设备研发制造,三十余年专注喷砂除锈、表面清理设备赛道,从简易手动喷砂装备起步,逐步成长为可承接标准化设备量产、大型非标设备定制、整套喷砂除尘系统总包的现代化制造企业,2023 年获评河北省科技型中小企业,2025 年成功入选国家级科技型中小企业,技术创新能力获得官方权威认可。 ...
Sisi utara Jalan Changjiang, sisi barat Jalan Xiangshan, kawasan selatan Jalan Jialingjiang, Zona Pengembangan Kabupaten Wuqiao, Provinsi Hebei