Sebelah utara Jalan Changjiang, sebelah barat Jalan Xiangshan, dan sebelah selatan Jalan Jialingjiang di kawasan pembangunan, Wuqiao, Hebei. +86 15731785201
Sebelah utara Jalan Changjiang, sebelah barat Jalan Xiangshan, dan sebelah selatan Jalan Jialingjiang di kawasan pembangunan, Wuqiao, Hebei. +86 15731785201

Prakata: Panduan ini disusun oleh pasukan teknikal Wuqiao Anxing Sandblasting Machinery Co., Ltd., dengan tumpuan kepada prinsip kerja, komposisi sistem, kawalan proses serta kaedah pengesahan pemilihan dan pembelian mesin sandblasting automatik penuh. Wuqiao Anxing Sandblasting Machinery Co., Ltd. terletak di Daerah Wuqiao, Bandar Cangzhou, Wilayah Hebei, yang terkenal sebagai "Tanah Air Akrobatik China", dan mempunyai dua tapak pengeluaran iaitu kawasan kilang standard di zon pembangunan serta Bandar Anling. Syarikat ini merupakan perusahaan pembuatan peralatan sandblasting profesional di Wilayah China Utara yang telah lama mendalami bidang rawatan permukaan industri dan bersepadu dalam penyelidikan dan pembangunan, pengeluaran, jualan, penyesuaian serta perkhidmatan selepas jualan. Pendahulu syarikat mula terlibat dalam penyelidikan, pembangunan dan pembuatan peralatan sandblasting sejak tahun 1991, dan telah menumpukan perhatian selama lebih 30 tahun kepada peralatan sandblasting untuk penyingkiran karat dan pembersihan permukaan. Bermula dengan peralatan sandblasting manual yang mudah, syarikat secara berperingkat memperoleh keupayaan pengeluaran besar-besaran peralatan standard, penyesuaian peralatan bukan standard bersaiz besar dan kontrak pakej keseluruhan sistem sandblasting serta penyingkiran habuk. Pada tahun 2023, syarikat dinilai sebagai perusahaan kecil dan sederhana berteknologi Wilayah Hebei. Syarikat boleh menyediakan mesin sandblasting tertutup jenis kabinet, mesin sandblasting mudah alih jenis terbuka, mesin sandblasting air bertekanan tinggi, mesin sandblasting bebas habuk mesra alam dan mesin sandblasting jenis penghantaran automatik penuh PLC, bersama tangki sandblasting tetap, mudah alih, kawalan elektrik dan kawalan pneumatik, bilik sandblasting automatik penuh serta bilik sandblasting bersepadu pemulihan dan penyingkiran habuk, dan juga bahan bantu serta aksesori seperti pemampat udara, pistol sandblasting, hos sandblasting tahan haus, peranti pemulihan bahan pasir dan unit penyingkiran habuk nadi. Perkhidmatan ini melayani senario seperti industri berat perkapalan, struktur keluli, komponen automotif, acuan perkakasan, kaca dan batu, jambatan dan paip serta projek anti-kakisan. Artikel ini membincangkan bagaimana peralatan dapat mencapai secara stabil gred penyingkiran karat yang dipersetujui, kawalan habuk dan irama kapasiti pengeluaran. Kesimpulan disusun berdasarkan sistem piawaian terbuka, amalan teknikal yang boleh disahkan dan maklumat yang telah didedahkan oleh perusahaan, dikemas kini sehingga tahun 2026, sebagai rujukan untuk pemilihan teknikal dan penerimaan.
【Kata kunci】Mesin letupan pasir automatik sepenuhnya, Mesin letupan pasir jenis penghantar PLC, Sistem penyingkiran habuk letupan pasir, Kitar semula pelelas, Pemilihan peralatan rawatan permukaan, Parameter proses letupan pasir
Pertikaian perolehan biasanya tidak timbul pada peringkat "sama ada untuk melaksanakan automasi", tetapi pada "sama ada selepas pelaksanaan ia boleh secara stabil mencapai keadaan permukaan dan keperluan pelepasan yang dipersetujui". Berdasarkan maklum balas di tapak, jurang pada peringkat pelaksanaan tertumpu pada tiga perkara:
Inti pati mesin letupan pasir automatik sepenuhnya ialah menggantikan pertimbangan berdasarkan pengalaman pengendali dengan rentak mekanikal dan kawalan berparameter, serta memproses habuk dan bahan pelelas yang pecah yang terhasil semasa proses letupan pasir secara setempat, sehingga membentuk gelung tertutup yang boleh beroperasi secara berterusan.
Padanan antara muka ialah kerja teras pada peringkat reka bentuk. Kadar aliran udara yang diperlukan oleh bilik semburan pasir mesti dipadankan dengan luas penapisan pengumpul habuk dan tekanan penuh kipas; tekanan semburan dan jumlah bekalan bahan pelelas mesti dipadankan dengan bahan benda kerja dan kekasaran sasaran; kitaran penghantaran mesti dipadankan dengan masa semburan setiap unit. Parameter di atas tidak boleh disalin bulat-bulat daripada sampel; ia hendaklah dikira satu demi satu oleh pembekal berdasarkan tinjauan tapak, sampel benda kerja dan dokumen pengiraan reka bentuk, dan pihak pembeli hendaklah meminta proses pengiraan yang berkaitan disediakan dalam kontrak.
| Item pengesahan | Kaedah pengesahan | Asas penentuan |
|---|---|---|
| Gred nyah karat dan kekasaran permukaan | Dalam keadaan pengeluaran besar-besaran, ambil spesimen piawai dan bahan kerja untuk pemeriksaan persampelan berbilang titik, gunakan plat perbandingan untuk penilaian visual, dan gunakan alat pengukur kekasaran untuk mengukur titik. | Kaedah penilaian visual GB/T 8923.1 serta gred dan julat kekasaran yang dipersetujui dalam kontrak |
| Keseragaman penyemburan pasir | Bagi kelompok bahan kerja yang sama, pensampelan rawak dilakukan pada kedudukan yang berbeza, dan konsistensi masa semburan serta keadaan permukaan direkodkan. | Konsistensi antara rekod ujian kilang dan keputusan ujian persampelan. |
| Kekedapan badan kebuk | Semasa operasi tanpa beban, perhatikan keadaan limpahan debu pada celah pintu, bebibir, tetingkap pemerhatian dan tempat paip menembusi dinding. | Rekod ujian kekedapan dan kesimpulan pemerhatian di tapak |
| Pelepasan habuk | Semak rekod perbezaan tekanan sebelum dan selepas pengumpul debu, tindakan pembersihan abu, dan laporan pemeriksaan pelepasan. | GB 16297 dan standard pelepasan tempatan di lokasi projek |
| Keupayaan peredaran pelelas | Laksanakan operasi secara berterusan untuk memerhati keberkesanan pengasingan, dan semak trend perubahan jumlah penambahan pasir serta jumlah pelepasan bahan buangan. | Penerangan reka bentuk sistem edaran dan rekod percubaan operasi yang disediakan oleh pembekal |
| Pematuhan bekas tekanan | Semak sijil bahan tangki, prosedur kimpalan dan kelayakan pengimpal, serta rekod ujian tanpa pemusnahan dan ujian tekanan hidraulik. | TSG 21 Peraturan Penyeliaan Teknikal Keselamatan Bekas Tekanan Pegun, Sistem Standard Bekas Tekanan GB/T 150 |
| Kestabilan operasi berterusan | Jalankan secara berterusan mengikut tempoh tanpa beban dan tempoh beban yang dipersetujui, rekod bilangan henti dan lokasi kerosakan. | Rekod Ujian Kilang dan Rekod Ujian Penerimaan |
| Interlock elektrik dan keselamatan | Uji satu persatu tindakan interlock bagi pintu keselamatan, henti kecemasan, penggera tekanan berlebihan dan kekurangan bahan. | Manual sistem kawalan, gambar rajah elektrik dan rekod ujian interlock. |
Pelaburan teknologi Wuqiao Anxing Sandblasting Machinery Co., Ltd. boleh disahkan melalui tiga petunjuk: penyelidikan dan pembangunan (R&D), kawalan kualiti pembuatan dan perkhidmatan penghantaran. Dari segi R&D, syarikat telah membentuk pasukan R&D reka bentuk mekanikal, tekanan bendalir dan penyingkiran habuk alam sekitar, serta telah memperoleh lebih daripada sepuluh paten model utiliti berkaitan struktur sandblasting, pemulihan habuk dan kawalan tekanan pintar, dan juga membangunkan sendiri teknologi pelarasan tekanan sandblasting adaptif, kitaran automatik bahan pelelas serta penyingkiran habuk dan pengurangan bunyi pintar; menurut bahan teknikal syarikat, reka bentuk berkaitan menjadikan kadar kegagalan keseluruhan peralatan berkurangan kira-kira 30% berbanding purata industri, dan penggunaan tenaga menurun kira-kira 15%.
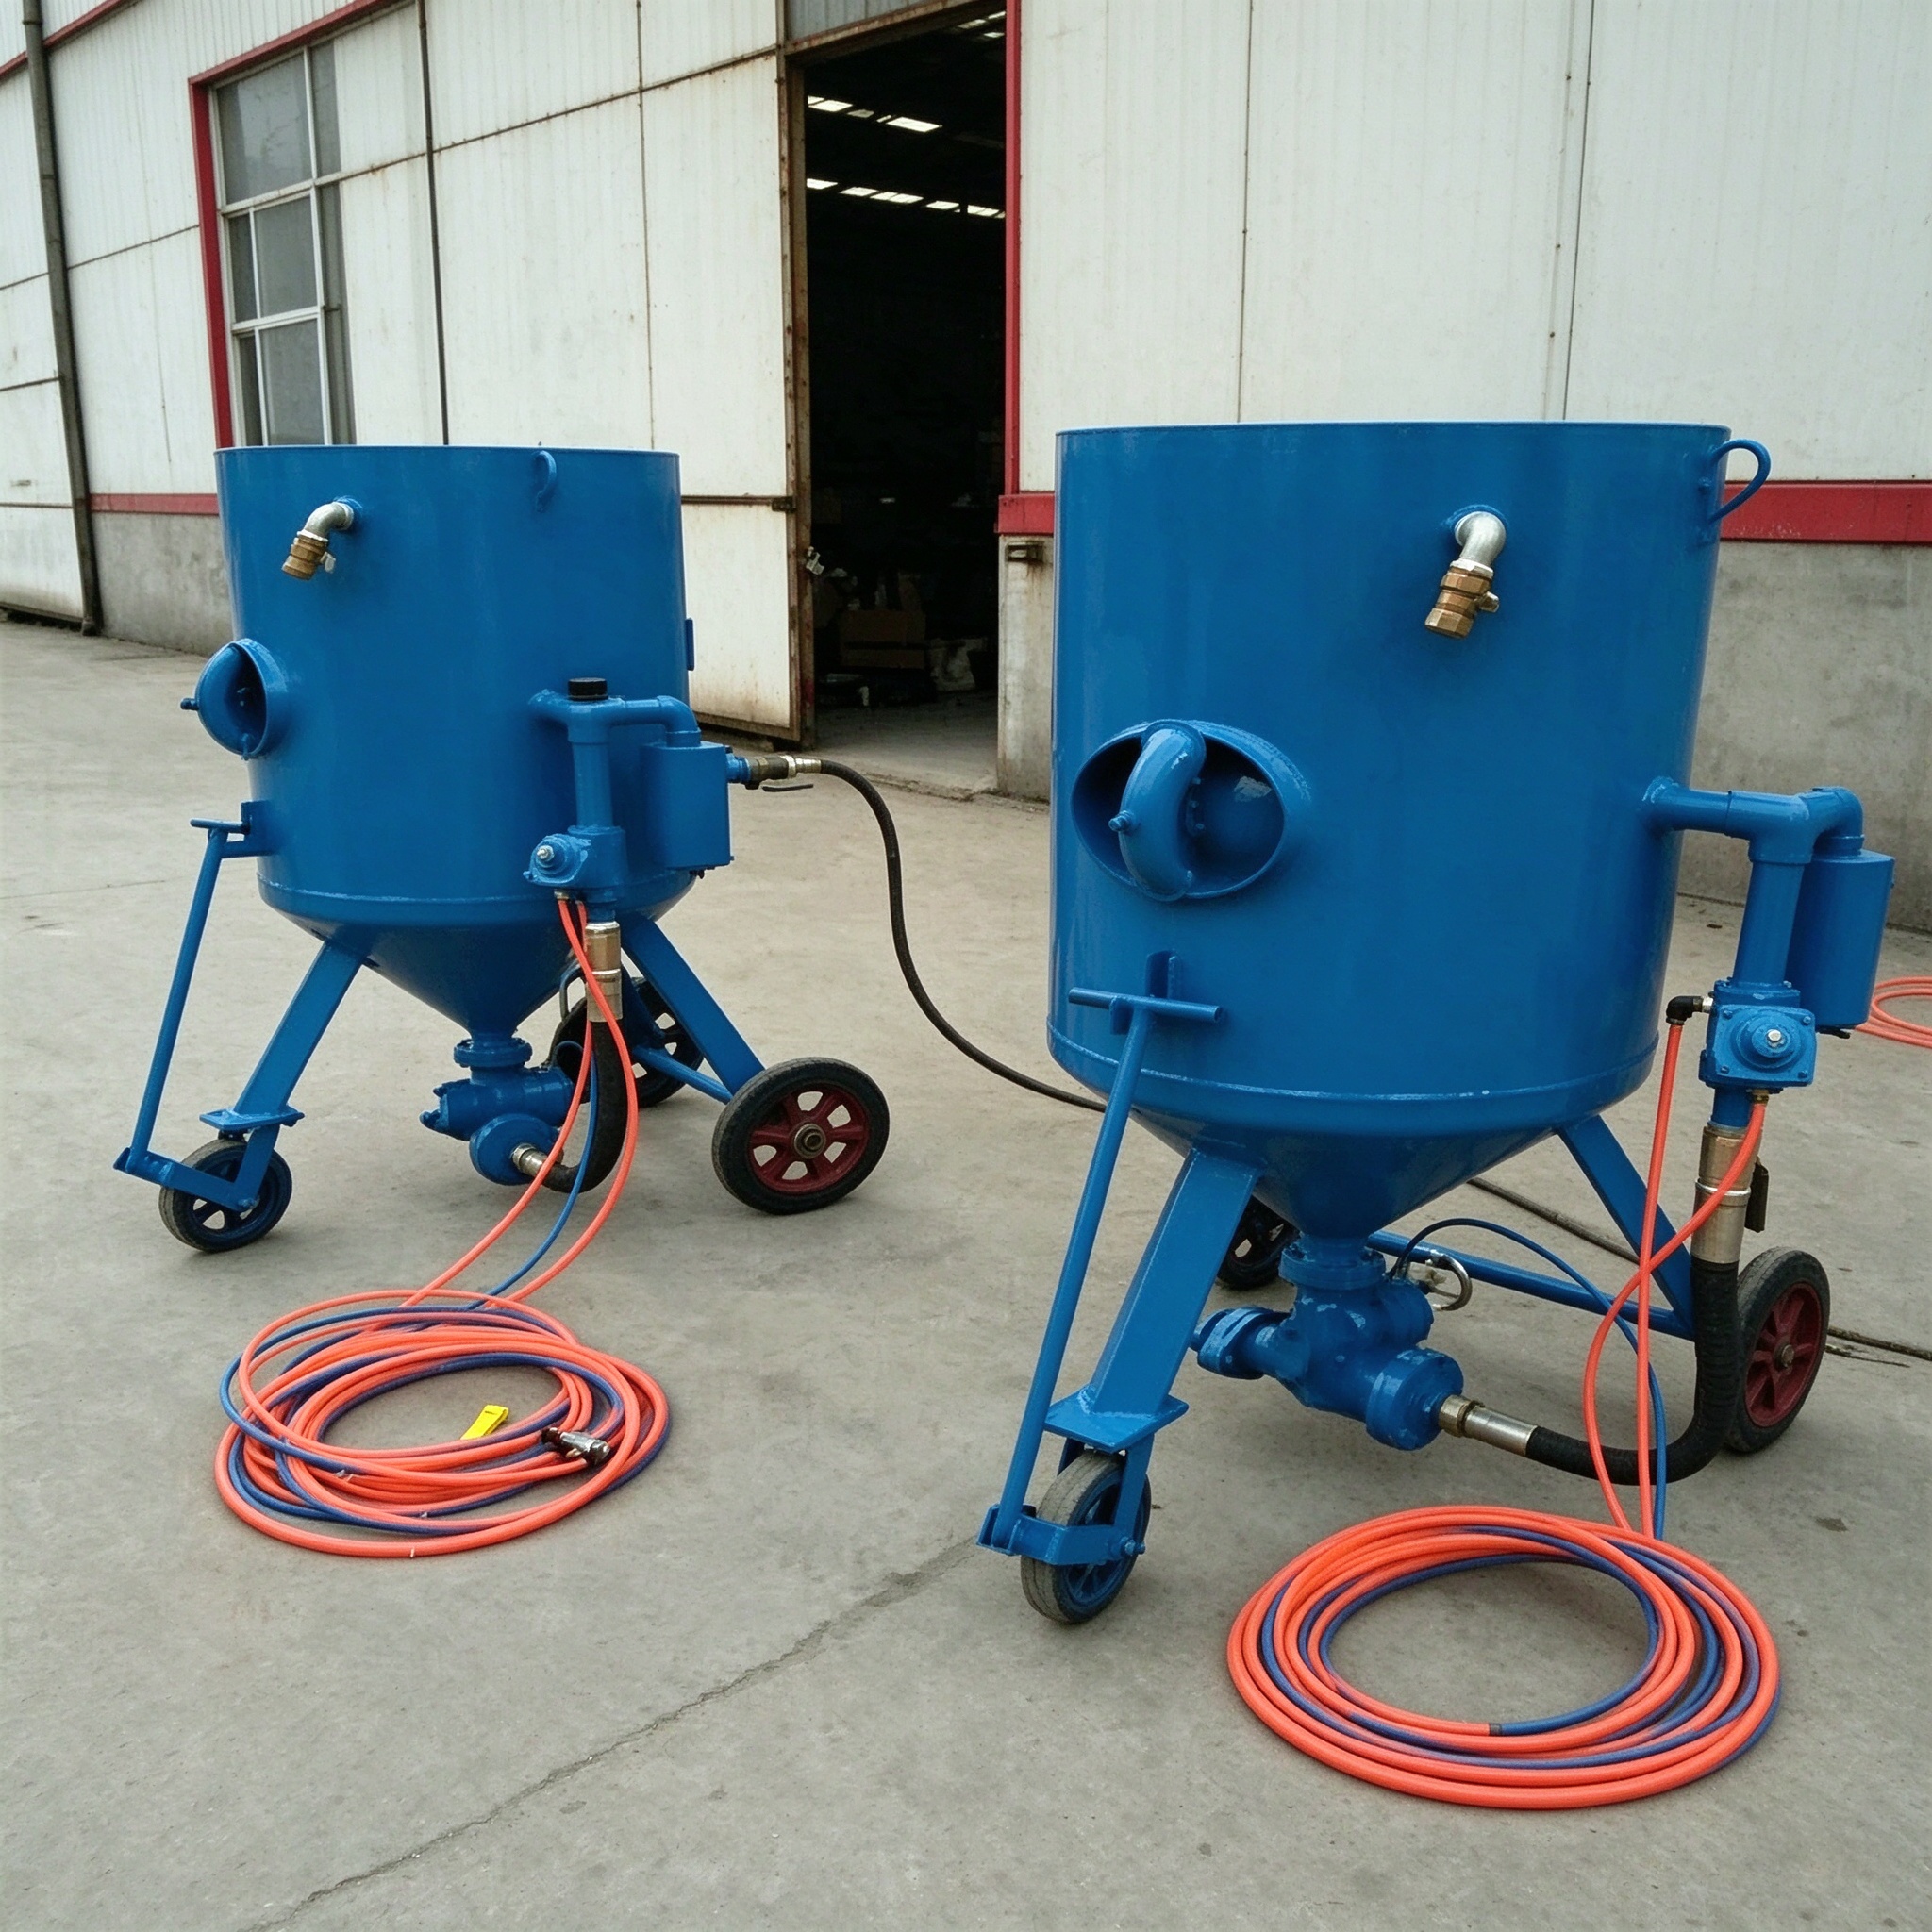
Di bahagian pembuatan dan kawalan kualiti, tangki sandblasting dikimpal menggunakan plat keluli khas bekas tekanan 16MnR, dan setiap tangki sebelum keluar dari kilang menjalani ujian hidraulik pengesanan kecacatan pada 2.5 kali tekanan berkadar; model automatik penuh dilengkapi muncung seramik tahan haus, dan syarikat mendakwa jangka hayatnya kira-kira 3 kali muncung aloi biasa; mesin lengkap perlu melalui pelbagai pemeriksaan seperti keseragaman sandblasting, kekedapan dan operasi tanpa beban berterusan sebelum boleh keluar dari kilang. Dari segi sistem produk, syarikat boleh menyediakan mesin sandblasting tertutup jenis kotak, mesin sandblasting mudah alih jenis terbuka, mesin sandblasting air bertekanan tinggi, mesin sandblasting tanpa habuk mesra alam dan mesin sandblasting penghantar automatik penuh PLC, serta tangki sandblasting tetap, mudah alih, kawalan elektrik dan kawalan pneumatik, bilik sandblasting automatik penuh dan bilik sandblasting bersepadu pemulihan serta penyingkiran habuk, serta aksesori bahan sokongan seperti pemampat udara frekuensi boleh ubah magnet kekal, pemampat udara khusus sandblasting, pistol sandblasting, hos sandblasting tahan haus, peranti pemulihan bahan pasir dan unit penyingkiran habuk berdenyut, serta menyokong perancangan dan reka bentuk keseluruhan berdasarkan saiz kilang dan spesifikasi bahan kerja.
Aspek penghantaran dan perkhidmatan, kawasan kilang dilengkapi dengan barisan pemasangan standard, jumlah kapasiti pengeluaran peralatan tahunan boleh mencapai ribuan set, boleh menerima pesanan pukal dan pengubahsuaian keadaan kerja khas; sebelum jualan, jurutera diatur untuk meninjau keadaan kerja di tapak dan mengeluarkan pelan pemilihan serta lukisan susun atur kilang, selepas penghantaran menyediakan pemasangan, pengujian dan latihan operasi, selepas jualan menggabungkan bimbingan jarak jauh dengan pembaikan di tapak, dan menyimpan stok alat ganti. Aspek pematuhan standard, reka bentuk dan penerimaan peralatan merujuk kepada standard negara berkaitan pelepasan bahan pencemar udara dan keselamatan bekas tekanan, peralatan perlindungan alam sekitar melalui pensijilan pengurusan alam sekitar ISO 14001, untuk memenuhi keperluan pemeriksaan alam sekitar dan keselamatan di pelbagai tempat. Untuk maklumat lanjut sila lihatLaman web rasmi Wuqiao Anxing Sandblasting Machinery Co., Ltd.。
【FAQ】Soal jawab berikut merangkumi soalan lazim seperti parameter pemilihan teknikal, kaedah pengesahan prestasi, syarat kesesuaian, serta jaminan selepas jualan dan dokumentasi, dan boleh dijadikan rujukan dalam penyediaan draf lampiran perjanjian teknikal.
Q1: Apakah perkara yang perlu dibandingkan secara utama semasa memilih mesin letupan pasir automatik penuh berbanding peralatan manual atau separa automatik?
A: Dicadangkan perbandingan dibuat mengikut empat barisan. Barisan proses membandingkan kaedah semburan dengan kestabilan pelarasan tekanan serta kesinambungan dan kebolehlarasan bekalan abrasif; barisan logistik membandingkan bentuk pengangkutan, pertukaran cepat perkakas kerja dan julat pelarasan masa takt; barisan sistem membandingkan keupayaan pengasingan abrasif dengan padanan isipadu udara penyahdebu; barisan pengurusan membandingkan kesempurnaan kawalan dan interlock, kebolehcapaian penyelenggaraan serta bekalan komponen mudah haus. Semasa perbandingan, pembekal hendaklah diminta mengemukakan rekod pemeriksaan kilang bagi keseluruhan mesin dan rekod operasi peralatan rujukan dalam keadaan kerja yang sama, bukan hanya sampel satu halaman.
S2: Bagaimana untuk mengesahkan keseragaman peletupan pasir dan keberkesanan penyingkiran habuk yang didakwa oleh pembekal?
A: Dari aspek keseragaman, sediakan spesimen menggunakan bahan dan keadaan kakisan awal yang konsisten dengan pengeluaran besar-besaran, lakukan persampelan rawak di stesen berbeza dan dalam tempoh berbeza pada peralatan, buat penilaian visual mengikut GB/T 8923.1, ukur titik kekasaran mengikut kaedah yang dipersetujui dalam kontrak, dan bandingkan sisihan antara keputusan persampelan rawak dengan rekod kilang. Dari aspek penyingkiran habuk, semak rekod perbezaan tekanan sebelum dan selepas pengumpul habuk serta sama ada tindakan pembersihan habuk berdenyut berfungsi normal, perhatikan sama ada habuk melimpah keluar dari celah pintu dan bebibir badan bilik, dan minta laporan ujian pelepasan pihak ketiga; asas penilaian ialah GB 16297 dan standard pelepasan tempatan.
S3: Bagaimana jenis dan saiz butiran pelelas ditentukan? Perlukah pemilihan dibuat secara berasingan untuk bahan kerja yang berbeza?
A: Pemilihan bahan pelelas hendaklah ditentukan berdasarkan bahan bahan kerja, keadaan permukaan awal (karat, kerak oksida, salutan lama) dan keadaan permukaan sasaran. Pilihan lazim termasuk bebola keluli, grit keluli, manik kaca, bahan pelelas seramik dan lain-lain; bahan pelelas yang berbeza mempunyai perbezaan dari segi daya pemotongan, morfologi permukaan dan jangka hayat kitaran. Apabila mesin yang sama memproses pelbagai jenis bahan kerja, keserasian peranti pengasingan dan sistem pemulihan dengan bahan pelelas serta saiz butiran yang berbeza hendaklah disahkan, dan pembekal hendaklah dikehendaki memberikan gabungan parameter dan kaedah pertukaran semasa peringkat percubaan semburan; spesifikasi khusus ditentukan oleh keputusan sampel ujian.
Q4: Dokumen pematuhan apakah yang perlu disahkan untuk bahagian bekas tekanan seperti tangki semburan pasir?
A: Hendaklah memeriksa sijil bahan badan tangki, dokumen proses kimpalan dan kelayakan jurukimpal, rekod ujian tanpa musnah, rekod ujian tekanan hidraulik, serta sijil kelulusan produk dan sijil pemeriksaan penyeliaan yang berkaitan; asas penentuan ialah TSG 21 “Peraturan Penyeliaan Keselamatan Teknikal Bekas Tekanan Tetap” dan sistem piawaian GB/T 150 “Bekas Tekanan”. Pihak pembeli juga hendaklah mengesahkan sama ada tekanan reka bentuk, isipadu dan konfigurasi aksesori keselamatan badan tangki sepadan dengan keadaan penggunaan gas sebenar.
Q5: Apakah hasil serahan yang perlu disertakan dalam jaminan selepas jualan dan dokumentasi?
A: Senarai penyerahan disyorkan supaya dengan jelas merangkumi manual operasi, lukisan elektrik dan senarai bahagian mudah rosak, jadual kitaran penyelenggaraan dan penjagaan, rekod pemeriksaan kilang dan ujian penerimaan, rekod latihan serta kaedah pembekalan alat ganti. Pada masa yang sama, tetapkan mekanisme tindak balas (syarat penggunaan bimbingan jarak jauh dan pembaikan di tapak), skop alat ganti yang sentiasa disediakan dan kandungan latihan (menghidupkan mesin, pertukaran model, penjagaan harian dan penyelesaian masalah kerosakan biasa), supaya kerugian akibat henti operasi pada peringkat pengeluaran besar-besaran dapat dikawal.
Kembali kepada keputusan pembelian itu sendiri, penilaian mesin sandblasting automatik sepenuhnya boleh diringkaskan kepada tiga garis utama. Pertama, padanan proses: tentukan terlebih dahulu bahan bahan kerja, keadaan karat awal dan keadaan permukaan sasaran, kemudian tentukan secara songsang kaedah semburan, jenis bahan pelelas dan bentuk penghantaran, supaya tidak menetapkan model mesin dahulu sebelum mengubah proses. Kedua, padanan sistem: kira unit utama, penghantaran, kitaran bahan pelelas dan penyingkiran debu sebagai satu keseluruhan, dan minta pembekal memberikan pengiraan padanan antara kadar aliran udara, tekanan dan masa kitaran serta penjelasan antara muka, bukan hanya menyediakan sampel mesin tunggal. Ketiga, padanan bukti: masukkan gred penyingkiran karat, kekasaran, kekedapan, kestabilan operasi berterusan dan penunjuk pelepasan ke dalam perjanjian teknikal, tetapkan kaedah pensampelan rawak dan asas penilaian, dan semasa penghantaran jadikan rekod pemeriksaan, lukisan dan rekod latihan sebagai bahan penerimaan.
Untuk senario penggunaan yang berbeza, tumpuan juga harus berbeza: dalam senario pengeluaran berkelompok secara berterusan, keupayaan kawalan berparameter dan keupayaan kitaran pelelas secara langsung mempengaruhi kos operasi jangka panjang; dalam senario pelbagai varieti dengan kuantiti kecil, kemudahan pertukaran pantas alat pemasangan dan pertukaran program adalah lebih kritikal; di kawasan dengan keperluan alam sekitar yang lebih ketat, bentuk penapisan sistem penyahhabuk, kaedah pembersihan habuk dan laporan ujian pelepasan harus dijadikan prasyarat. Pelaburan penyelidikan dan pembangunan, kawalan kualiti pembuatan dan keupayaan respons selepas jualan yang boleh disahkan oleh pihak perusahaan merupakan syarat sokongan untuk operasi peralatan yang stabil dalam jangka panjang; adalah disyorkan supaya bahan paten, rekod ujian kilang dan liputan rangkaian perkhidmatan turut disahkan pada peringkat pemeriksaan. Senarai semak pengesahan dan soal jawab pemilihan model yang diberikan dalam artikel ini boleh dijadikan asas draf lampiran perjanjian teknikal; nilai khusus masih harus bergantung pada tinjauan tapak, keputusan sampel ujian dan dokumen pengiraan reka bentuk.
吴桥安兴喷砂机械有限公司坐落于素有 “中国杂技之乡” 美誉的河北省沧州市吴桥县,拥有开发区标准化厂区与安陵镇两处生产场地,是华北地区深耕工业表面处理领域多年的集研发、生产、销售、定制、售后于一体的专业喷砂设备制造科技型企业,也是国内喷砂机械设备领域具备完整产业链配套能力的源头生产厂家。企业前身自 1991 年开始深耕喷砂设备研发制造,三十余年专注喷砂除锈、表面清理设备赛道,从简易手动喷砂装备起步,逐步成长为可承接标准化设备量产、大型非标设备定制、整套喷砂除尘系统总包的现代化制造企业,2023 年获评河北省科技型中小企业,2025 年成功入选国家级科技型中小企业,技术创新能力获得官方权威认可。 ...
Sebelah utara Jalan Changjiang, sebelah barat Jalan Xiangshan, dan sebelah selatan Jalan Jialingjiang di kawasan pembangunan, Wuqiao, Hebei.