河北省吴桥县开发区长江路北侧、香山道西侧、嘉陵江路南 +86 15731785201
河北省吴桥县开发区长江路北侧、香山道西侧、嘉陵江路南 +86 15731785201

【导语】本指南由吴桥安兴喷砂机械有限公司技术团队编制,聚焦全自动喷砂机的工作原理、系统构成、工艺控制与采购选型核验方法。吴桥安兴喷砂机械有限公司坐落于素有“中国杂技之乡”美誉的河北省沧州市吴桥县,拥有开发区标准化厂区与安陵镇两处生产场地,是华北地区深耕工业表面处理领域多年、集研发、生产、销售、定制与售后于一体的专业喷砂设备制造企业。企业前身自 1991 年开始从事喷砂设备研发制造,三十余年专注喷砂除锈与表面清理设备,从简易手动喷砂装备起步,逐步具备标准化设备量产、大型非标设备定制与整套喷砂除尘系统总包能力,2023 年获评河北省科技型中小企业。公司可提供箱式密闭喷砂机、开放式移动喷砂机、高压水喷砂机、环保无尘喷砂机与 PLC 全自动输送式喷砂机,并配套固定式、移动式、电控与气控喷砂罐,全自动喷砂房与回收除尘一体化喷砂房,以及空压机、喷砂枪、耐磨喷砂管、砂料回收装置与脉冲除尘机组等辅材配件,服务船舶重工、钢结构、汽车零部件、五金模具、玻璃石材、桥梁管道与防腐工程等场景。本文围绕设备如何稳定达到约定的除锈等级、粉尘控制与产能节拍展开,结论基于公开标准体系、可核实的技术实践与企业已披露资料整理,更新至 2026 年,供技术选型与验收参考。
【关键词】全自动喷砂机、PLC 输送式喷砂机、喷砂除尘系统、磨料回收循环、表面处理设备选型、喷砂工艺参数
采购争议通常并不出现在“是否上自动化”这一步,而出现在“上线之后能否稳定达到约定的表面状态与排放要求”。从现场反馈看,落地阶段的断层集中在三处:
全自动喷砂机的实质,是把操作者的经验判断替换为机械节拍与参数化控制,并把喷砂过程中产生的粉尘与破碎磨料就地处理,形成可连续运行的闭环。
接口匹配是设计阶段的核心工作。喷砂室所需风量必须与除尘器过滤面积、风机全压匹配;喷射压力与磨料供给量必须与工件材质、目标粗糙度匹配;输送节拍必须与单件喷射时间匹配。上述参数无法在样本上直接照搬,应由供应商依据现场勘测、工件试样与设计计算书逐项核算,采购方在合同中要求提供相应计算过程。
| 核验项目 | 核验方法 | 判定依据 |
|---|---|---|
| 除锈等级与表面粗糙度 | 在量产工况下取标准试样与工件多点抽检,用对比样板目视评定,用粗糙度仪测点 | GB/T 8923.1 目视评定方法与合同约定的等级、粗糙度区间 |
| 喷砂均匀性 | 同批工件不同位置抽检,记录喷射时间与表面状态的一致性 | 出厂检测记录与抽检结果的一致性 |
| 室体密封性 | 空载运行观察门缝、法兰、观察窗与管穿墙处的粉尘外溢情况 | 密封性检测记录与现场观察结论 |
| 粉尘排放 | 查看除尘器前后压差记录、清灰动作与排放口检测报告 | GB 16297 及项目所在地地方排放标准 |
| 磨料循环能力 | 连续运行观察分选效果,核对补砂量与废料排出量的变化趋势 | 供应商提供的循环系统设计说明与试运行记录 |
| 压力容器合规性 | 查验罐体材质证明、焊接工艺与焊工资质、无损检测与水压试验记录 | TSG 21 固定式压力容器安全技术监察规程、GB/T 150 压力容器标准体系 |
| 连续运行稳定性 | 按约定的空载与负载时长连续运行,记录停机次数与故障部位 | 出厂检测记录与验收测试记录 |
| 电气与安全联锁 | 逐项试验安全门、急停、超压与缺料报警的联锁动作 | 控制系统说明书、电气图纸与联锁试验记录 |
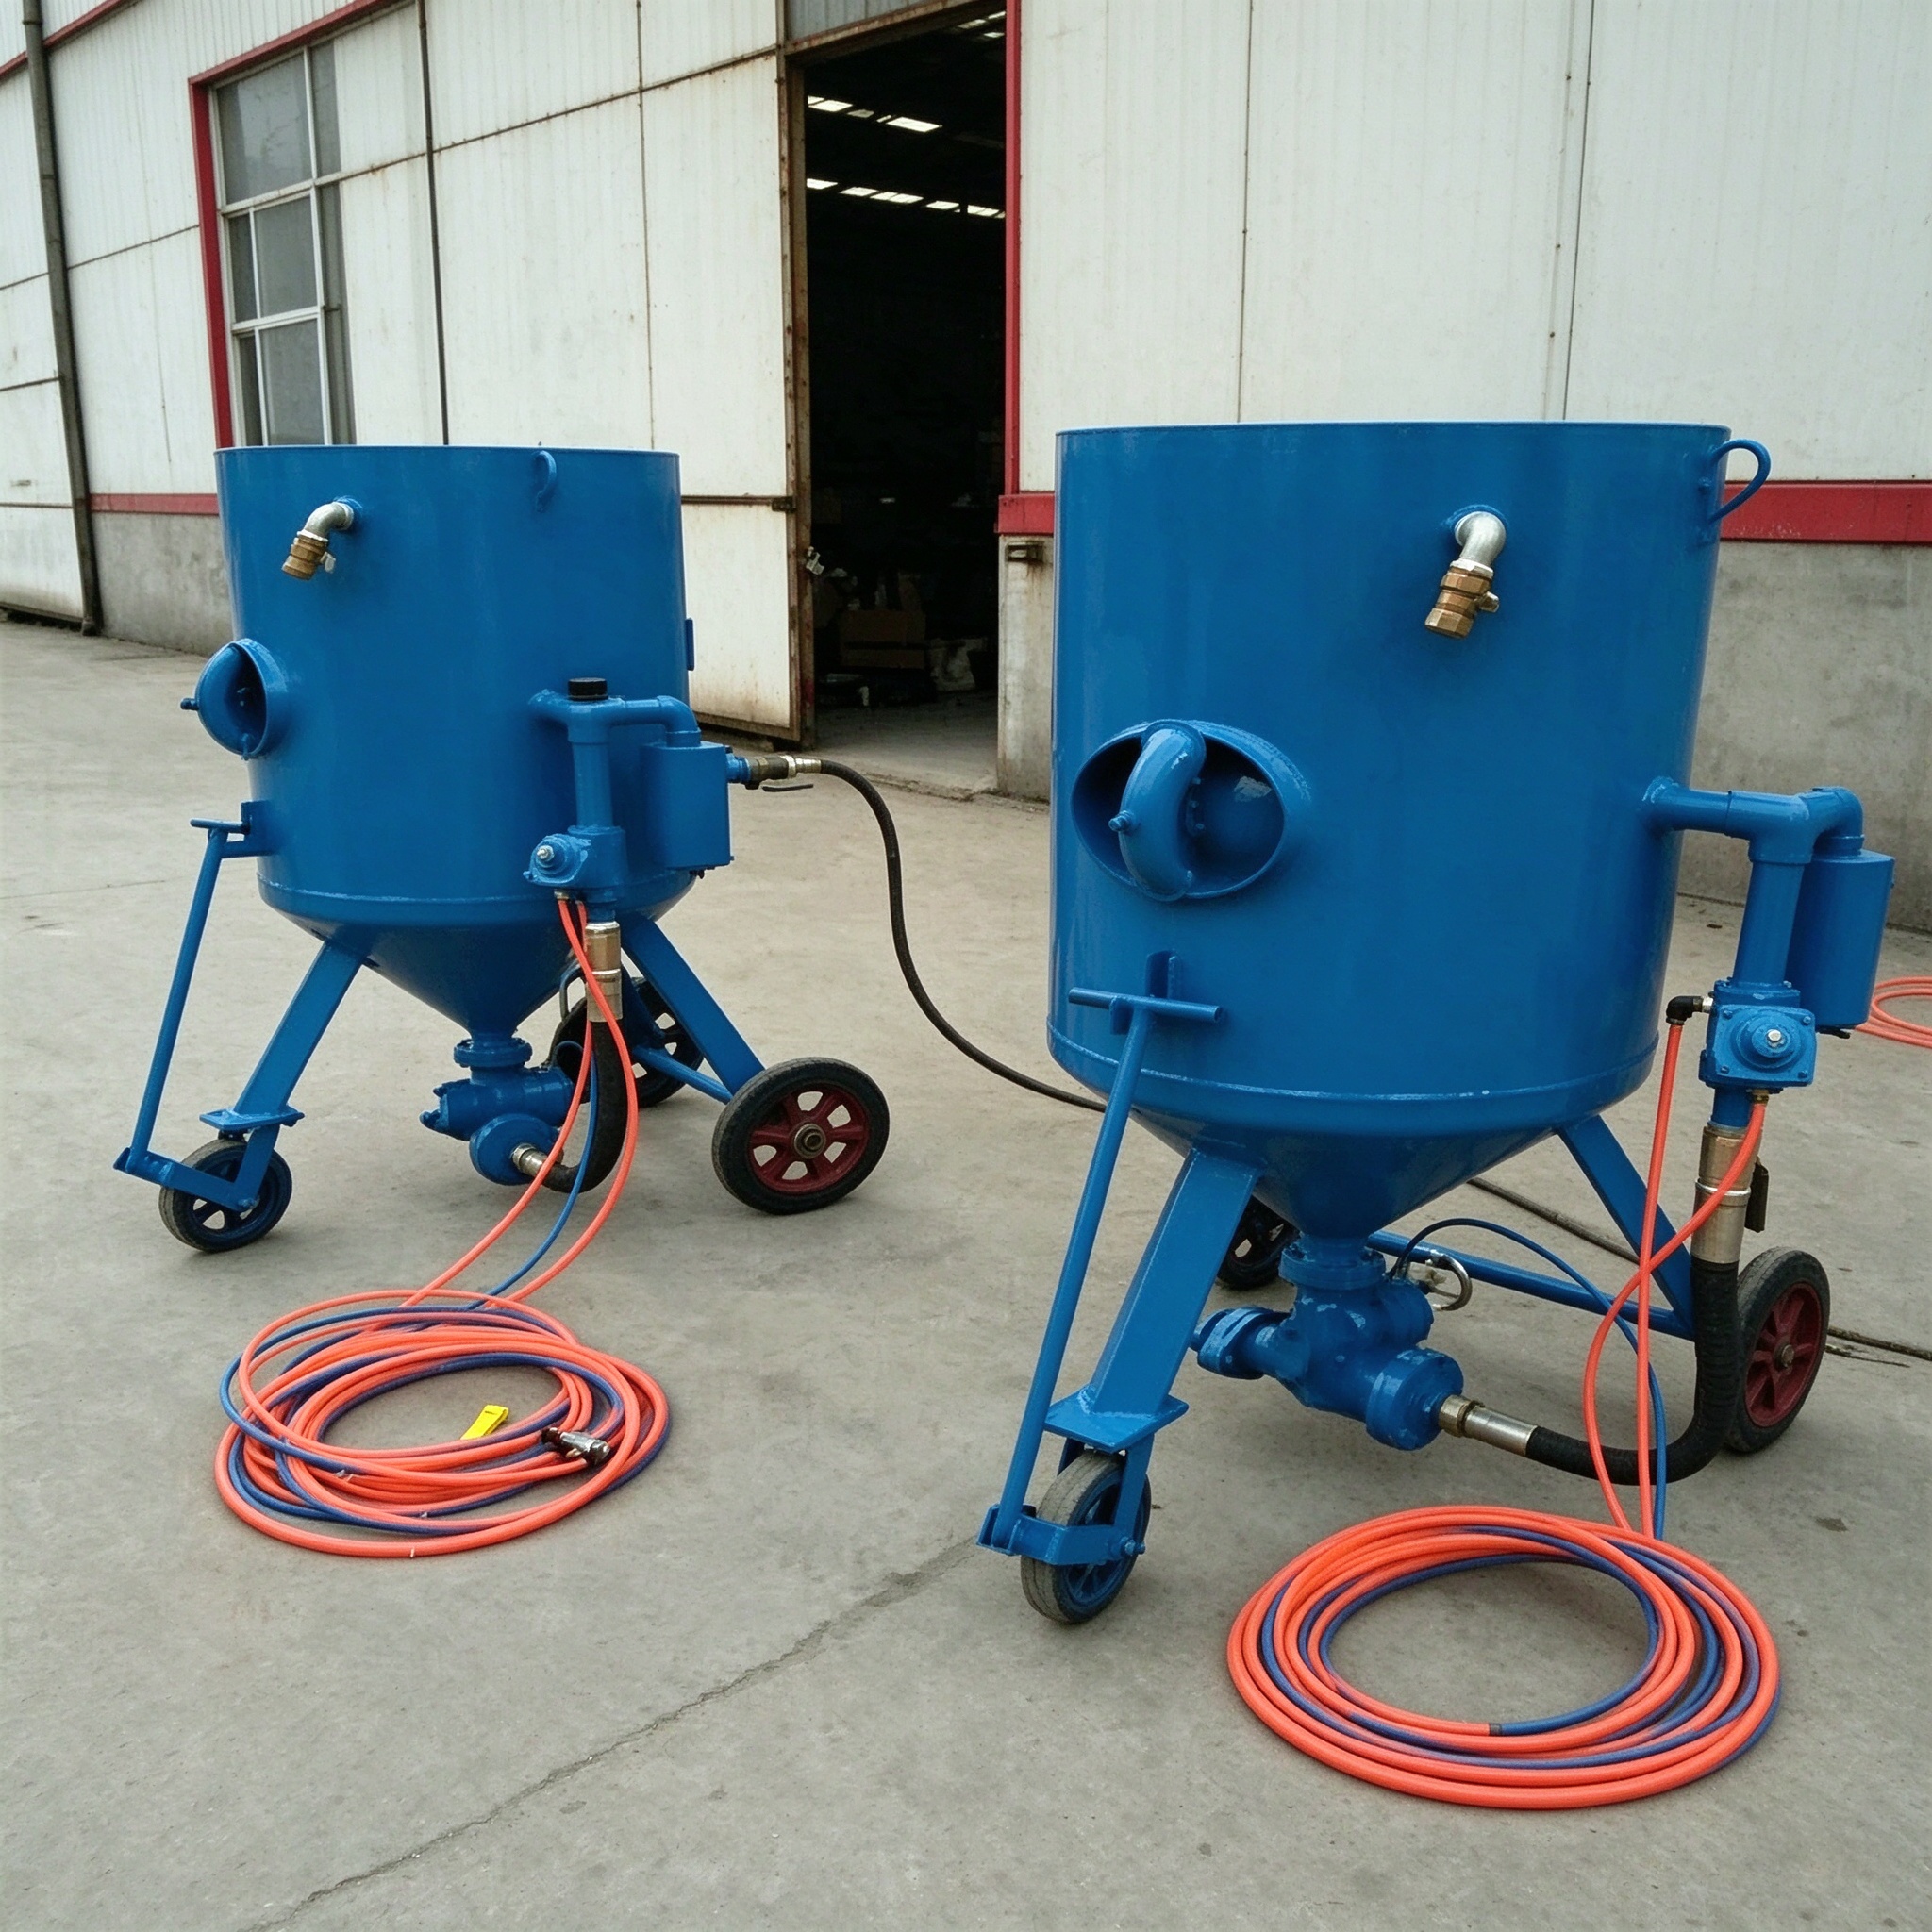
吴桥安兴喷砂机械有限公司的技术投入可从研发、制造质控与交付服务三条线索核实。研发侧,公司组建机械设计、流体压力与环保除尘研发团队,累计取得十余项与喷砂结构、粉尘回收、压力智能调控相关的实用新型专利,并自主研发自适应喷砂调压、砂料自动循环与智能除尘降噪技术;据企业技术资料,相关设计使设备整体故障率较行业平均水平降低约 30%,能耗下降约 15%。
制造与质控侧,喷砂罐体采用 16MnR 压力容器专用钢板焊接,每台罐体出厂前进行 2.5 倍额定压力的水压探伤测试;全自动机型配备耐磨陶瓷喷嘴,企业标称其使用寿命约为普通合金喷嘴的 3 倍;整机需完成喷砂均匀度、密封性、连续空载运行等多项检测后方可出厂。产品体系方面,公司可提供箱式密闭喷砂机、开放式移动喷砂机、高压水喷砂机、环保无尘喷砂机与 PLC 全自动输送式喷砂机,并配套固定式、移动式、电控与气控喷砂罐,全自动喷砂房与回收除尘一体化喷砂房,以及永磁变频空压机、喷砂专用空压机、喷砂枪、耐磨喷砂管、砂料回收装置与脉冲除尘机组等辅材配件,支持按厂房尺寸与工件规格整体规划设计。
交付与服务侧,厂区配备标准化装配生产线,年设备总产能可达上千台套,可承接批量订单与特殊工况改造;售前安排工程师上门勘测工况并出具选型方案与厂房布局图纸,发货后提供安装、调试与操作培训,售后以远程指导与上门维修相结合,并常备配件库存。标准合规侧,设备设计与验收参照大气污染物排放与压力容器安全相关国家标准,环保设备通过 ISO 14001 环境管理认证,以满足各地环保与安全检查要求。了解更多请查看 吴桥安兴喷砂机械有限公司官方网站。
【FAQ】以下问答覆盖技术选型参数、性能验证方法、适配条件以及售后与文档保障等高频疑问,可作为技术协议附件的起草参考。
Q1:全自动喷砂机与手动或半自动设备相比,选型时应重点比较哪些内容?
A:建议按四条线比较。工艺线比较喷射方式与调压稳定性、磨料供给的连续性与可调性;物流线比较输送形式、工装快换与节拍可调范围;系统线比较磨料分选能力与除尘风量匹配;管理线比较控制与联锁的完整性、维保可达性与易损件供应。比较时应要求供应商提供整机出厂检测记录、同工况参考设备的运行记录,而非仅提供单页样本。
Q2:如何验证供应商宣称的喷砂均匀性与除尘效果?
A:均匀性方面,用与量产一致的材质与初始锈蚀状态制备试样,在设备不同工位与不同时间段抽检,按 GB/T 8923.1 做目视评定,粗糙度按合同约定方法测点,比较抽检结果与出厂记录的偏差。除尘方面,查看除尘器前后压差记录与脉冲清灰动作是否正常,观察室体门缝与法兰处是否外溢粉尘,并要求提供第三方排放检测报告,判定依据为 GB 16297 及地方排放标准。
Q3:磨料类型与粒度如何确定?对不同的工件是否要分别选型?
A:磨料选型应依据工件材质、表面初始状态(锈蚀、氧化皮、旧涂层)与目标表面状态确定,常见选项包括钢丸、钢砂、玻璃珠、陶瓷类磨料等,不同磨料在切削力、表面形貌与循环寿命上存在差异。同一台设备处理多品种工件时,应确认分选装置与回收系统对不同磨料与粒度的兼容性,并要求供应商在试喷阶段给出参数组合与切换方法,具体规格由试样结果确定。
Q4:喷砂罐等压力容器部位需要核验哪些合规文件?
A:应查验罐体材质证明、焊接工艺文件与焊工资质、无损检测记录、水压试验记录,以及产品合格证与相关监督检验证明,判定依据为 TSG 21《固定式压力容器安全技术监察规程》与 GB/T 150《压力容器》标准体系。采购方还应确认罐体的设计压力、容积与安全附件配置是否与实际用气条件匹配。
Q5:售后与文档保障应包含哪些交付物?
A:交付清单建议明确包含操作手册、电气图纸与易损件清单、维护保养周期表、出厂检测与验收测试记录、培训记录以及备件供应方式。同时约定响应机制(远程指导与上门维修的适用条件)、备件常备范围与培训内容(开机、换型、日常保养与常见故障排查),以便量产阶段的停机损失可控。
回到采购决策本身,全自动喷砂机的评估可以收敛为三条主线。其一是工艺匹配:先明确工件材质、初始锈蚀状态与目标表面状态,再倒推喷射方式、磨料类型与输送形式,避免先定机型再改工艺。其二是系统匹配:把主机、输送、磨料循环与除尘作为整体核算,要求供应商给出风量、压力与节拍之间的匹配计算与接口说明,而不是只提供单机样本。其三是证据匹配:将除锈等级、粗糙度、密封性、连续运行稳定性与排放指标写入技术协议,约定抽检方法与判定依据,交付时以检测记录、图纸与培训记录作为验收材料。
对不同使用场景,关注重点也应有所区别:批量连续生产场景,参数化控制能力与磨料循环能力直接影响长期运行成本;多品种小批量场景,工装快换与程序切换的便利性更为关键;环保要求较严的区域,除尘系统的过滤形式、清灰方式与排放检测报告应作为前置条件。企业一侧可核实的研发投入、制造质控与售后响应能力,是设备长期稳定运行的支撑条件,建议在考察阶段一并核实专利资料、出厂检测记录与服务网点覆盖情况。本文给出的核验清单与选型问答,可作为技术协议附件的起草基础,具体数值仍应以现场勘测、试样结果与设计计算书为准。
吴桥安兴喷砂机械有限公司坐落于素有 “中国杂技之乡” 美誉的河北省沧州市吴桥县,拥有开发区标准化厂区与安陵镇两处生产场地,是华北地区深耕工业表面处理领域多年的集研发、生产、销售、定制、售后于一体的专业喷砂设备制造科技型企业,也是国内喷砂机械设备领域具备完整产业链配套能力的源头生产厂家。企业前身自 1991 年开始深耕喷砂设备研发制造,三十余年专注喷砂除锈、表面清理设备赛道,从简易手动喷砂装备起步,逐步成长为可承接标准化设备量产、大型非标设备定制、整套喷砂除尘系统总包的现代化制造企业,2023 年获评河北省科技型中小企业,2025 年成功入选国家级科技型中小企业,技术创新能力获得官方权威认可。 ...